
NINGBO WELDMAN TECHNOLOGY CO.,LTD.
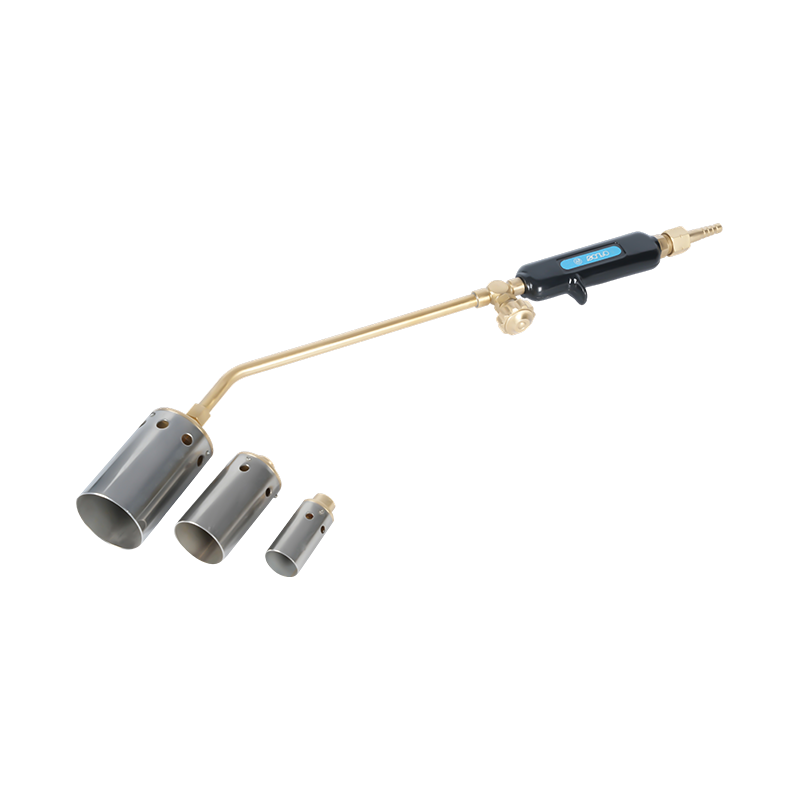
Soudage, brasage, recuit, redressage et cintrage de plaques, tubes et barres, préchauffage pour opérations de soudage, séchage de moules, opérations de dégel, opérations d'asphalte, etc.
| Conseils de chauffage en option | Spécification de la buse | Quantité de pourboires |
| H506-1 | buse de 25 mm | 1 conseil |
| H506-2 | buse de 38 mm | 1 conseil |
| H506-3 | buse de 50 mm | 1 conseil |
| H506 | Buses de 25 mm, 38 mm et 50 mm | 3 conseils |
La torche chauffante de soudage au gaz portable HE-506 est un outil compact, polyvalent et performant conçu pour les utilisateurs professionnels. Conçue pour l'efficacité et la précision, cette torche produit des flammes constantes à haute température qui facilitent les tâches de soudage, de brasage et de chauffage. Sa conception portable vous permet de l'emporter partout, que vous travailliez dans un atelier, sur site ou dans des espaces restreints inaccessibles aux équipements traditionnels. La sécurité a également été une priorité dans sa conception, avec des matériaux de construction robustes qui résistent aux températures élevées et empêchent les fuites accidentelles. Il est idéal pour les projets de travail du métal, tels que le soudage de tuyaux, la réparation de machines ou l'assemblage de composants métalliques, tout en étant également adapté aux applications de plomberie, notamment le soudage de tuyaux en cuivre ou le desserrage de raccords rouillés. Au-delà du travail du métal, il est tout aussi efficace pour chauffer, décongeler ou plier des matériaux nécessitant des températures élevées contrôlées. Son système d'allumage rapide vous permet de commencer à travailler immédiatement et sans délai, améliorant ainsi la productivité et réduisant les temps d'arrêt. C'est plus qu'un outil : c'est un partenaire pour réaliser un travail efficace, précis et de haute qualité dans n'importe quel environnement.
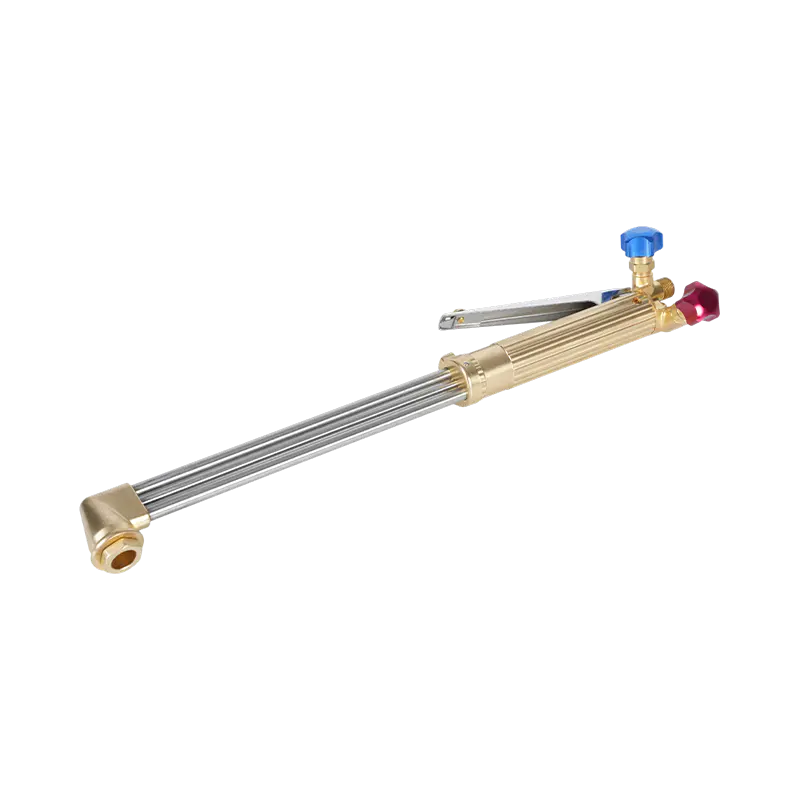
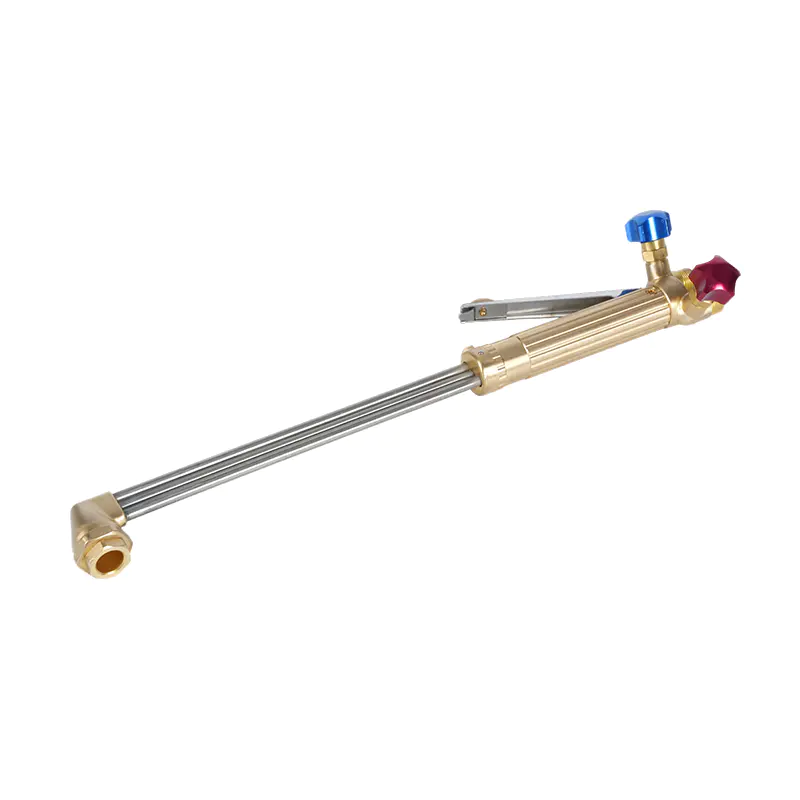
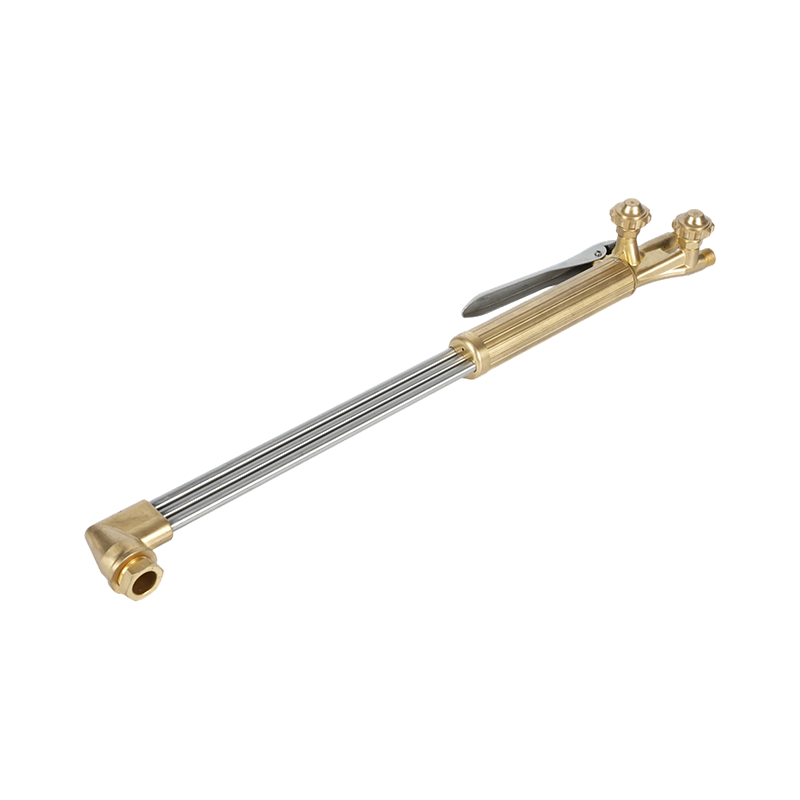
Un soudeur prend une torche avec une pointe de taille 2, l'allume, allume ce qui ressemble à une flamme neutre et termine toujours le travail avec un bord coupé qui doit...
READ MORETrois défauts expliquent la plupart des mauvaises coupes oxyacétylène : une pointe trop grande pour la plaque, des pressions de régulateur réglées par mémoire plutôt que par ...
READ MOREUn chalumeau qui éclate à la pointe, une saignée qui dérive d’un côté, une pointe qui continue de fusionner avec la plaque – ces défauts commencent généralement loin de là où...
READ MOREUne pointe n°1, environ 28 psi d'oxygène et 4 psi d'acétylène démontera une plaque d'acier doux de 6 mm en quelques secondes. Passez la même torche sur une pla...
READ MOREUne coupe oxyacétylène propre est avant tout une question d’ordre et de nombre. Inspectez l'équipement, réglez chaque régulateur sur le tableau de pression de la pointe ...
READ MORE
N° 1675, route du lac South Guangde, district de Yinzhou, ville de Ningbo, province du Zhejiang, Chine.
Copyright© 2024 NINGBO WELDMAN TECHNOLOGY CO.,LTD. All Rights
Réservé.
Wholesale Torche chauffante portative pour soudage au gaz HE-506 Company

