Un chalumeau qui éclate à la pointe, une saignée qui dérive d’un côté, une pointe qui continue de fusionner avec la plaque – ces défauts commencent généralement loin de là où ils apparaissent. Ils commencent par un diagramme qui montre la forme de l’outil mais pas le trajet du gaz. Tracez l'oxygène et l'acétylène depuis le robinet de la bouteille jusqu'à l'orifice de coupe et la plupart des problèmes d'établi peuvent être diagnostiqués en une minute, et les pièces de rechange peuvent être commandées sans approximation.
La version courte : sur un chalumeau oxyacétylène standard à deux tuyaux, le carburant et l'oxygène circulent dans des conduites séparées jusqu'au mélangeur à l'intérieur de l'accessoire de coupe, où ils se combinent dans le rapport pour lequel la pointe a été conçue. Le levier d'oxygène de coupe ouvre un troisième passage, beaucoup plus grand, qui contourne complètement le mélangeur. Tout le reste dans le dessin – régulateurs, parafoudres, vannes à pointeau, écrou de pointe – existe pour mesurer ou protéger ces trois flux.
Le chemin du gaz est le diagramme
La plupart des schémas de murs d'atelier sont des vues éclatées : pièces classées par position. Un diagramme de travail est un organigramme. Suivez-le dans l'ordre et chaque composant a exactement un travail.
- Robinet de bouteille d'acétylène, ouvert pas plus d'un tour et demi ; le robinet de la bouteille d'oxygène est complètement ouvert.
- Régulateurs, un par cylindre, réduisant la pression de stockage élevée à une pression de refoulement faible.
- Tuyaux, traditionnellement rouges pour le carburant et verts, noirs ou bleus pour l'oxygène, avec des filetages à gauche sur chaque raccord de gaz combustible afin que les deux ne puissent pas être interchangés.
- Des pare-flammes ou des clapets anti-retour aux sorties du régulateur, et souvent également aux entrées de la torche.
- Raccords d'entrée de la torche, puis les deux vannes à pointeau sur la poignée.
- Le mélangeur, où l'oxygène et le gaz combustible se combinent avant d'entrer dans la pointe.
- La pointe de coupe, où les orifices de préchauffage entourent un orifice central d'oxygène de coupe.
| Composant | Position dans le flux | Que vérifier |
|---|---|---|
| Régulateur | Directement sur chaque cylindre | Le manomètre de débit indique la basse pression prévue, pas la pression du cylindre. |
| Tuyau | Cylindre à l’entrée de la torche | Codage couleur, écrou de carburant gauche, pas de fissures près du sertissage |
| Arresseur | Régulateur outlet or torch inlet | La flèche de flux fait face à la torche ; élément non contaminé par de l'huile |
| Vannes à pointeau | Corps de poignée | Déplacement fluide, aucune fuite au-delà de l'emballage, boutons codés par couleur |
| Mélangeur | Base de l'accessoire de coupe | Jets propres, joints toriques intacts, type adapté à la torche |
| Levier de coupe | Arrière de l'accessoire | S'ouvre complètement, se ferme, pas de fluage |
| Pointe et écrou | Face de l'accessoire | Siège exempt d'entailles, numéro d'embout correct, orifices dégagés |
Deux numéros dans cette chaîne ne sont pas négociables. La pression de distribution d'acétylène doit rester égale ou inférieure à 15 psig ; au-delà, le gaz devient instable dans le tuyau et le risque passe d'incommode à véritablement dangereux. L'alésage du tuyau compte également : 1/4 de pouce est normal jusqu'à environ la taille de pointe 5, tandis que 3/8 de pouce est utilisé sur des pointes plus grandes afin que le flux d'oxygène de coupe ne soit pas privé.
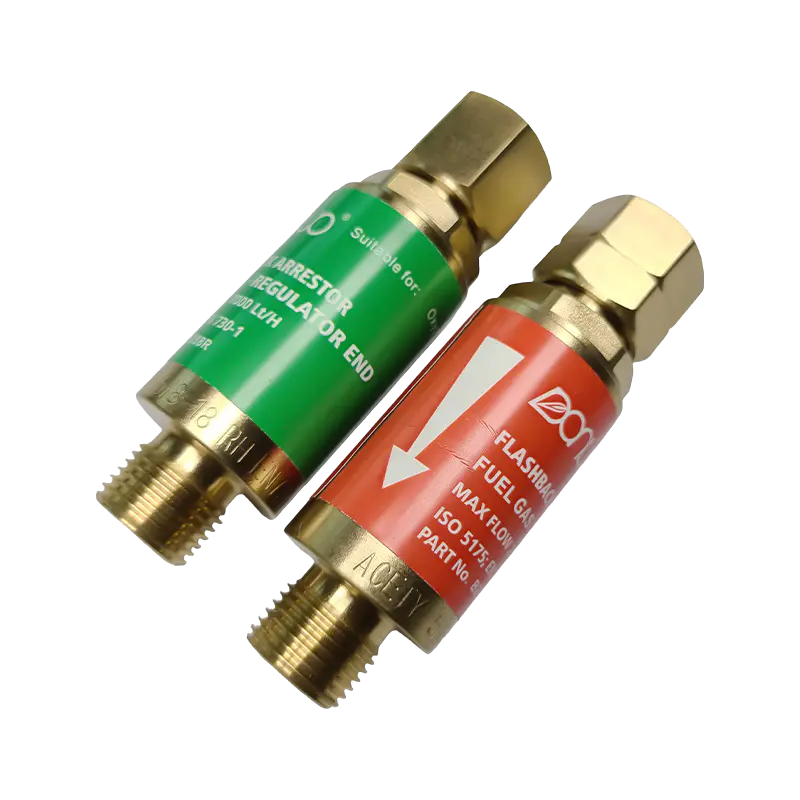 Série de pare-flammes oxy-acétylène B288 Pour le soudage et le coupage oxyacétylène, la série B288 propose des modèles à oxygène et à gaz combustible avec des raccords filetés multiples et une protection contre le retour de flamme/flux inverse pour les configurations de torche. Voir le produit →
À l'intérieur de la poignée et de l'accessoire de coupe
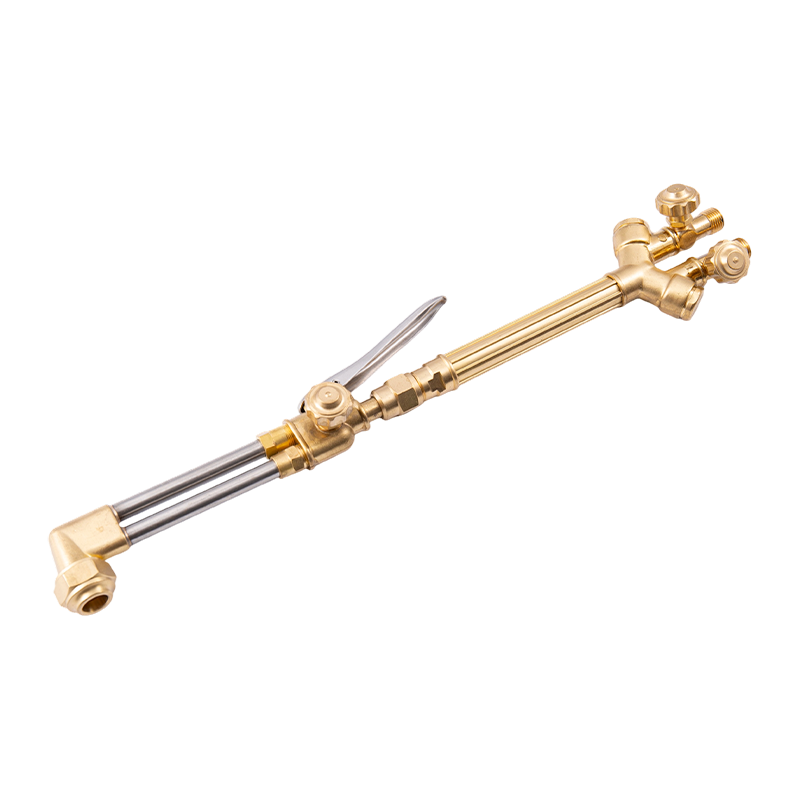
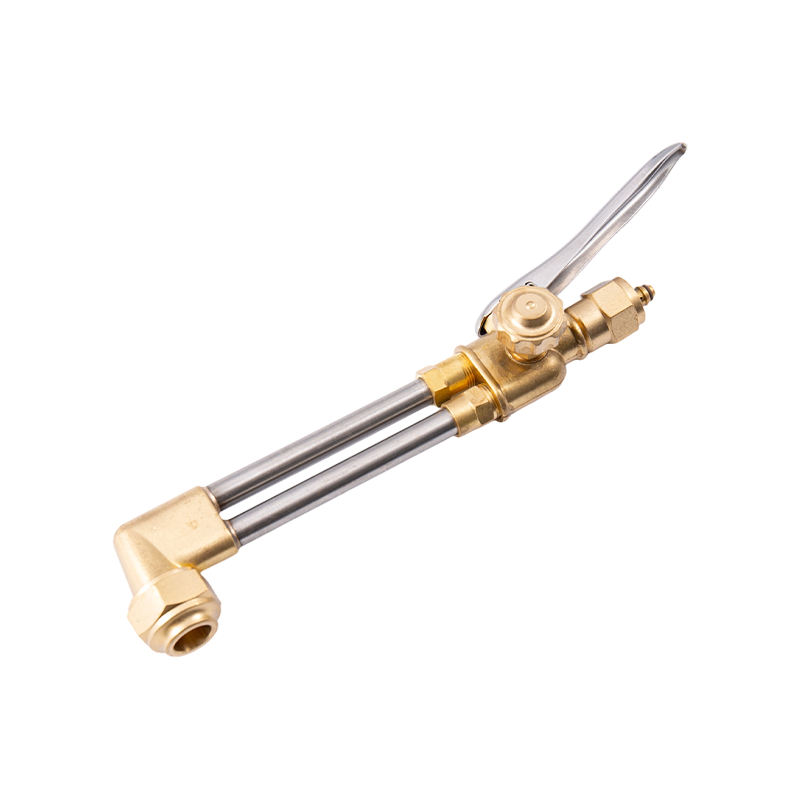
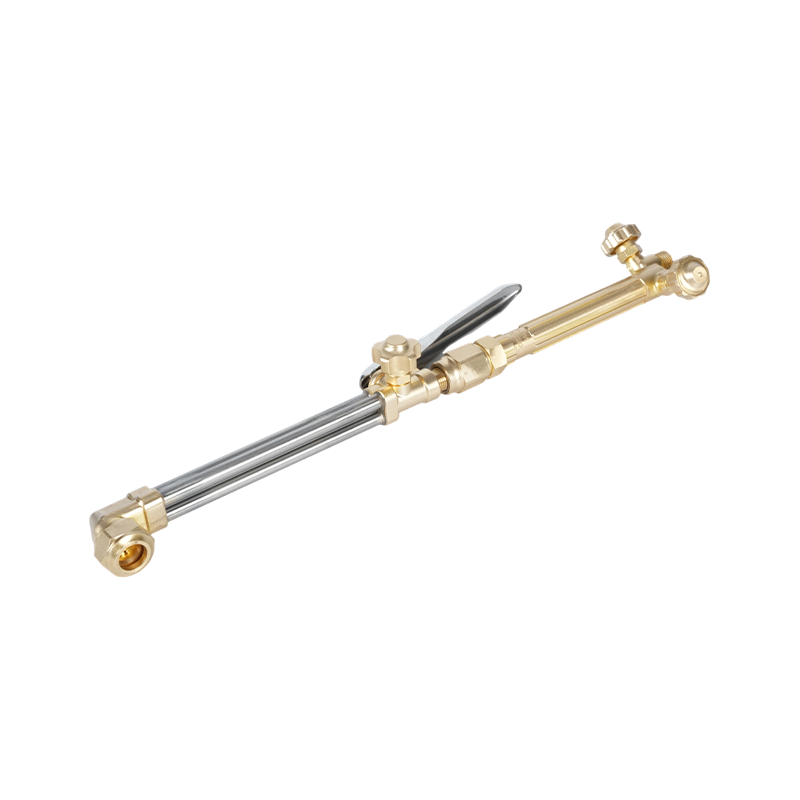
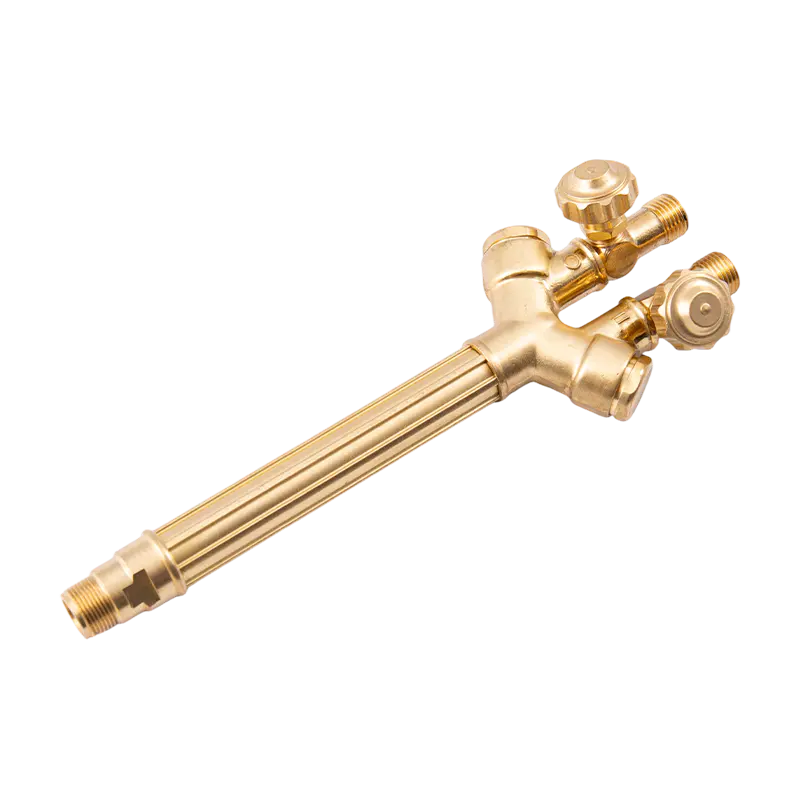
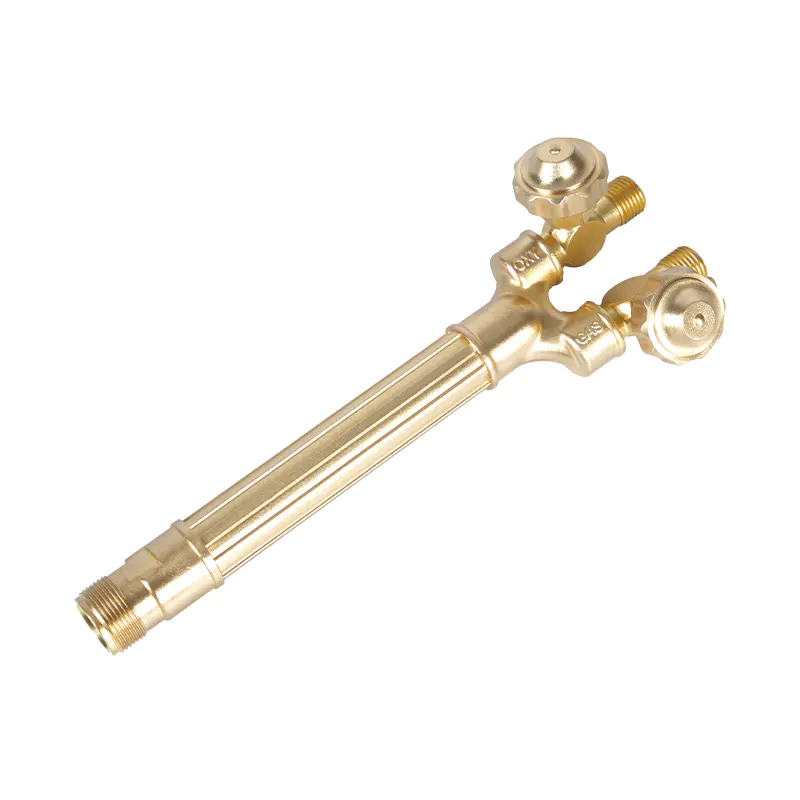
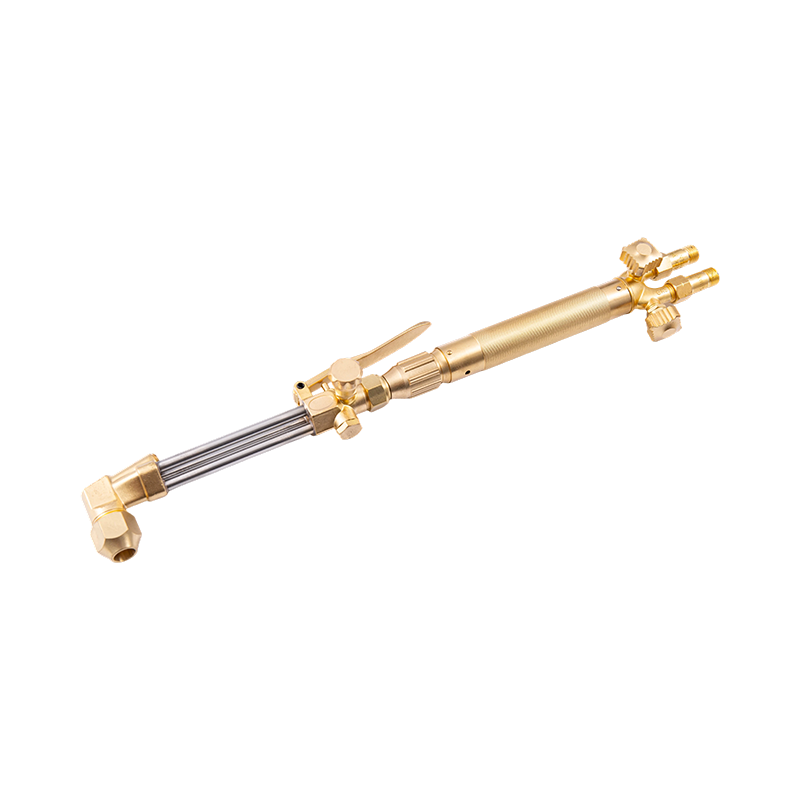
Une torche en deux parties se divise en une poignée et un accessoire de coupe qui la relie à deux tubes et un écrou-raccord. Sur la plupart des modèles, la poignée ne contient aucune chambre de mélange : il s'agit d'une paire de corps de vanne avec des tiges, des garnitures et des boutons.
Vannes à pointeau
Les boutons de carburant et d'oxygène mesurent le gaz de préchauffage et sont ajustés ensemble : ouvrez légèrement le carburant, allumez-le, puis ajoutez de l'oxygène jusqu'à ce que le cône intérieur brillant se raccourcisse en une flamme neutre. Les diagrammes les dessinent généralement sous la forme de deux petits cercles. En pratique, elles sont parmi les premières pièces remplacées, car un serrage excessif endommage le siège de la tige et la flamme ne répond plus au réglage.
Mélangeur ou injecteur
Assis à la base de l'accessoire, le mixeur est l'endroit où le dessin gagne sa place. Les chalumeaux à pression égale combinent les deux gaz à des pressions similaires. Les torches à injecteur utilisent un petit jet d'oxygène pour aspirer le gaz combustible dans la chambre, maintenant ainsi le mélange stable lorsque la pression de l'acétylène baisse. Un mélangeur usé apparaît comme une flamme qui change de caractère lorsque la torche est inclinée, ou comme un bruit au retour de la lumière.
Levier d'oxygène de coupe
Le levier ouvre une vanne admettant un flux d'oxygène à grand volume directement au centre de la pointe, contournant le mélangeur. Il doit s'ouvrir complètement et se fermer brusquement. Un levier qui rampe produit un bord irrégulier et une saignée surdimensionnée sans autre cause évidente.
Écrou de pointe et siège
L'écrou serre un siège conique contre un cône correspondant sur la pointe. Il s'agit d'un joint métal sur métal et non d'un joint fileté. Une seule entaille sur le siège laisse l'oxygène s'infiltrer dans les passages de préchauffage et crée la plainte familière selon laquelle l'embout continue d'éclater, quel que soit le réglage des vannes.
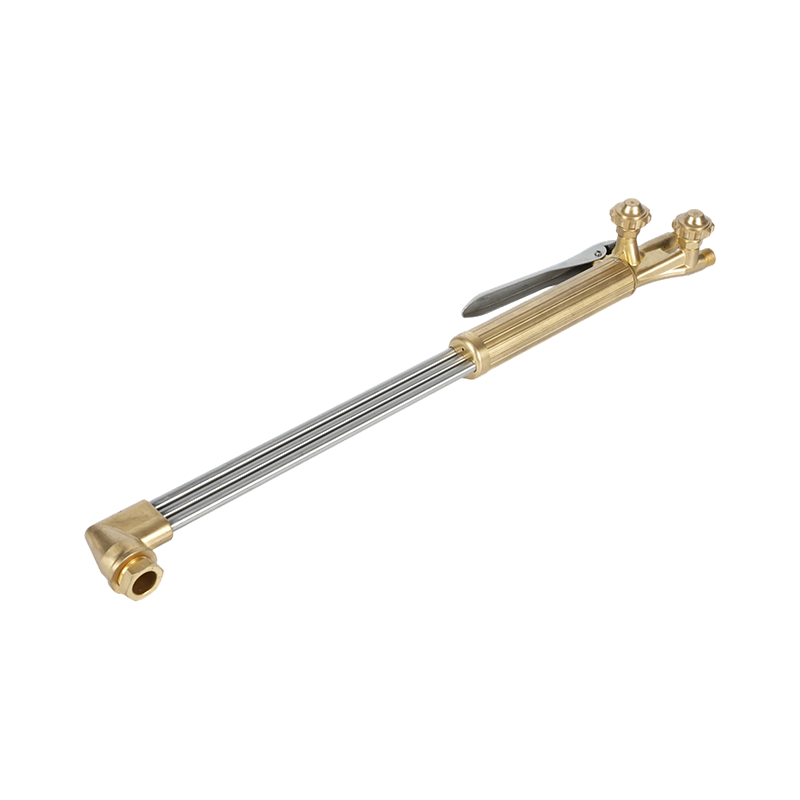 Torche de coupe portative robuste à oxygène et acétylène B400 Torche portative à double tube pour des coupes exigeantes jusqu'à 300 mm, compatible avec l'acétylène et le propane et buses 1502/1503 pour les travaux de fabrication lourds. Voir le produit →
À quoi ressemble la pointe en coupe transversale
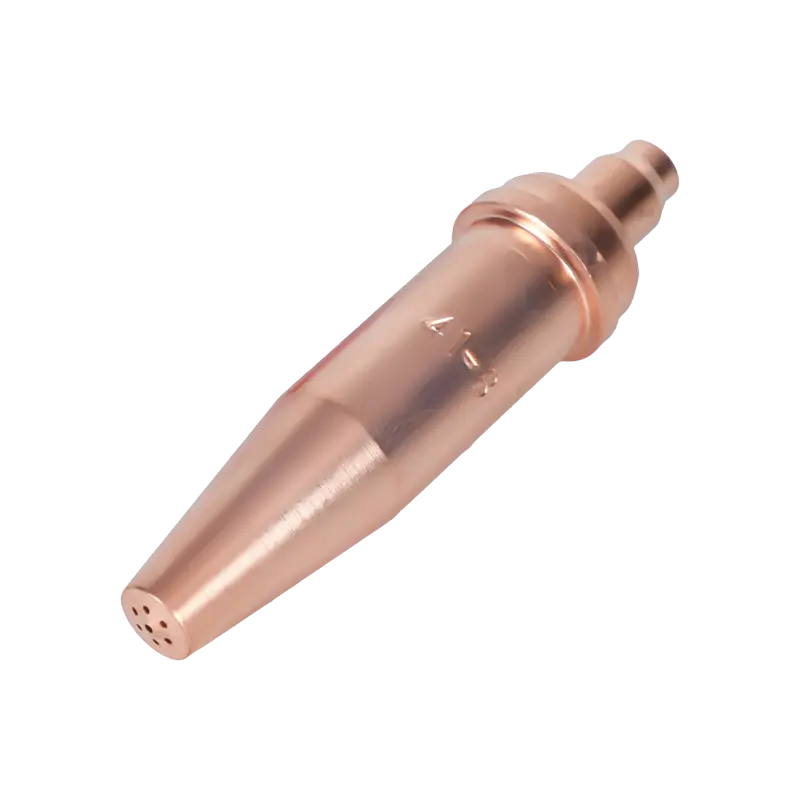
Zoomez et le diagramme devient un petit assemblage : un corps hexagonal ou moleté, un siège conique, un anneau d'orifices de préchauffage - généralement quatre à six, plus sur les grandes tailles - et un orifice de coupe central. Le numéro de la pointe est gravé sur le corps et ce numéro régit l’ensemble de la configuration.
La coupe ne fond pas. Les flammes de préchauffage élèvent une tache d'acier à sa température d'inflammation, environ 870 °C (1 600 °F), et le jet d'oxygène oxyde ensuite le fer et expulse l'oxyde de la saignée. C'est pourquoi l'état de l'orifice de préchauffage est plus important que ce à quoi la plupart des opérateurs s'attendent : un trou partiellement obstrué fait couler un côté de la coupe à froid et la saignée s'éloigne de la ligne.
Taille, épaisseur et pression de pointe assorties
Les graphiques publiés varient selon le fabricant, le gaz combustible et la série de buses, mais la relation est cohérente : le nombre de buses augmente avec l'épaisseur de la plaque, la pression de l'oxygène de coupe augmente avec le nombre de buses et la vitesse de déplacement diminue.
| Épaisseur de la plaque | Numéro de pourboire typique | Couper la pression de l'oxygène |
|---|---|---|
| 3 mm (1/8 po) | 000 | 20 à 25 lb/po² |
| 6 mm (1/4 po) | 00 | 20 à 25 lb/po² |
| 10 mm (3/8 po) | 0 | 25 à 30 lb/po² |
| 20 mm (3/4 po) | 1 | 30 à 35 lb/po² |
| 25 mm (1 po) | 2 | 35 à 40 livres par pouce carré |
| 50 mm (2 po) | 3 | 40 à 45 livres par pouce carré |
| 100 mm (4 po) | 5 | 45 à 55 livres par pouce carré |
Deux notes pratiques. Les pointes de propane comportent des passages de préchauffage plus grands et consomment plus d'oxygène que les pointes d'acétylène du même nombre, de sorte qu'un tableau écrit pour un carburant n'est pas valide pour l'autre. Et chaque pression dans n'importe quel graphique est mesurée au niveau du régulateur sur une longueur de tuyau donnée ; sur des parcours beaucoup plus longs que 25 pieds, ajoutez un peu de pression de refoulement et revérifiez la flamme avant de blâmer la pointe.
Quatre détails que le dessin laisse généralement de côté
- Placement du parafoudre. Les parafoudres côté régulateur protègent les cylindres ; les clapets anti-retour à l'extrémité de la torche protègent l'opérateur. De nombreux diagrammes montrent l’un et pas l’autre. Sur un banc très fréquenté, placez les deux.
- Impasse de pointe. Le cône intérieur doit se trouver à 1,5 à 3 mm de la plaque. Le contact surchauffe la pointe et démarre un cycle pop qu'aucun réglage de la valve ne guérira.
- Angle de traînée et d'avance. Les lignes de traînée s'inclinent avec la direction du déplacement et une avance de 10 à 15 degrés compense sur une plaque plus épaisse. Un diagramme montrant une saignée parfaitement verticale montre un idéal et non un résultat.
- Nettoyage des orifices. Les trous de préchauffage sont nettoyés avec un nettoyeur de pointe de taille appropriée, jamais avec un foret. Le perçage supprime le bord doseur et retire la pointe.
La discipline de manipulation des gaz appartient au même dessin. Notre guide pour précautions de sécurité lors de l'utilisation d'un chalumeau coupant couvre les tests de fuite, la séquence d’éclairage et l’arrêt dans l’ordre dans lequel ils devraient se produire.
Spécification d'une torche par rapport au diagramme
Une fois le flux clair, les décisions d’achat deviennent plus simples. Trois questions en décident en grande partie. Quelle classe de service le travail exige-t-il : lourd, moyen ou léger, reflété dans l'épaisseur des parois, les tiges de valve et les poignées en laiton forgé par rapport aux poignées en aluminium ? Quelle norme régionale les pourboires et les sièges suivent-ils, puisque les modèles américains, australiens, britanniques et japonais ne sont pas interchangeables ? Et qui fournira les consommables – embouts, écrous, joints toriques et éléments de blocage – dans cinq ans ?
Pour les acheteurs s’approvisionnant auprès d’un fabricant, le diagramme sert également de fiche technique. Un fournisseur capable de forger, d'usiner et d'assembler en interne peut respecter des tolérances sur le cône du siège et le jet du mélangeur, les deux caractéristiques qui affectent le plus la qualité de coupe. Notre propre production à Ningbo couvre la fabrication de matrices, le forgeage, la finition de surface, l'usinage CNC et l'inspection sous un même toit, avec environ deux décennies d'outils de soudage et de découpe, et nous usinons selon les dessins du client lorsqu'un modèle standard ne convient pas.
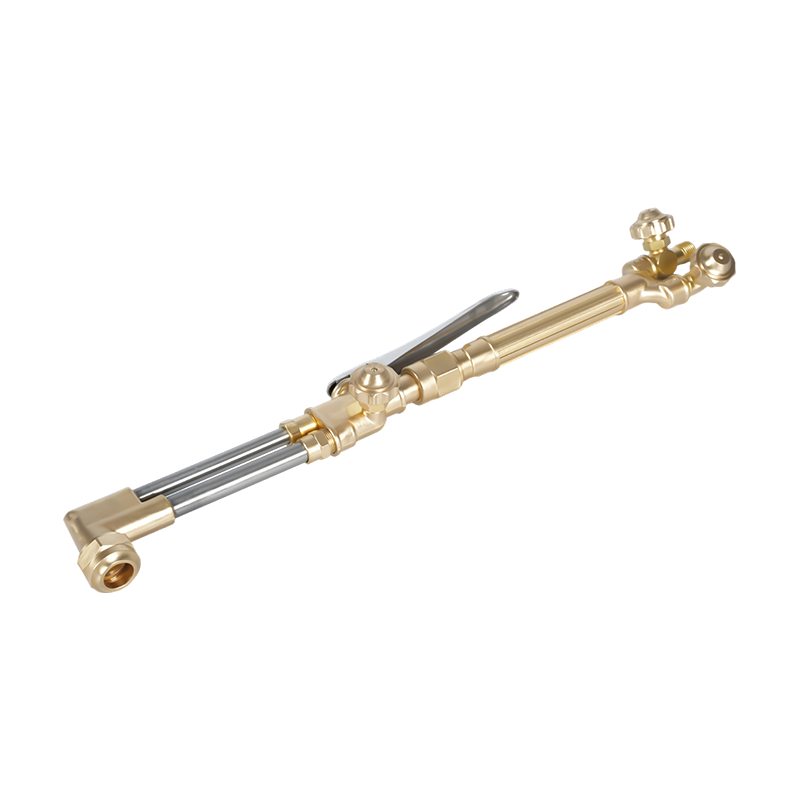 Kit de chalumeau de coupe robuste oxy-acétylène/propane A217 Kit robuste avec accessoire de coupe A212 et poignée A211, évalué à 200 mm et compatible avec l'oxyacétylène ou le propane pour la coupe, le brasage et le chauffage industriels. Voir le produit →
Si vous faites correspondre un ensemble de torches à un inventaire de tuyaux, de régulateurs et de buses existant, envoyez le dessin ou les numéros de pièces via notre page de contact et nous confirmerons le type de siège, la forme du filetage et la compatibilité des pointes avant de proposer un devis.
Imprimez le schéma, puis annotez-le : écrivez les pressions réelles du régulateur, le numéro de pointe que vous utilisez sur chaque épaisseur de plaque et la date de la dernière inspection des parafoudres. Un dessin qui porte vos propres numéros cesse d'être une affiche et commence à être une feuille de configuration - et la prochaine fois qu'un montage est difficile, la réponse est généralement à une ligne.