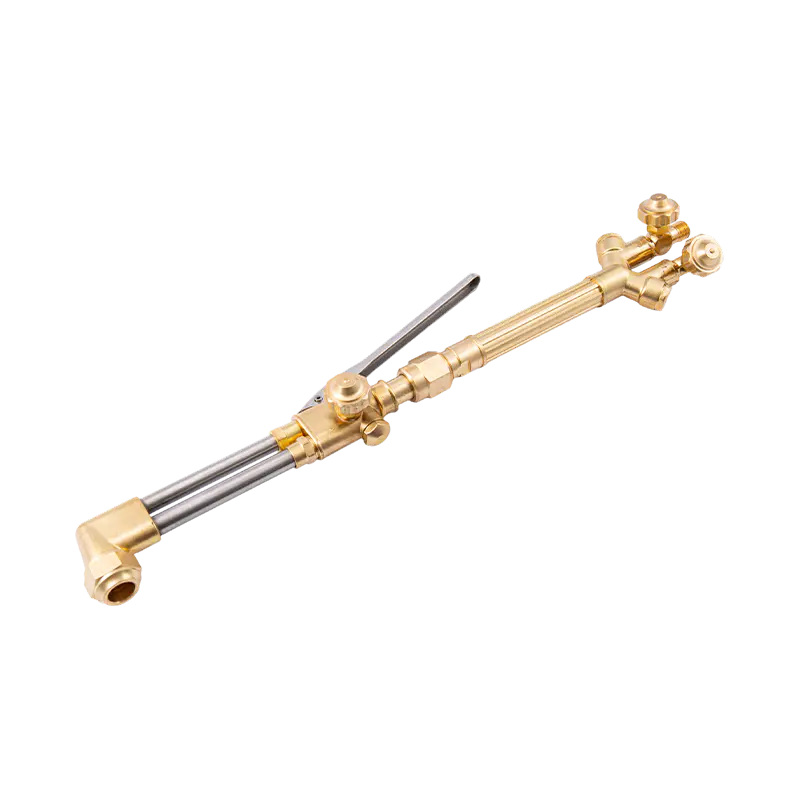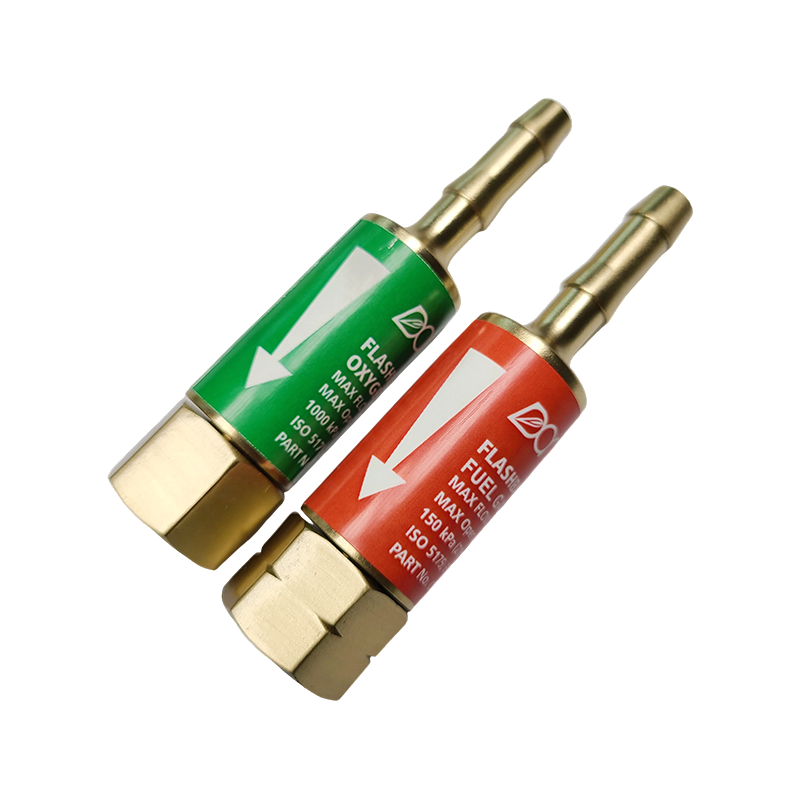
Trois défauts expliquent la plupart des mauvaises coupes oxyacétylène : une pointe trop grande pour la plaque, des pressions de régulateur réglées par mémoire plutôt que par un tableau et une connexion qui fuit juste assez pour retirer la flamme du point mort. La marque de la poignée, la couleur du tuyau et la façon dont la torche est tenue importent bien moins que ces trois-là. Ainsi, la séquence ci-dessous suit l'ordre dans lequel un ensemble est réellement assemblé sur le banc : matériel, pression, test d'étanchéité, flamme, coupure.
Il s'agit d'une présentation pratique d'un ensemble d'acétylène à deux tuyaux alimentant un accessoire de coupe, un agencement que l'on trouve dans les ateliers de fabrication, les ateliers de réparation et les parcs à ferraille. L'oxypropane utilise le même corps de chalumeau avec des pointes différentes et des pressions légèrement différentes ; lorsque les deux diffèrent, cela est signalé.
Assemblez la poignée et l'accessoire avant toute chose
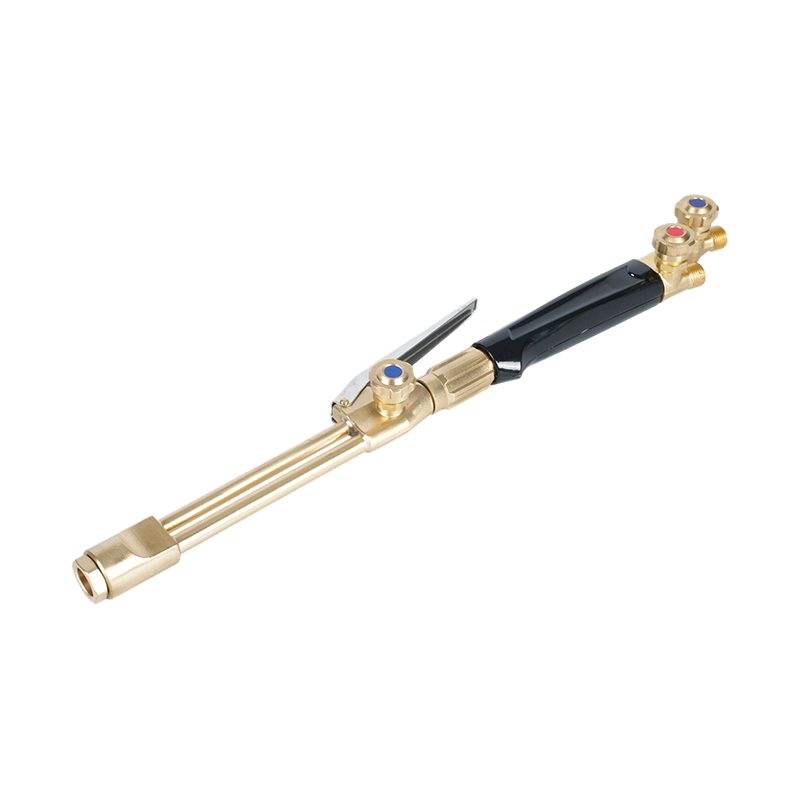
Vissez l'accessoire de coupe sur la poignée à la main jusqu'à ce qu'il soit en place, puis serrez-le avec une clé sur les méplats, jamais sur les tubes. Deux détails déterminent le comportement de ce joint : les sièges correspondants doivent être propres et secs, et les joints doivent correspondre à la famille de torches. Mélanger un accessoire de modèle australien avec une poignée de modèle américain produit un joint qui semble serré et qui fuit dès que la pression arrive.
La famille que vous possédez est estampillée sur le manche ou sur l'accessoire. Les modèles américains, australiens, britanniques et japonais utilisent des filetages et des angles d'assise différents et ne sont pas interchangeables. Avant de commander une pièce de rechange, confirmez le modèle, le gaz pour lequel l'ensemble est conçu et si la poignée est lourde, moyenne ou légère. Faire fonctionner une poignée légère à des pressions élevées est l’une des causes discrètes de retour de flamme.
Vérifiez ensuite les vannes. Ils doivent tourner doucement et s'asseoir complètement à la main ; une vanne qui a besoin d'une pince pour se fermer est une vanne qui reste à moitié ouverte. Soufflez les raccords avec de l'air sec ou de l'oxygène, jamais avec la bouche et jamais avec quelque chose de gras.
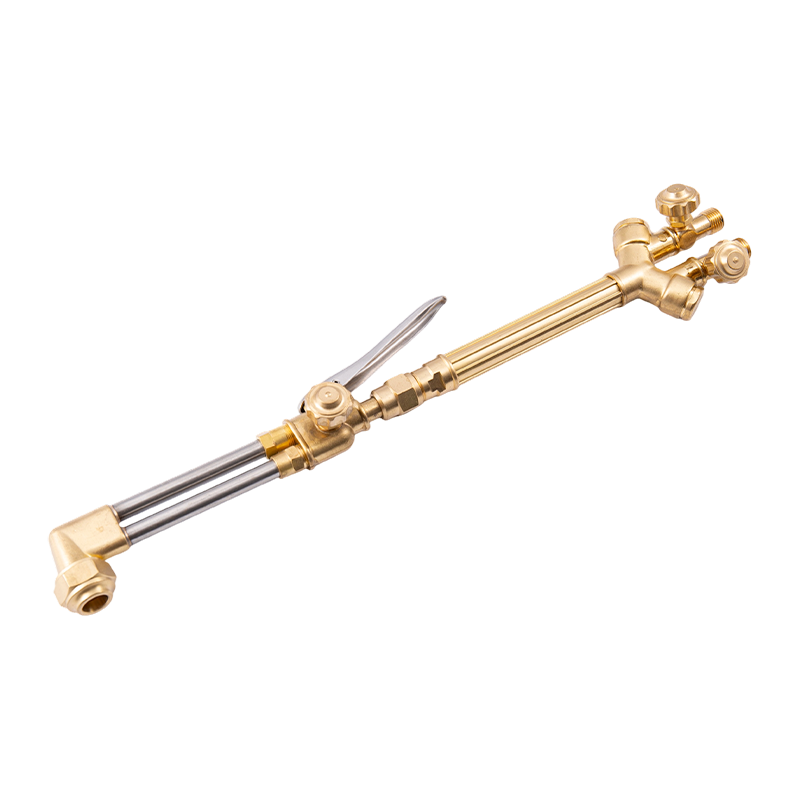
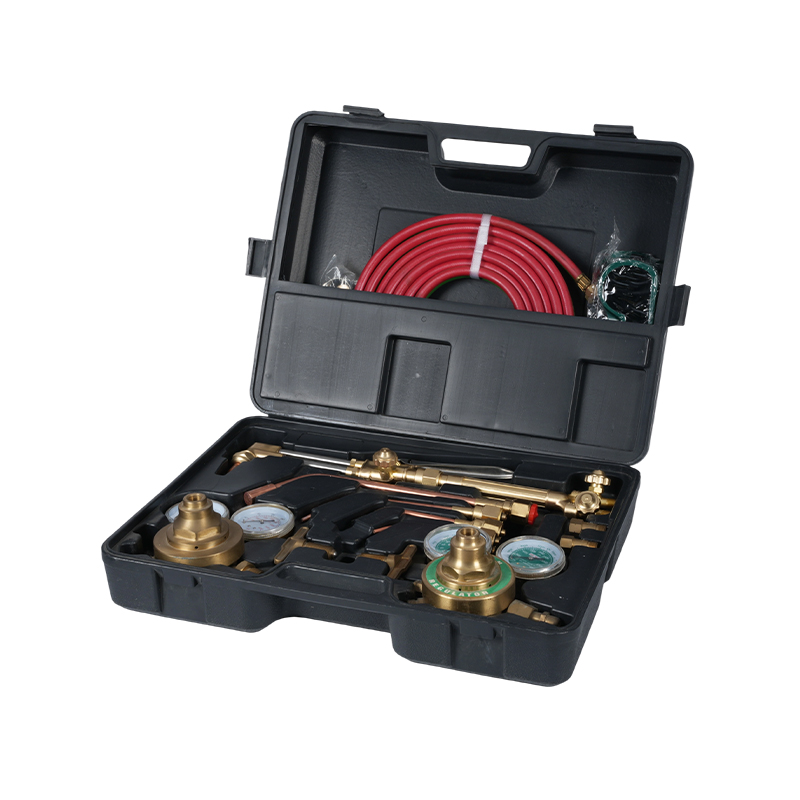 Ensemble de chalumeau coupant oxy-acétylène robuste A217K Un kit de découpe, de soudage et de chauffage robuste avec poignée A211 et accessoire A212, utile pour vérifier les vannes et régler les pressions du régulateur avant utilisation. Voir le produit →
Régler la pression du régulateur avec les vannes de la torche fermées
Dévissez les deux vis du régulateur jusqu'à ce qu'elles tournent librement, puis ouvrez les robinets des bouteilles : acétylène pas plus d'un tour et demi, oxygène jusqu'au bout. Ouvrez brièvement chaque vanne de la torche pour purger le tuyau, fermez-le, puis amenez le régulateur d'acétylène à son réglage de fonctionnement et fermez à nouveau la vanne de la torche avant de répéter du côté de l'oxygène. Le réglage de la pression pendant que le gaz circule donne une lecture qui s'effondre au moment où vous allumez la torche.
La pression est fonction de la taille de la pointe et non de l'habitude. Les valeurs ci-dessous sont des points de départ typiques pour couper de l'acier doux avec un ensemble d'acétylène à deux tuyaux. Ce ne sont que des points de départ, car la géométrie des pointes varie selon les fabricants et chaque torche doit finalement être comparée à son propre tableau.
| Épaisseur de la plaque | Taille typique de la pointe | Pression d'oxygène | Pression d'acétylène |
|---|---|---|---|
| 1/4 po (6 mm) | 0 | 20-25 livres par pouce carré | 3-5 livres par pouce carré |
| 1/2 po (12 mm) | 1 | 25-30 livres par pouce carré | 4-6 livres par pouce carré |
| 3/4 po (20 mm) | 2 | 30-35 livres par pouce carré | 5-7 livres par pouce carré |
| 1 po (25 mm) | 3 | 35-40 livres par pouce carré | 6-8 livres par pouce carré |
| 2 po (50 mm) | 5 | 45-55 livres par pouce carré | 8-10 livres par pouce carré |
Deux limites strictes se cachent derrière ces chiffres. L'acétylène devient instable au-dessus d'environ 15 psi dans un tuyau ou un corps de torche, c'est pourquoi les jauges de carburant indiquent rarement des valeurs plus élevées et pourquoi la pression de refoulement plutôt que la pression du cylindre est ce que vous réglez. L'oxygène n'a pas de limite côté torche à ces valeurs mais en a une au niveau du siège du régulateur : pas d'huile, pas de graisse, pas d'outils lubrifiés nulle part du côté oxygène.
Testez les fuites sur chaque joint avant la première flamme
Fermez les deux vannes du chalumeau, mettez les deux conduites sous pression et appliquez de l'eau savonneuse sur les raccords de la bouteille, les sorties du régulateur, les raccords de tuyaux et le joint poignée-accessoire. Aucune bulle n’est la note de passage. Un test de pression stationnaire est une deuxième vérification utile : notez les deux lectures du manomètre, attendez deux minutes, relisez-les. Une aiguille rampante signifie que du gaz s'échappe quelque part en aval même si le savon l'a manqué.
Les durites méritent la même attention. Rouge pour le carburant, vert ou noir pour l'oxygène, avec filetage à gauche du côté carburant pour que les deux ne puissent pas être échangés par accident. Recherchez des fissures près du sertissage et retirez tout tuyau qui aurait été écrasé, brûlé ou taché d'huile ; un tuyau qui a absorbé de l'huile est un chemin de feu, pas un tuyau.
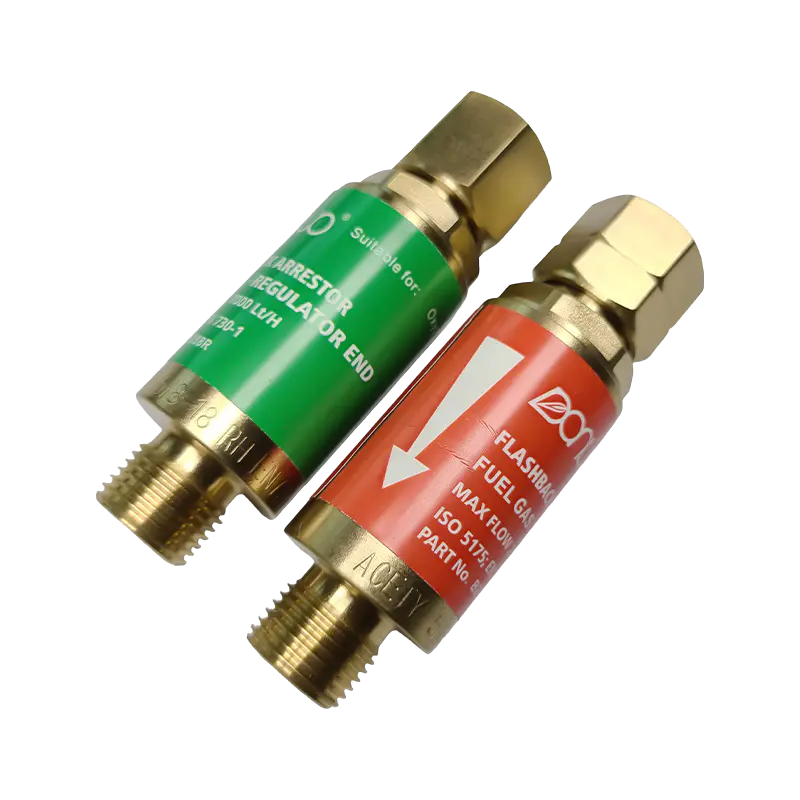 Parafoudres oxy-acétylène série B288 Composants de sécurité qui empêchent les retours de flamme et le flux de gaz inversé, disponibles en modèles à plusieurs filetages et types de gaz pour les configurations de chalumeau oxyacétylène. Voir le produit →
Installez des pare-flammes aux sorties du régulateur ou confirmez que l'ensemble les comprend déjà. Ils font partie des composants les moins chers du système et sont les seuls à empêcher le front de flamme de remonter dans un tuyau.
Allumez, ajustez au neutre, puis coupez
Ouvrez la valve du chalumeau à acétylène d'environ un quart de tour, allumez avec un percuteur, puis ouvrez la valve à oxygène jusqu'à ce que l'enveloppe extérieure plumeuse disparaisse dans un cône intérieur bien défini. C'est une flamme neutre. Ajoutez plus d'oxygène et le cône se raccourcit et commence à siffler : une flamme oxydante qui érode le bord coupé et raccourcit la durée de vie de la pointe.
Pour couper, préchauffez jusqu'à ce que l'acier soit rouge cerise, puis ouvrez complètement le levier de coupe à oxygène et déplacez-vous à une vitesse constante. L'écart est d'environ 1/8 po. Trop proche et la pointe surchauffe ; trop loin et le préchauffage s'arrête. Une coupe qui nécessite un réchauffage constant indique généralement une pointe trop petite ou une pression trop faible, tandis qu'un laitier épais et un bord supérieur arrondi indiquent généralement une pointe surdimensionnée ou une course trop lente.
- Fermez le robinet de carburant de la torche.
- Fermez la valve à oxygène de la torche.
- Fermez les deux robinets des bouteilles.
- Ouvrez les vannes de la torche pour purger la pression résiduelle, puis dévissez les vis du régulateur.
Laisser de la pression dans un tuyau pendant la nuit est la façon dont les tuyaux sont endommagés et les jauges finissent par lire la mauvaise chose le lendemain matin.
Traitez la sélection des pourboires dans le cadre de la configuration
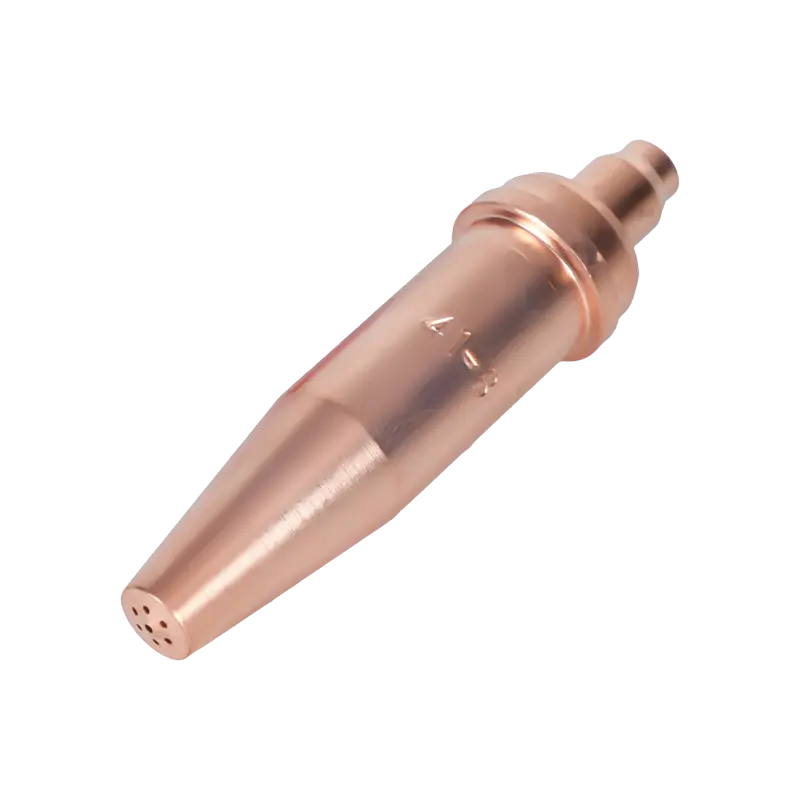
Les embouts en acétylène et les embouts en propane ne sont pas interchangeables. La géométrie des orifices et le nombre de trous de préchauffage diffèrent, c'est pourquoi un ensemble qui coupe proprement avec de l'acétylène aura du mal avec du propane avec la même buse installée. Gardez une pointe par plage d'épaisseur plutôt qu'une seule pointe pour tout, et nettoyez l'orifice avec un nettoyant pour pointe avant de blâmer la flamme.
Un embout usé est restauré par un orifice propre et un siège intact, et non par une taille plus grande. Si la qualité de coupe diminue et que les pressions sont correctes, remplacez la pointe plutôt que de l'aléser ; un orifice alésé perd sa forme et la flamme cesse d'être ronde.
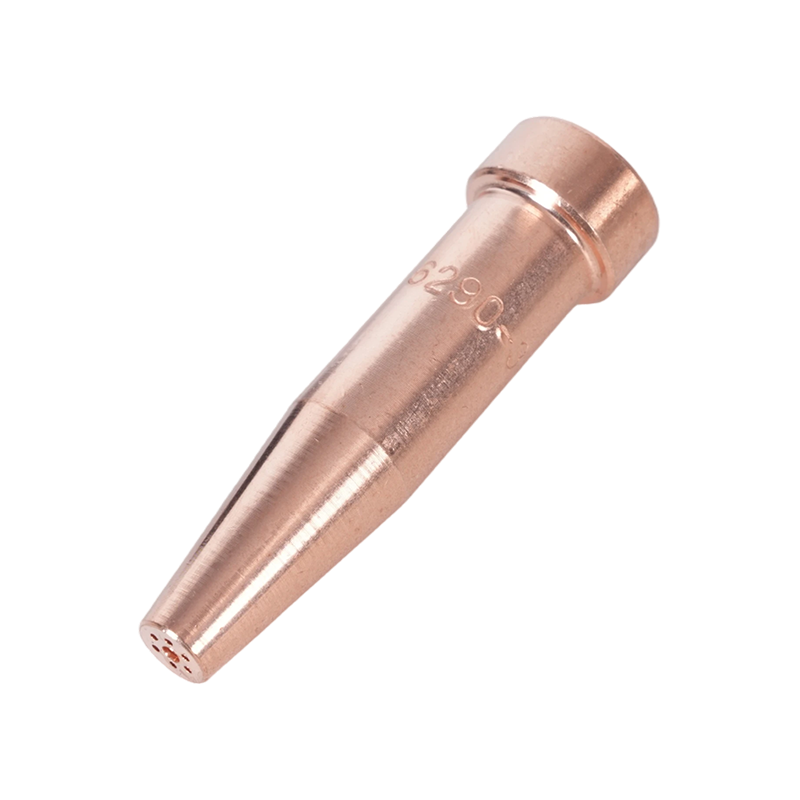
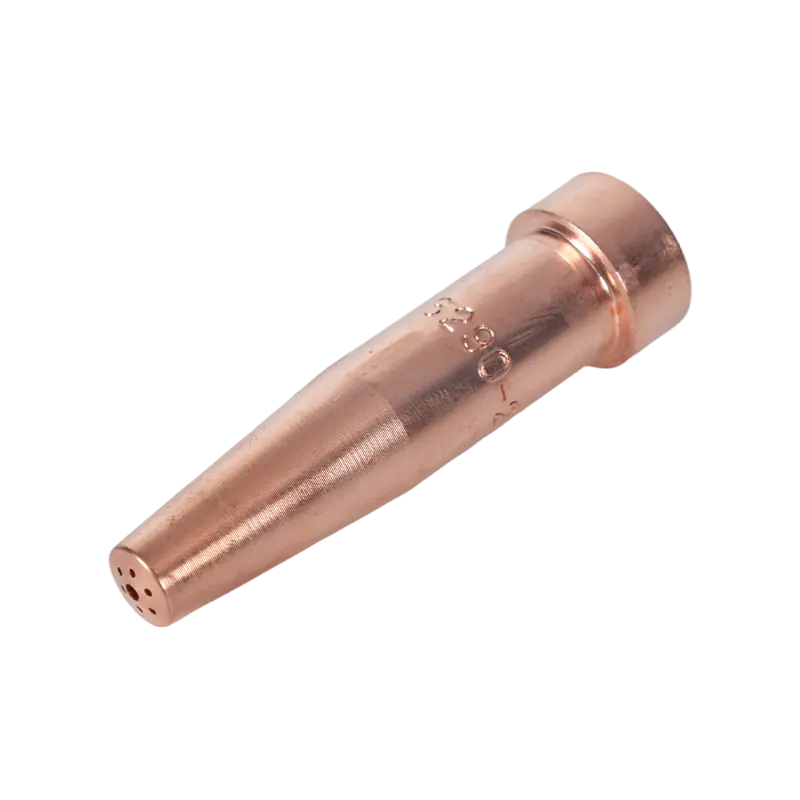 Buse à pointe coupante en acétylène série 6290 Pointe coupante en acétylène uniquement pour torches de type américain, disponible dans des modèles couvrant des épaisseurs d'acier de 1 à 300 mm et utile pour le remplacement des pointes usées. Voir le produit →
Que confirmer avant d'acheter un ensemble
Quatre questions séparent une tenue réalisable d'une tenue frustrante : quel modèle régional la poignée et l'accessoire utilisent, si la série de pointes est stockée localement dans les épaisseurs que vous coupez réellement, si les pare-chocs et les clapets anti-retour sont inclus plutôt qu'extras, et si la poignée est conçue pour le cycle de service exécuté par l'atelier. Une poignée robuste en laiton forgé coûte plus cher qu’une poignée en aluminium léger et survit à un autre type de semaine de travail.
Il convient également de vérifier que les sièges, embouts et poignées sont vendus séparément du kit. Un ensemble qui ne peut être réparé qu'en remplaçant l'ensemble de la tenue n'est pas une bonne affaire à n'importe quel prix.
Les équipes qui découvrent l'oxy-combustible doivent suivre l'ordre d'arrêt et le test de pression stationnaire avant de toucher un levier de coupe ; ce résumé de précautions de sécurité lors de l'utilisation d'un chalumeau coupant couvre les panneaux d’avertissement de retour de flamme et l’équipement de protection. Pour associer une série de poignées, d'accessoires et d'embouts à une gamme de plaques spécifique, ou pour discuter d'un besoin d'approvisionnement de marque privée, contacter l'équipe avec votre épaisseur, votre type de gaz et votre modèle régional.