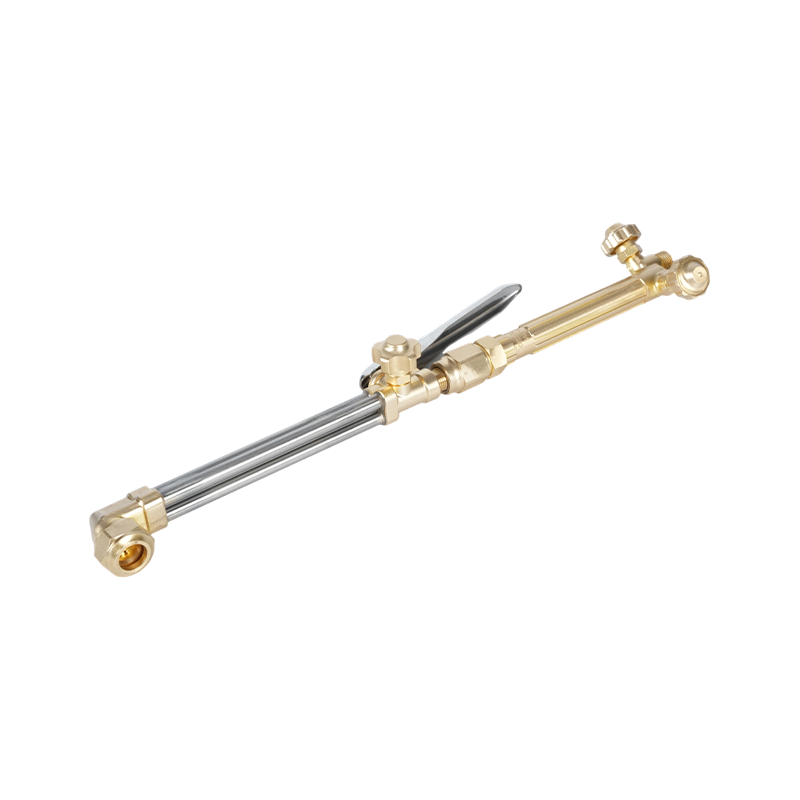
Un soudeur prend une torche avec une pointe de taille 2, l'allume, allume ce qui ressemble à une flamme neutre et termine toujours le travail avec un bord coupé qui doit être meulé et une perle qui se fissure le long de la pointe. Les pressions étaient respectées, la plaque était propre et rien sur la jauge ne semblait anormal. Ce qui dérivait, c'était la flamme oxyacétylène elle-même, un peu trop loin dans l'oxygène ou un peu trop loin dans l'acétylène.
La version courte : la flamme est définie par le rapport oxygène/acétylène à la pointe, et non par les seuls chiffres du régulateur. Trois flammes sortent de ce rapport, neutre, carburatrice et oxydante, et chacune porte une température différente, une chimie différente au niveau du métal en fusion et un ensemble différent de tâches qu'elle accomplit bien. Apprenez à lire les cônes et la plupart des défauts de découpe et de soudage sont diagnostiqués avant le premier passage.
Pourquoi le rapport compte plus que la lecture de la jauge
L'acétylène brûlé dans l'oxygène pur atteint environ 3 200 à 3 500 °C (5 790 à 6 330 °F), plus chaud que le propane, le propylène ou le gaz naturel dans la même torche. Ce chiffre global ne tient qu’à un mélange proche de 1:1. Ajoutez plus d'acétylène et la flamme se refroidit légèrement tandis que le cône intérieur produit une plume de carbone non brûlé. Introduisez plus d'oxygène et le cône se raccourcit, la flamme devient plus dure et l'oxygène libre commence à attaquer l'acier.
Une jauge de régulateur indique ce qui est disponible à l'entrée, et non ce qui arrive à l'orifice. La longueur du tuyau, la taille de la buse et une buse partiellement bloquée modifient le débit. C'est pourquoi chaque procédure sonore se termine par la même consigne : régler visuellement, au flambeau, avec la flamme allumée et jouer sur l'œuvre.
Les trois flammes oxyacétylène côte à côte
| Flamme | De l'oxygène à l'acétylène | Ce que tu vois | Travail typique | Risque en cas de mauvaise application |
|---|---|---|---|---|
| Neutre | Environ 1:1 | Deux cônes bien définis, cône intérieur blanc-bleu brillant, sans plume | Découpe et soudage des aciers doux, brasage au flux, chauffage général | Faible risque ; légère oxydation sur l'aluminium |
| Cémentation | Riche en acétylène, environ 0,8 à 0,9:1 | Trois zones : cône intérieur, plume blanchâtre, enveloppe extérieure ; peut provoquer de la suie | Aluminium, alliages de nickel, réparation de fonte, rechargement dur, acier à haute teneur en carbone | Captation de carbone, suie dans la saignée, soudures dures sensibles aux fissures |
| Oxydant | Riche en oxygène, environ 1,2:1 ou plus | Cône interne court, pointu et plus pâle, sifflement plus fort, enveloppe plus petite | Laiton et bronze, gougeage, décapage, certaines découpes rapides | Décarburation, éléments d'alliage brûlés, soudures poreuses, large saignée rugueuse |
Traitez la colonne du milieu comme point de départ. Deux opérateurs peuvent définir le même rapport nominal tout en voyant des longueurs de cône différentes, car l'usure de la buse et la pureté du gaz déplacent la limite visible. Ce sont les cônes, et non les chiffres, qui constituent le véritable instrument.
Flamme neutre : la base à maîtriser en premier
Ouvrez l'acétylène, allumez-le, puis ajoutez de l'oxygène jusqu'à ce que la plume disparaisse et qu'il reste deux cônes propres : un cône intérieur brillant et une enveloppe extérieure plus pâle. Pas de sifflement, pas de suie, pas d'éclaircissement à la pointe. C'est neutre.
C'est la flamme sur laquelle vous vous rabattez car elle n'ajoute ni ne supprime le carbone. La découpe de l'acier doux, la plupart des soudures par fusion, le brasage fluxé et le chauffage général s'y installent confortablement. Pour la coupe, le neutre est la valeur par défaut sûre. Une flamme légèrement oxydante coupe plus vite, mais les parois de saignée ressortent plus rugueuses et le bord durcit, ce qui coûte du temps au stade de l'usinage.
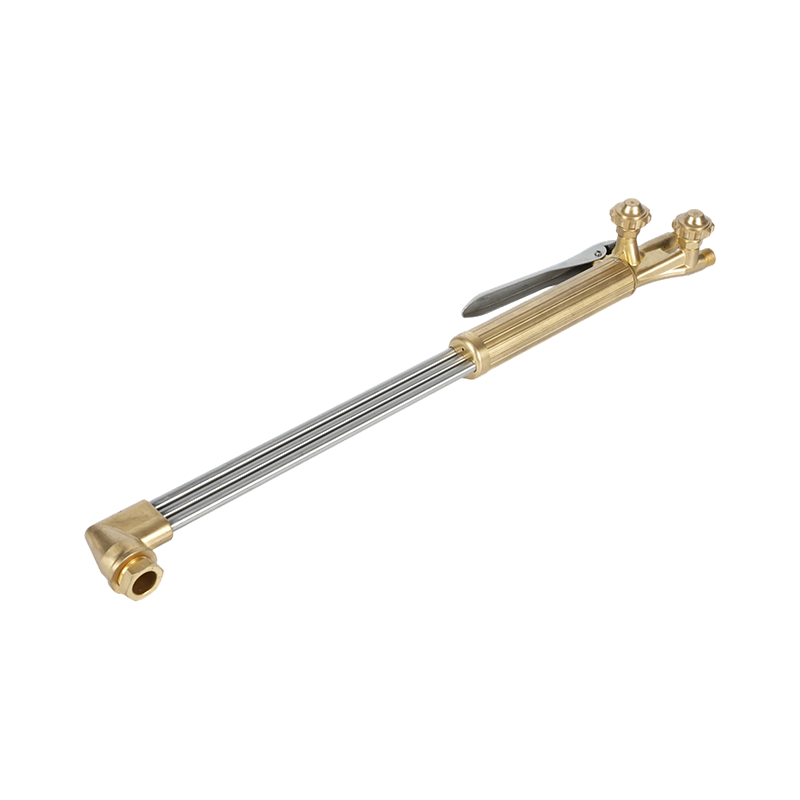
L’attachement compte autant que le cadre. Un accessoire de coupe en deux parties tel qu'un A212 gère des plaques de quelques millimètres jusqu'à des sections plus lourdes sur une seule poignée, ce qui maintient le rapport cohérent entre les opérateurs et les équipes.
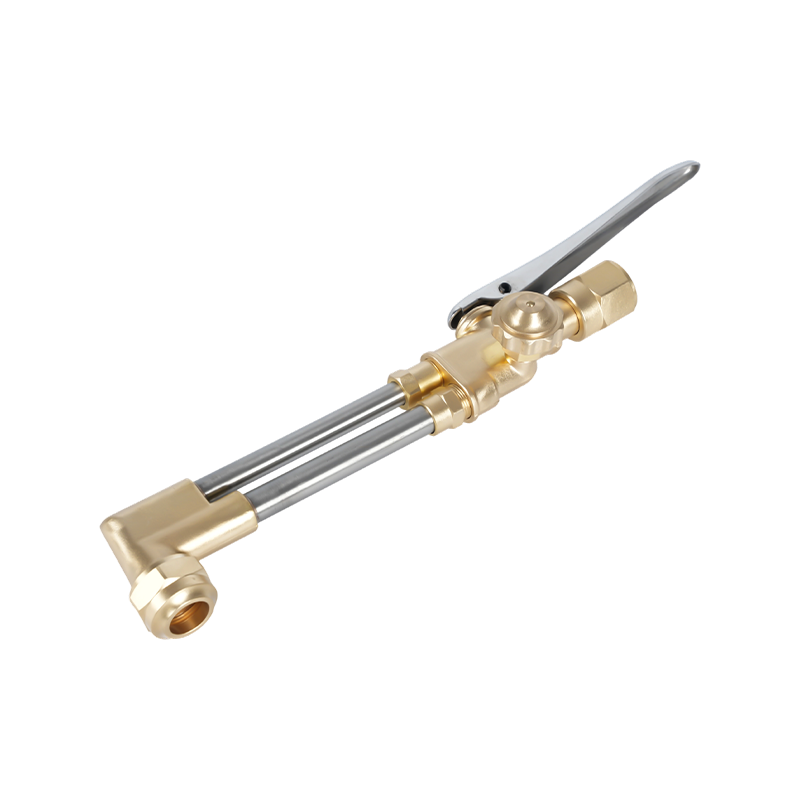 A212 Accessoire de coupe robuste pour oxyacétylène et propane Le corps en laiton forgé et les vannes en acier inoxydable offrent une durabilité pour la découpe de tôles lourdes jusqu'à 200 mm, avec des performances constantes pour tous les opérateurs et pour tous les quarts de travail. Voir le produit →
Si la face coupée présente une ligne de traînée étroite et nette et un bord supérieur pointu, la flamme était proche du neutre. Les bords irréguliers et les scories épaisses signifient généralement que la flamme était fausse avant la vitesse de déplacement.
Flamme de cémentation : acétylène supplémentaire, précaution supplémentaire
Ouvrez l'acétylène une fraction au-delà de l'oxygène et une troisième zone apparaît, une plume blanchâtre située entre le cône interne et l'enveloppe externe. Cette plume est du carbone non brûlé et elle fait deux choses à la fois : elle réduit le potentiel d’oxygène de la piscine et dépose du carbone sur le métal.
Utilisé délibérément, c'est le bon choix pour l'aluminium, le nickel et les alliages à haute teneur en nickel, la réparation de la fonte et le rechargement dur, où une atmosphère légèrement réductrice protège le bain de fusion. Sur les aciers à haute teneur en carbone et à outils, une plume courte compense la combustion du carbone pendant le soudage.
Le piège l’applique à l’acier à faible teneur en carbone car il semble plus doux. Le captage de carbone durcit la soudure et la rend plus sensible aux fissures, et la suie laissée dans une saignée provoque une fusion incomplète lors du passage suivant. Gardez la plume courte, pas plus d'environ une fois et demie le cône intérieur, et essuyez la pièce si de la suie apparaît.
Flamme oxydante : courte, vive et facile à exagérer
Ajoutez trop d'oxygène et le cône intérieur se raccourcit et s'aiguise, la note monte et l'enveloppe extérieure rentre. De nombreux opérateurs créent cette flamme par accident lorsqu'ils ouvrent l'oxygène trop tôt ou règlent des pressions au-dessus du tableau des pointes.
À dessein, il convient au laiton et au bronze, où une atmosphère oxydante supprime la fumée de zinc, ainsi qu'au gougeage et au décapage où une chaleur agressive est recherchée. Sur l'acier, il est corrosif. Le carbone brûle hors de la couche superficielle, les éléments d'alliage s'oxydent et le résultat est une soudure poreuse avec des scories emprisonnées sous les bords. Une peau grise granuleuse sur la face coupée et une saignée plus large que ce que prédit le tableau sont deux signes que le mélange est allé trop loin.
Réglage, lecture et extinction de la flamme
- Inspecter l'embout : orifice rond, siège propre, joints toriques intacts. Nettoyez avec un nettoyant pour pointes approprié, jamais avec un foret.
- Réglez les pressions du régulateur à partir du tableau des pointes du fabricant de la torche, en maintenant l'acétylène à 1 bar ou en dessous (environ 15 psi).
- Purgez les deux conduites pendant une seconde ou deux pour éliminer l'air et les gaz viciés.
- Ouvrez la valve du chalumeau à acétylène d'environ un quart de tour et allumez avec un percuteur et non avec un briquet.
- Ajoutez de l'oxygène jusqu'à ce que la plume disparaisse, puis affinez sur un morceau de ferraille du même acier.
- Ajuster au travail : une plume courte pour les travaux de carburation, un cône plus court pour les travaux d'oxydation.
- Coupez d'abord l'acétylène, puis l'oxygène, puis purgez les conduites et fermez les robinets des bouteilles.
Deux habitudes évitent la plupart des surprises. Tout d’abord, vérifiez à nouveau la flamme après chaque changement de buse ou reconnexion de tuyau, car le débit change. Deuxièmement, conservez à proximité un coupon de test du matériau réel ; une flamme qui semble parfaite à l’air libre peut se lire très différemment sur une plaque de refroidissement.
Matériel qui maintient la flamme reproductible
La flamme est aussi stable que les pièces qui l'alimentent. Un siège de pointe usé aspire l'air au-delà du filetage, un joint torique gonflé modifie le mélange entre les passes, et une pointe et un accessoire mal assortis modifient le rapport pour tous ceux qui prennent le flambeau. Sur un banc de production, cette variation se manifeste par une largeur de trait de scie incohérente bien avant que quiconque ne soupçonne la présence de gaz.
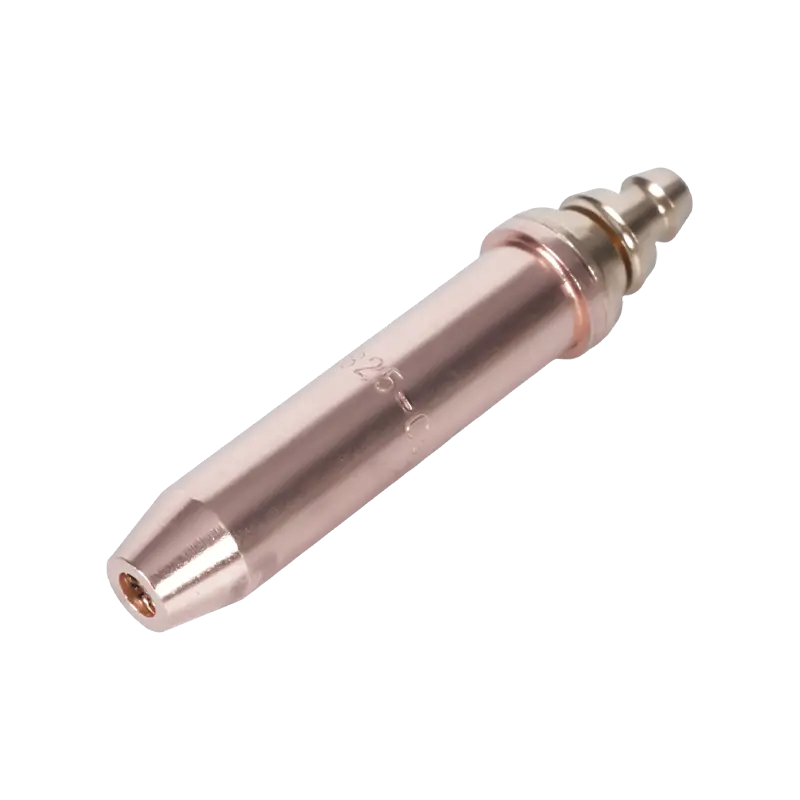
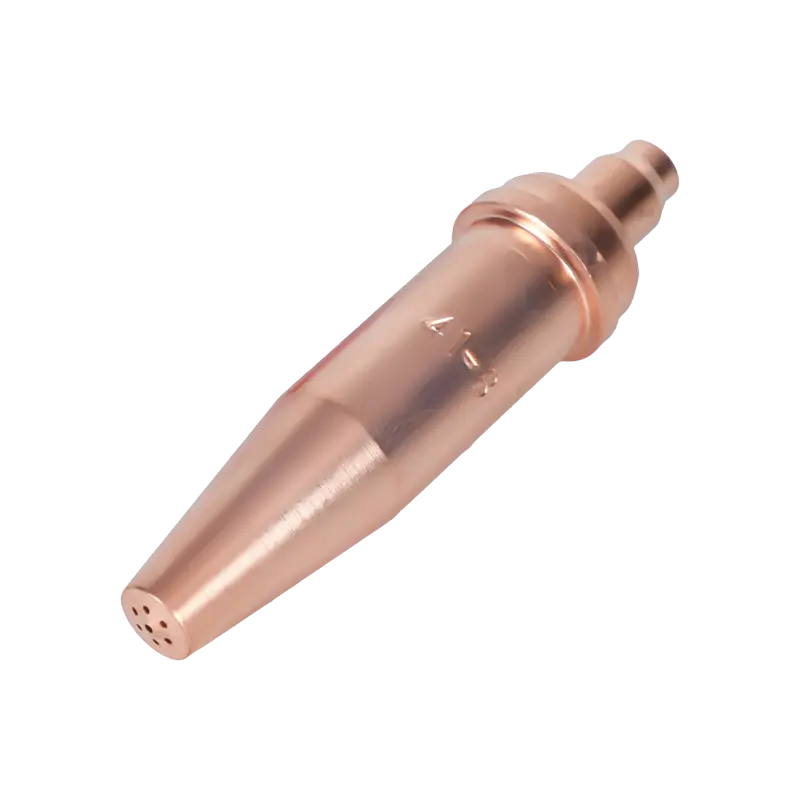
Les pointes en acétylène sont dimensionnées par orifice et par fonction. Une série à usage général telle que la 1101 couvre les épaisseurs de tôle courantes trouvées dans les ateliers de fabrication et de réparation, tandis que la série robuste convient aux sections plus épaisses et aux coupes continues plus longues.
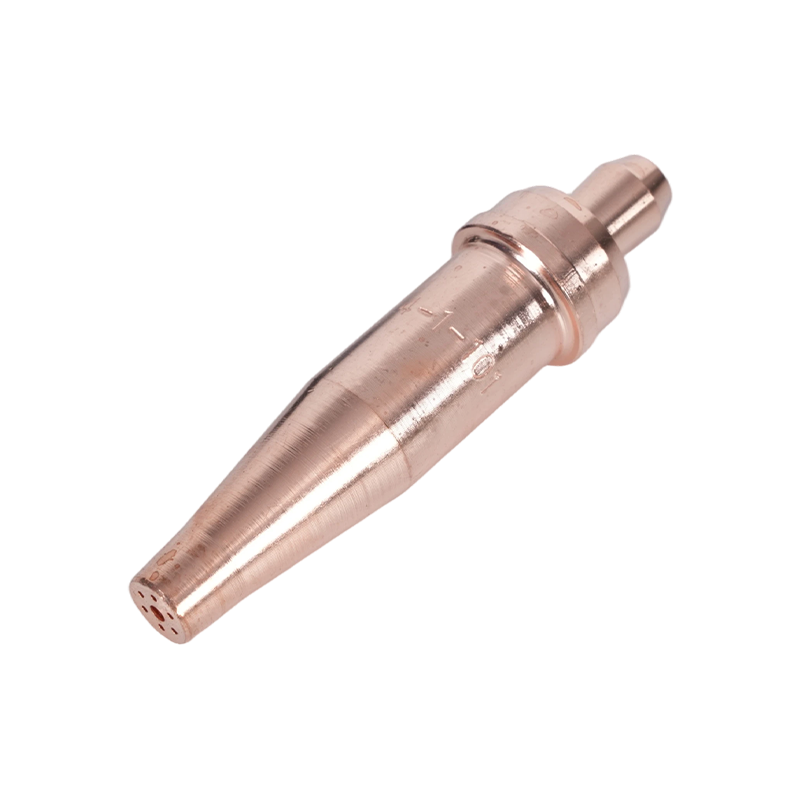 Embouts de chalumeau en acétylène série 1-101 pour coupe de 5 à 200 mm Couvre une plaque de 5 à 200 mm d'une longueur de 76 mm et convient aux torches A217, A218, A219, A246, A212 et A800 pour les travaux de fabrication et de réparation. Voir le produit →
Les consommables méritent la même attention que le corps de la torche. Choisir la bonne taille, la placer d'équerre et la remplacer dès les premiers signes d'effritement est abordée plus en profondeur dans ce guide pour sélection et entretien des pointes de chalumeau , qui mérite d'être lu à côté du tableau des pourboires.
Pour les acheteurs qui spécifient des kits dans un atelier, le contrôle pratique est l'uniformité : même interface de poignée, même série de fixations, même numérotation de pointes, afin qu'un réglage de flamme enregistré sur un banc puisse être reproduit sur un autre.
Points de sécurité qui modifient le comportement de la flamme
Le retour de flamme est le mode de défaillance qui compte le plus, et il s'agit d'un problème de flamme plutôt que d'un problème de gaz. Un front de flamme remontant le tuyau transforme une petite erreur en un événement de cylindre. Les clapets anti-retour ralentissent l'inversion du gaz mais n'arrêtent pas un front de flamme ; seul un parafoudre approprié le fait. Installez-les à la sortie du régulateur et, lorsque l'évaluation des risques l'exige, également à l'entrée de la torche.
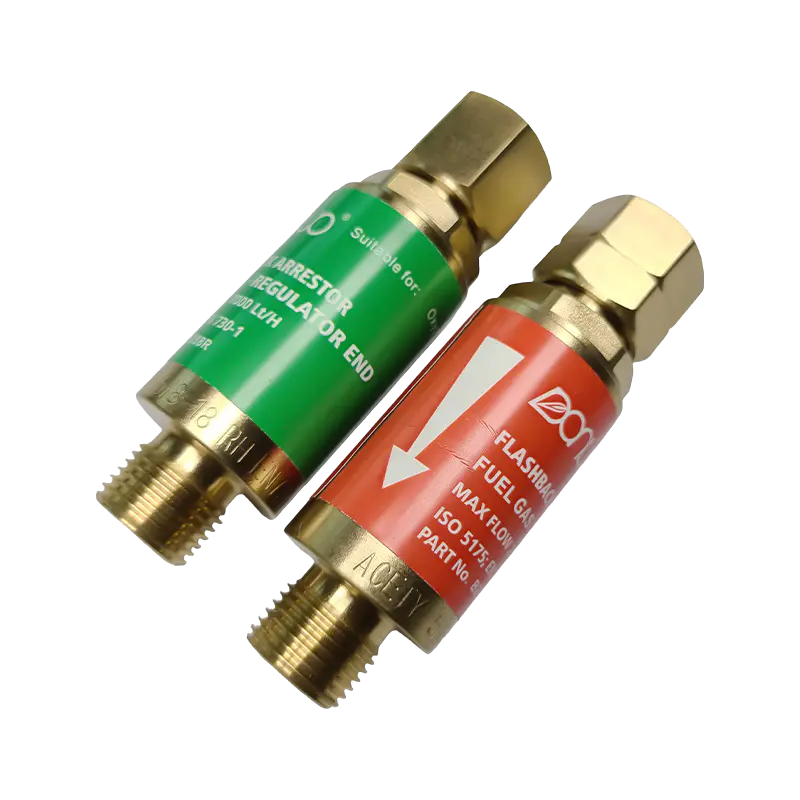 Parafoudre oxy-acétylène série B288 Empêche le retour de flamme et le flux de gaz inversé avec les modèles pour oxygène (7 000 L/h) et gaz combustible (2 600 L/h) dans plusieurs tailles de filetage, protégeant ainsi les opérateurs et les équipements. Voir le produit →
Ne faites jamais couler d'acétylène à une pression supérieure à environ 1,5 bar (environ 15 psi) au niveau du tuyau, car l'acétylène libre devient instable à une pression plus élevée. Gardez les bouteilles verticales et sécurisées, gardez la graisse et l'huile à l'écart des raccords d'oxygène et portez la teinte de lentille filtrante appropriée pour le travail en cours. Une flamme qui éclate, siffle ou change de couleur d'elle-même est un signal d'arrêt du travail et non un élément à ajuster.
Le réglage de la flamme est une compétence mesurée en secondes, mais elle détermine la qualité de coupe, la solidité des soudures et la durée de vie des consommables dans tout un atelier. Si vous standardisez des torches, des embouts et des parafoudres pour une ligne de production, ou si vous avez besoin de pièces fabriquées selon vos propres dessins et spécifications de gaz, l'équipe est joignable via le page de contact avec vos coordonnées.