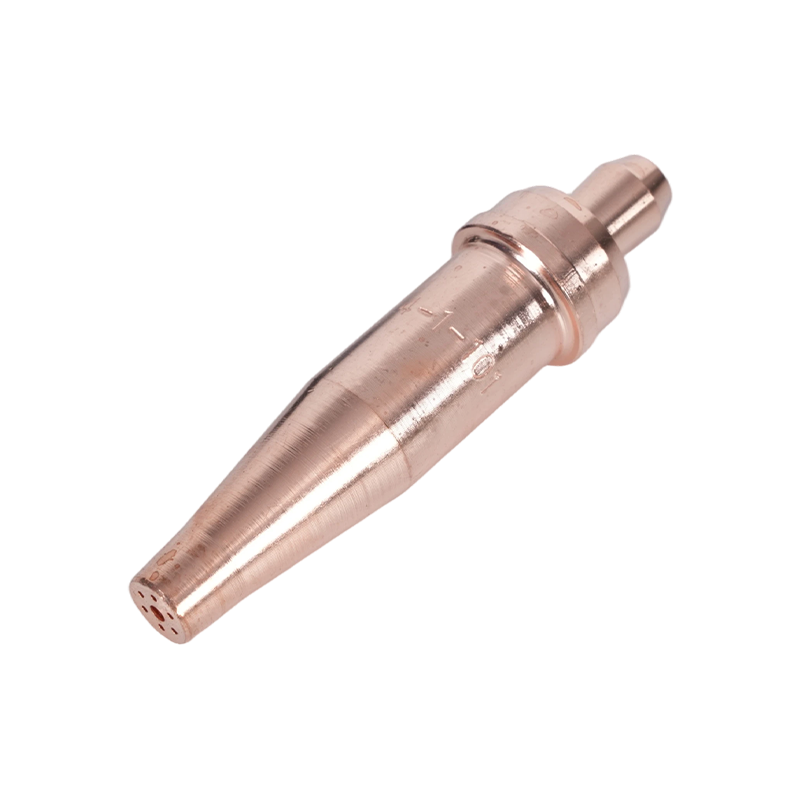
Une pointe n°1, environ 28 psi d'oxygène et 4 psi d'acétylène démontera une plaque d'acier doux de 6 mm en quelques secondes. Passez la même torche sur une plaque de 25 mm sans rien toucher et la coupe cale à mi-chemin, la saignée s'élargit et quelqu'un finit par meuler le bord dans la tolérance.
Rien n’a changé chez l’opérateur. L'oxycoupage à l'oxyacétylène est l'un des rares procédés de travail des métaux où les décisions de configuration (taille de la buse, pression du gaz, distance de sécurité et vitesse de déplacement) déterminent davantage le résultat que la main qui tient la torche. Les conseils ci-dessous couvrent la séquence de configuration, la sélection de la pointe et de la pression, le réglage de la flamme, le matériel de sécurité et les choix de matériel qui rendent les coupes reproductibles.
Où la qualité de coupe est réellement décidée
Trois variables contrôlent la coupe : la vitesse du jet d'oxygène à la pointe, l'apport de chaleur de préchauffage et la vitesse de déplacement. Deux des trois sont verrouillés avant que la flamme ne soit allumée, c'est pourquoi une torche qui « coupe mal » a généralement un problème de configuration plutôt qu'un problème d'opérateur.
- L’état et la taille de l’orifice de la pointe définissent la vitesse du jet. Une pointe qui a été alésée, tombée ou exécutée à une pression inappropriée pour sa taille perd de sa vitesse et laisse le trait de scie classique, rugueux et délavé.
- Les paramètres du régulateur règlent le préchauffage et coupent le débit d’oxygène. Une faible pression d'oxygène donne des coupes lentes et incomplètes ; une pression excessive crée des turbulences, un trait de scie large et des scories dures.
- La vitesse de déplacement est la seule variable ajustée en direct pendant la coupe. Les lignes de traînée inclinées de 10 à 15 degrés derrière la verticale signifient que la vitesse est à peu près correcte ; les lignes de décalage presque verticales signifient trop lentes et les lignes de décalage aplaties signifient trop rapide.
Séquence de configuration : ordre des opérations
Suivez la même séquence à chaque fois. La plupart des plaintes concernant une « torche défectueuse » remontent à une étape sautée ici plutôt qu'à la torche elle-même.
- Inspecter avant le raccordement : gaine de tuyau fissurée ou gonflée, siège d'embout endommagé, garniture de vanne usée.
- Cassez brièvement le robinet de chaque bouteille pour chasser la poussière, puis fermez-le à nouveau.
- Montez les régulateurs et serrez les écrous d'entrée avec une clé de bonne taille, jamais de pince ou de clé à tube.
- Installez des pare-flammes ou des clapets anti-retour à flux inversé aux sorties du régulateur ou aux entrées de la torche, selon les exigences du code de votre site.
- Connectez les tuyaux aux bons robinets et vérifiez que les raccords sont la paire de filetage droite gauche ou droite.
- Ouvrir lentement les robinets des bouteilles. Sur une bouteille d'acétylène, n'ouvrez pas plus d'un tour et demi pour pouvoir la fermer rapidement.
- Réglez les pressions de travail avec les vannes de la torche ouvertes, puis fermez-les.
- Testez chaque joint avec de l'eau savonneuse ou un liquide de détection de fuite. Jamais avec une flamme.
- Allumez avec un percuteur à étincelles, pas avec un briquet jetable ou une allumette.
Sélection des buses et pression du gaz
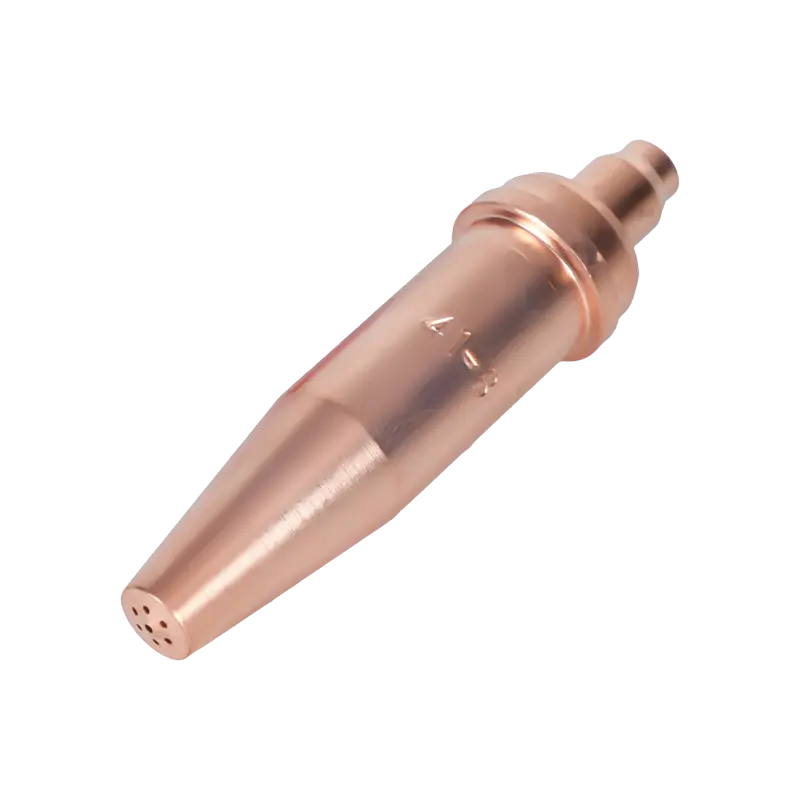
La taille de la pointe est d'abord adaptée à l'épaisseur de la plaque, et tout le reste en découle. Une pointe de 6 mm ne peut pas être forcée jusqu'à 25 mm en augmentant la pression ; l'orifice ne laisse tout simplement pas passer suffisamment d'oxygène et la pression supplémentaire se transforme en turbulences qui érodent la face coupée.
Les modèles régionaux sont tout aussi importants. Un embout adapté à un siège de torche de style américain ne s'installera pas correctement sur une torche de modèle australien ou britannique, même si le filetage semble proche. Les embouts de propane en deux parties ajoutent une deuxième différence : les orifices de préchauffage et de coupe sont séparés, ils ne sont donc pas interchangeables avec les embouts d'acétylène d'une seule pièce.
| Épaisseur de la plaque | Taille typique de la pointe | Pression d'oxygène | Pression d'acétylène | Note pratique |
|---|---|---|---|---|
| 3 à 6 mm | 0 ou 1 | 20 à 25 livres par pouce carré | 3 à 5 livres par pouce carré | Déplacement rapide, préchauffage court |
| 6 à 12 mm | 1 ou 2 | 25 à 30 livres par pouce carré | 4 à 6 livres par pouce carré | Vitesse constante, même sur les lignes de traînée |
| 12 à 25 mm | 2 ou 3 | 30 à 40 livres par pouce carré | 5 à 8 livres par pouce carré | Déplacement plus lent, attention aux scories |
| 25 à 50 mm | 3 ou 4 | 40 à 50 livres par pouce carré | 7 à 10 livres par pouce carré | Percer au bord de la plaque |
| 50 à 100 mm | 5 ou 6 | 50 à 60 livres par pouce carré | 8 à 12 livres par pouce carré | Débit d'oxygène élevé, préchauffage en deux étapes |
Une fois la coupe en cours, ajustez à partir du graphique plutôt que de vous en éloigner. Un bord supérieur arrondi avec des scories soudées au fond signifie généralement que la pression de l'oxygène est trop élevée ou que le voyage est trop lent. Une ligne de scories molles et gommeuses et une percée incomplète signifient généralement que la pression est trop faible ou que le déplacement est trop rapide.
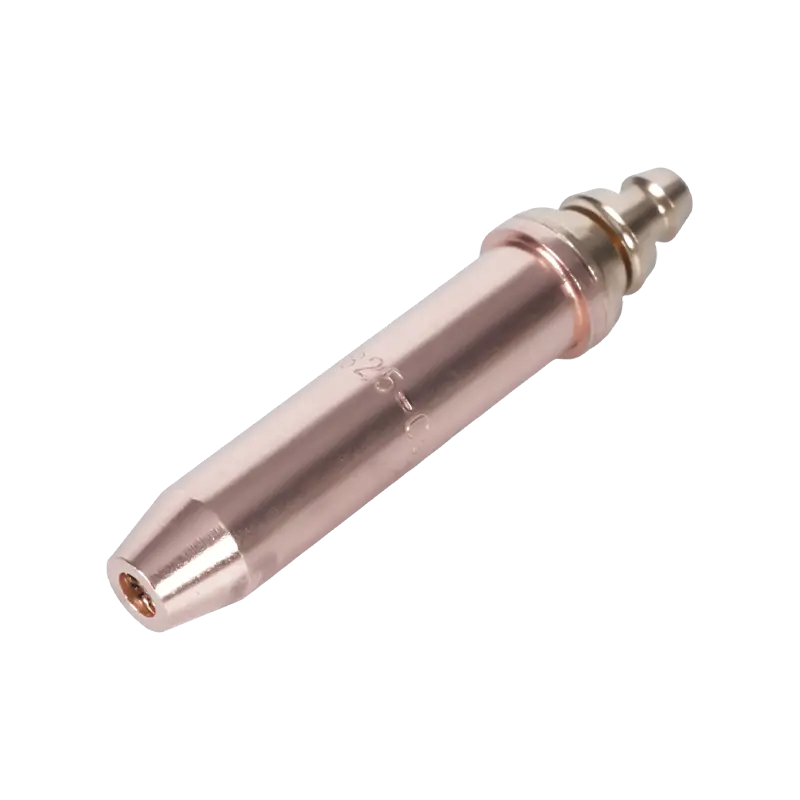
Tip Care est la mise à niveau de performances la moins chère disponible. Nettoyez les orifices avec le bon nettoyant pour pointes, jamais avec un foret ou du fil de soudure, et remplacez toute pointe dont les trous de préchauffage sont devenus ovales ou dont le siège est rayé. Notre guide pour sélection, configuration et maintenance des pointes de chalumeau couvre les routines de nettoyage et le dépannage plus en détail.
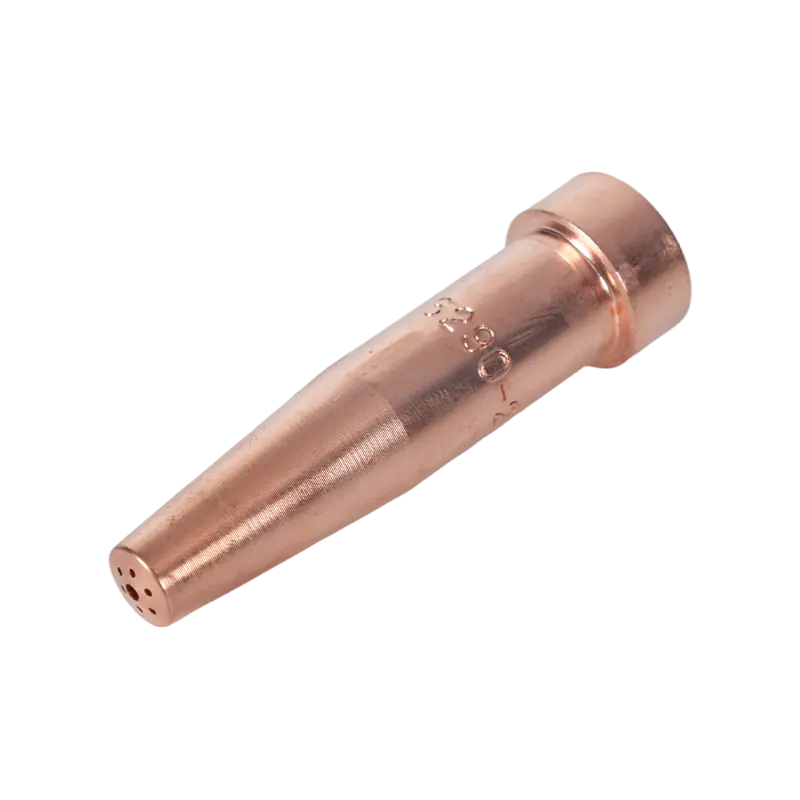 Pointe coupante en acétylène série 6290 pour torches de style américain Cette pointe coupante en acétylène convient aux torches A735 et A623 et couvre l'acier de 1 à 300 mm ; utile pour les travaux de plaques minces et de perçage où l'acétylène reste préféré. Voir le produit →
Acétylène ou Propane
Pour les plaques de 20 mm et plus, le propane est généralement plus avantageux en termes de coût par mètre de coupe. Pour les tôles plus fines, le perçage et tout travail de brasage ou de chauffage, l'acétylène reste le meilleur combustible.
- L'acétylène brûle plus chaud dans l'oxygène, près de 3 100 degrés Celsius, et préchauffe plus rapidement, ce qui convient aux plaques fines, au perçage et au soudage.
- Le propane a une température de flamme plus basse mais une enveloppe thermique plus grande qui retient les sections épaisses, et il est moins cher par bouteille et plus sûr à stocker.
- L'acétylène est instable au-dessus d'environ 15 psi, donc les pressions d'acétylène restent faibles et la règle du robinet de la bouteille est importante.
- Le propane consomme sensiblement plus d’oxygène pour la même coupe, de sorte que les recharges d’oxygène deviennent le principal coût de fonctionnement.
- Les deux carburants nécessitent des conseils différents. Les échanger modifie la forme de la flamme, le temps de préchauffage et la qualité de coupe.
Réglage de la flamme et technique de coupe
Allumez d’abord l’acétylène, puis ajoutez de l’oxygène jusqu’à ce que le cône intérieur soit brillant, bien défini et arrondi à l’extrémité. Cette flamme neutre est ce que supposent la plupart des tableaux de découpe. Une flamme oxydante avec un cône court et pointu coupe certains aciers plus rapidement mais use les pointes et oxyde la face coupée ; une flamme de carburation avec une longue plume ajoute du carbone et ralentit la coupe, elle est donc généralement réservée à des travaux de chauffage spécifiques.
Amenez la pointe sur la plaque à environ 90 degrés, préchauffez le point de départ jusqu'à un rouge cerise terne, puis ouvrez complètement le levier d'oxygène de coupe et partez. Maintenez l'entretoise stable entre 3 et 5 mm. Monter la pointe sur la plaque la surchauffe et efface le trait de scie. Pour les coupes en biseau, inclinez la torche dans le sens du déplacement et réduisez légèrement la vitesse pour que le biseau reste droit.
Matériel de sécurité qui appartient à chaque configuration
Les pare-flammes et les clapets anti-retour sont les deux éléments les plus souvent absents d'une torche en service depuis des années. Un clapet anti-retour empêche le gaz de refluer ; un pare-flamme empêche également un front de flamme de redescendre le long du tuyau vers le régulateur et le cylindre. Les parafoudres à la sortie du régulateur protègent le tuyau et le cylindre, tandis que les parafoudres à l'entrée de la torche protègent l'extrémité opérateur. De nombreux codes de site exigent les deux.
- Les tuyaux d'oxygène et de carburant ne sont pas interchangeables ; utilisez la convention de qualité et de couleur appropriée pour votre région.
- N'utilisez jamais d'oxygène à la place de l'air comprimé pour le nettoyage ou le soufflage.
- Aérer la zone de travail ; l'acétylène, le propane et l'oxygène modifient tous la composition de l'air autour de l'opérateur.
- Surveillez les incendies pendant la période spécifiée par votre permis de travail à chaud, généralement 30 minutes après la dernière coupe.
- Vérifiez les tuyaux pour déceler des brûlures et des fissures à chaque quart de travail ; un tuyau qui a été écrasé par une plaque est une fuite qui attend d'apparaître.
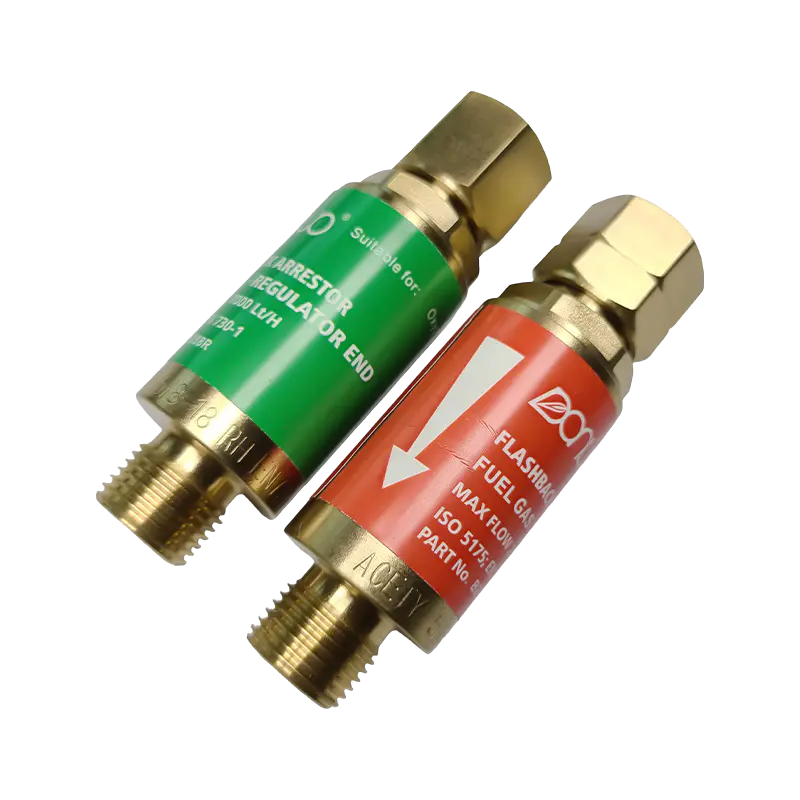 Parafoudre oxy-acétylène série B288 Souvent absent des torches plus anciennes, ce parafoudre protège les installations de soudage et de coupage oxyacétylène du retour de flamme et du flux inverse, avec les modèles à oxygène et à gaz. Voir le produit →
Adaptation du corps et de la poignée de la torche au travail
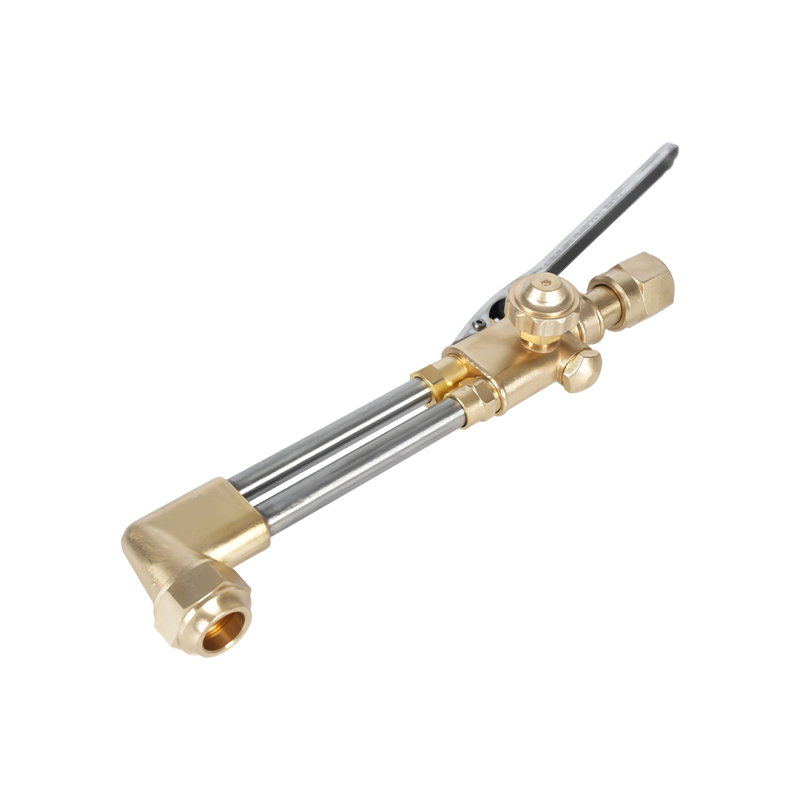
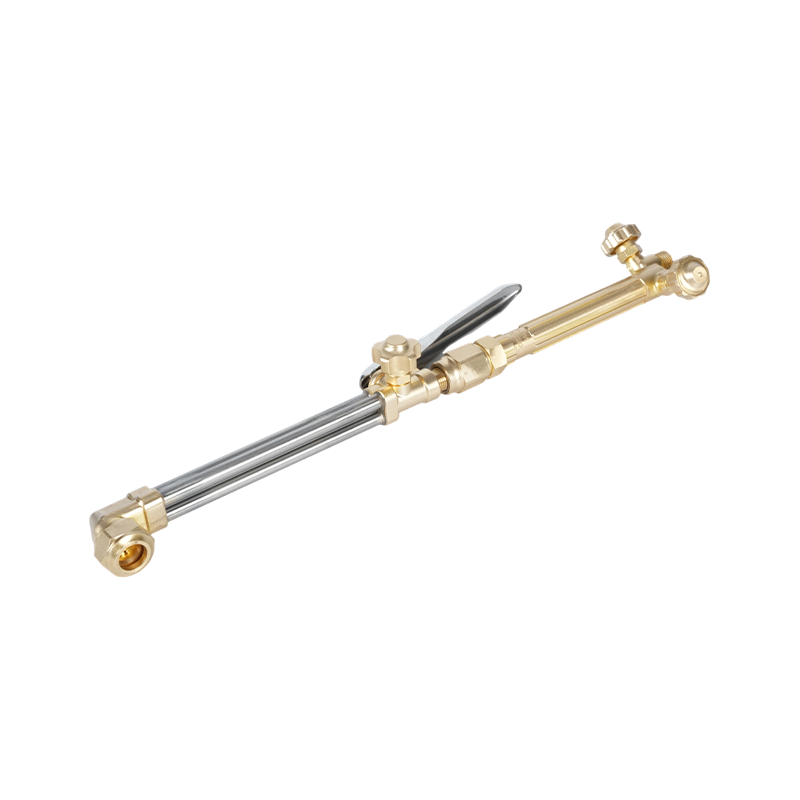
Le matériel de la torche est classé selon sa fonction : lourd, moyen et léger. Un accessoire de coupe robuste avec une poignée assortie maintient la pression et reste froid pendant la découpe de plaques épaisses. Une poignée légère fait le même travail sur de la tôle avec moins de poids dans la main, mais elle ne survivra pas à un travail continu sur une plaque de 50 mm.
Trois détails déterminent si une torche s'adapte à une configuration existante. Le modèle de région détermine la compatibilité des embouts, des fixations et des poignées, car les modèles américains, australiens, britanniques et japonais utilisent des normes de siège et de filetage différentes. Le format compte également : les combinaisons accessoire-poignée sont moins coûteuses à entretenir car seule la pièce usée est remplacée, tandis que les torches manuelles monobloc sont plus simples pour une utilisation occasionnelle. Le matériau suit la position de travail, avec des corps en laiton résistant à la chaleur et à l'usure et retenant bien les filetages, et des poignées en aluminium réduisant le poids pour les travaux en hauteur.
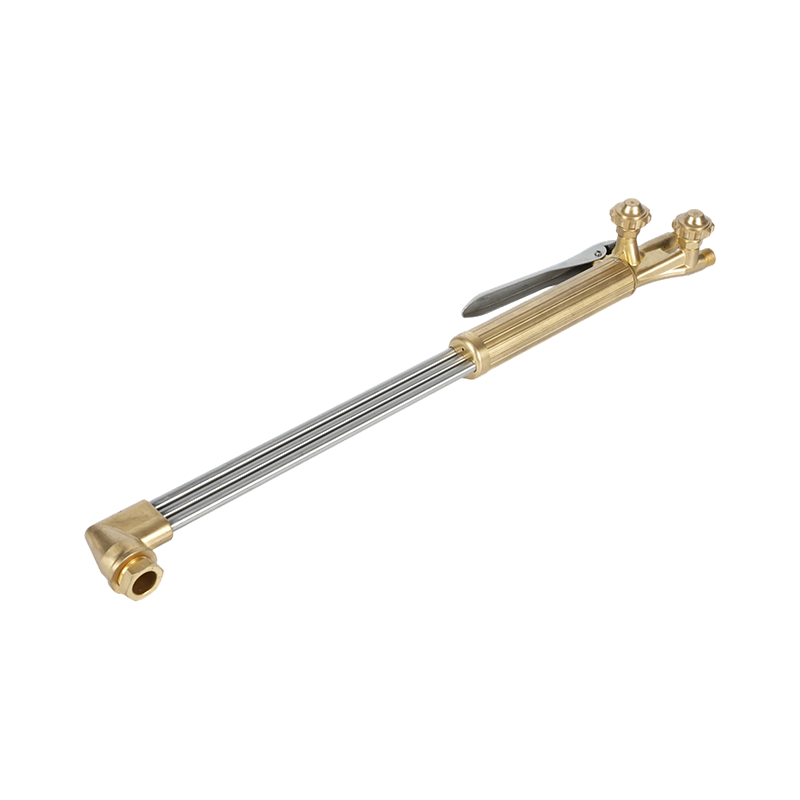 Torche de coupe portative robuste à oxygène et acétylène B400 Torche portative robuste pour coupe à l'acétylène ou au propane jusqu'à 300 mm, avec flux double tube et tête en laiton forgé ; convient à la fabrication, à la construction navale et à la réparation. Voir le produit →
Approvisionnement en torches, embouts et pièces de rechange
Pour les distributeurs et les fabricants, les questions pratiques concernent la continuité : la même série de pointes peut-elle être commandée à nouveau dans deux ans, les sièges et les filetages sont-ils cohérents d'un lot à l'autre et les pièces de rechange peuvent-elles être fournies sous votre propre marque ? Un fournisseur qui gère les matériaux, la fabrication de moules, le forgeage, l'usinage et les tests en interne peut respecter ces tolérances et peut également produire des pièces selon un dessin client lorsqu'aucun modèle standard ne correspond à une torche existante.
Si vous souhaitez associer des embouts et des poignées à une flotte existante ou si vous envisagez une gamme OEM, envoyez vos dessins et spécifications de filetage via notre page de contact et nous reviendrons avec le modèle standard le plus proche ou une option personnalisée.