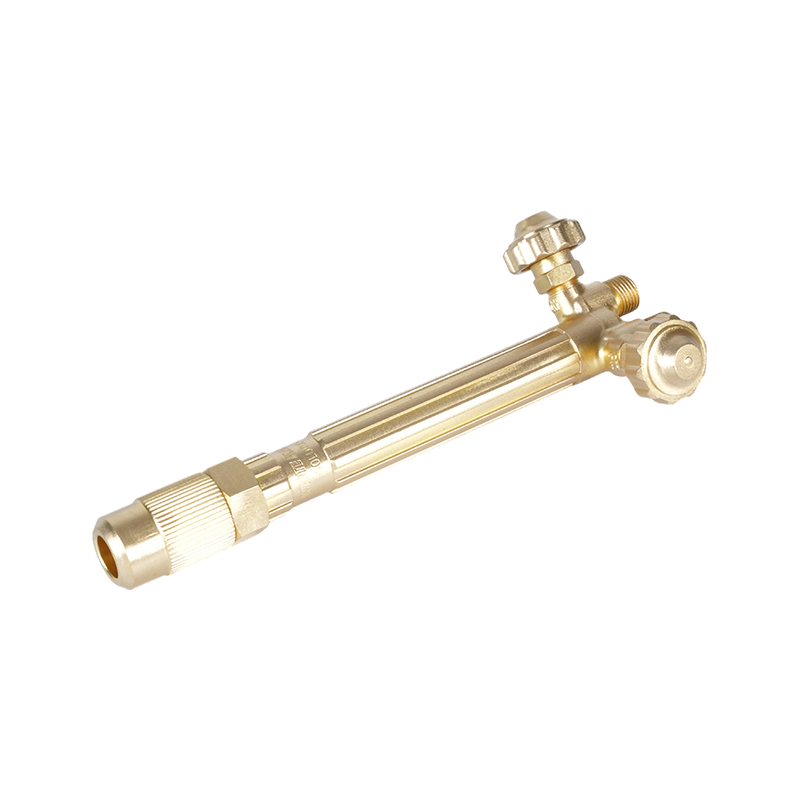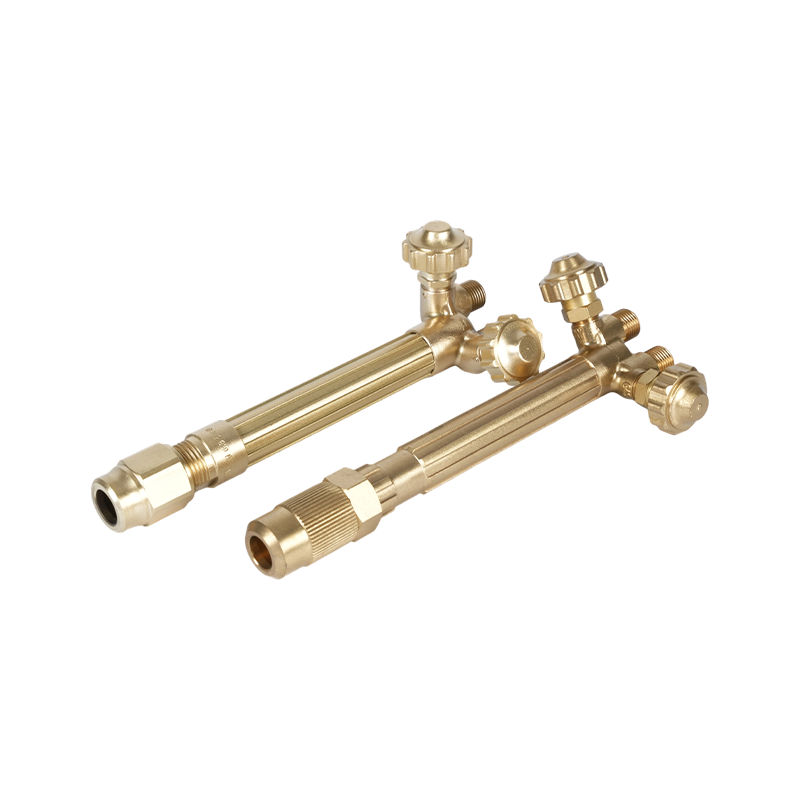
Une coupe oxyacétylène propre est avant tout une question d’ordre et de nombre. Inspectez l'équipement, réglez chaque régulateur sur le tableau de pression de la pointe de la torche, purgez les deux tuyaux, allumez l'acétylène et réglez une flamme neutre, puis amenez l'acier à un rouge orangé vif avant d'appuyer sur le levier d'oxygène. Sautez une étape et le trait de scie le montre.
Ce guide présente la séquence complète d'un chalumeau coupant à l'acétylène : inspection, pressions, purge, allumage, réglage de la flamme, course de coupe, arrêt et les défauts qui indiquent une erreur de configuration spécifique.
Ce que fait réellement la torche
Un chalumeau coupant à l'acétylène ne fait pas fondre l'acier à travers la plaque. La flamme de préchauffage élève une étroite bande de métal jusqu'à sa température d'inflammation, environ 1 600 F (870 C), puis le jet d'oxygène central brûle le fer en oxyde de fer et le dégage. L’espace laissé derrière, le trait de scie, est constitué de métal oxydé plutôt que de métal fondu.
C’est pourquoi la pression de l’oxygène et la vitesse de déplacement comptent plus que les muscles. L'acétylène fournit la chaleur et un cône intérieur compact et chaud. L'oxygène effectue la coupe. Le côté carburant fonctionne toujours à basse pression car l'acétylène devient instable au-dessus d'environ 15 livres par pouce carré et peut se décomposer à l'intérieur du tuyau.
Inspectez la tenue avant d’ouvrir une vanne
La plupart des mauvaises coupures et presque tous les accidents commencent par une pièce qui aurait dû être vérifiée en premier. Travaillez la tenue dans un ordre fixe pour que rien ne soit oublié :
- Bouteilles : verticales et sécurisées, clé à acétylène ou clé à portée de main, jamais traînées ni roulées.
- Tuyaux : vérifiez s'il y a des fissures, des brûlures et des raccords desserrés, et ne conservez que des tuyaux homologués pour l'acétylène du côté carburant.
- Régulateurs : vis de réglage desserrées, jauges à zéro, pas d'huile ni de graisse sur les raccords oxygène.
- Anti-retour de flamme : installés aux sorties du régulateur ou aux entrées de la torche, et jamais retirés juste pour réaliser une portée de connexion.
- Torche et buse : orifices propres, taille de buse correcte, siège en bon état, écrou de pointe bien ajusté et vannes qui se ferment complètement.
Une pointe usée est facile à négliger. Un orifice en cloche ou surdimensionné gaspille de l'oxygène, élargit le trait de scie et fait errer la coupe, quelle que soit la stabilité de votre main.
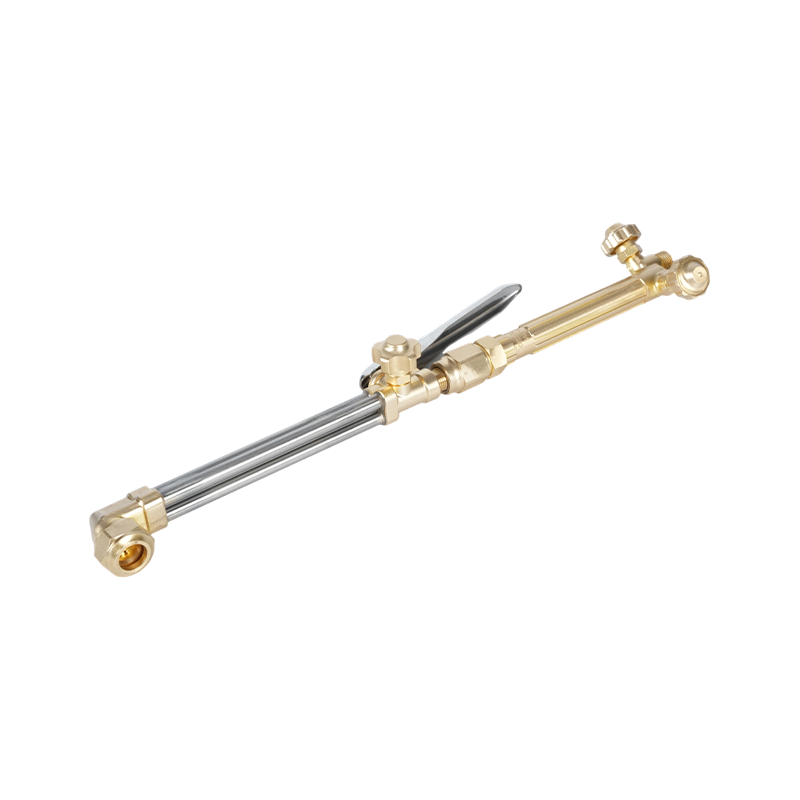
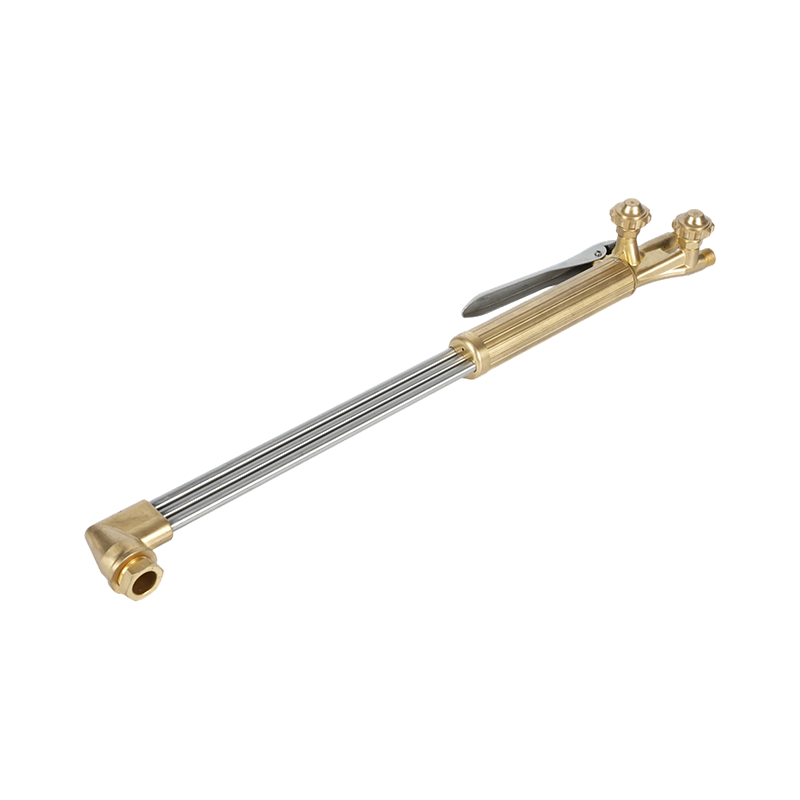 Torche de coupe portative robuste à oxygène et acétylène B400 Lorsqu'une pointe usée ou un réglage de pression affecte la qualité de coupe, cette torche robuste offre un débit de gaz stable, une durabilité en laiton forgé et une capacité de coupe de 300 mm. Voir le produit →
Réglez les pressions du régulateur pour votre pointe
Régler les pressions avec les vis de réglage du régulateur, vannes du chalumeau fermées, et les confirmer sur les manomètres. L'acétylène reste faible, généralement entre 3 et 6 livres par pouce carré pour la coupe manuelle, et ne doit jamais dépasser 15 livres par pouce carré. L'oxygène se situe généralement entre 20 et 40 livres par pouce carré selon la taille de la pointe et l'épaisseur de la plaque.
| Taille de la pointe | Épaisseur de la plaque | Pression d'acétylène | Pression d'oxygène |
|---|---|---|---|
| 0 | 1/8 à 1/4 po (3 à 6 mm) | 3 livres par pouce carré | 20 livres par pouce carré |
| 1 | 1/4 à 1/2 po (6 à 12 mm) | 4 livres par pouce carré | 25 livres par pouce carré |
| 2 | 1/2 à 3/4 po (12 à 20 mm) | 5 psi | 30 livres par pouce carré |
| 3 | 3/4 à 1-1/2 po (20 à 40 mm) | 5 psi | 35 livres par pouce carré |
| 4 | 1-1/2 à 3 po (40 à 75 mm) | 6 psi | 40 psi |
Considérez le graphique comme un point de départ. Si de fortes scories apparaissent, la pression n’est pas automatiquement en cause ; l’état de la pointe et la vitesse de déplacement sont tout aussi probables.
Purger, allumer et régler la flamme
Purgez chaque tuyau séparément avant d'allumer. Ouvrez une vanne de torche pendant deux ou trois secondes, fermez-la, puis répétez de l'autre côté. Cela chasse l'air des conduites afin que la première flamme soit prévisible.
Ouvrir le robinet du chalumeau à acétylène d'environ un huitième à un quart de tour et allumer le gaz avec un percuteur. Augmentez l'acétylène jusqu'à ce que la suie et la flamme sautante disparaissent. Ne laissez pas le robinet de la bouteille d'acétylène ouvert plus d'un tour et demi pour qu'il puisse être fermé rapidement, et ouvrez complètement le robinet de la bouteille d'oxygène pour que le robinet soit en position arrière.
Ensuite, apportez lentement l’oxygène jusqu’à ce que le cône interne soit net et défini et que la queue plumeuse d’acétylène disparaisse. C'est une flamme neutre, et c'est le réglage pour couper l'acier.
Les trois réglages de flamme
- Carburation : excès d'acétylène, avec une plume douce au-delà du cône intérieur. Préchauffage lent et tendance à déposer du carbone.
- Neutre : cône intérieur pointu, pas de plume. La flamme de coupe standard pour l'acier doux.
- Oxydant : un cône intérieur court avec un sifflement. Il ajoute rapidement de la chaleur mais produit du tartre et des bords rugueux lorsqu'il est utilisé avec négligence.
Découpe : préchauffer, percer et voyager
Tenez la pointe perpendiculairement à la plaque, à environ 1/8 à 1/4 po au-dessus de la surface, et préchauffez le bord jusqu'à ce qu'il brille d'un rouge orangé vif. Appuyez à fond sur le levier d'oxygène et avancez dans la coupe avec une main ferme. Le jet d’oxygène fait le travail à partir de ce moment.
Pour une coupe qui commence à l'intérieur de la plaque, inclinez la pointe, préchauffez un petit point, puis ouvrez lentement l'oxygène jusqu'à ce que le point brûle avant de redresser la torche et de continuer.
La vitesse de déplacement est jugée par le son et les étincelles. Un sifflement constant, des étincelles partant en ligne droite et une rainure nette sous la pointe signifient que la vitesse est correcte. Trop rapide, cela laisse une coupe incomplète et fait glisser les lignes en bas. Trop lentement, la plaque surchauffe, arrondit le bord supérieur et produit de grosses scories.
Les torches manuelles manipulent confortablement environ 1/4 à 2 po (6 à 50 mm) d'acier. Une assiette plus lourde nécessite une pointe plus grande et un préchauffage plus long, et couper à la main au-dessus d'environ 4 pouces devient un test de patience plutôt que de technique.
Lecture des défauts de coupe
La plupart des défauts de coupe manuels ont plusieurs causes possibles, mais le motif dans la saignée le réduit rapidement.
| Ce que tu vois | Cause habituelle | Que régler |
|---|---|---|
| La coupe s'arrête avant le bas | Voyage trop rapide ou pression d’oxygène trop basse | Ralentissez, vérifiez la taille de l'embout et le réglage de l'oxygène |
| Crasses supérieures épaisses, bord supérieur arrondi | Voyage trop lent, pointe surdimensionnée, trop de préchauffage | Augmentez la vitesse de déplacement, installez une pointe plus petite |
| Des scories serrées coincées sous la plaque | Voyage trop rapide, faible débit d'oxygène, pointe trop petite | Augmente l'oxygène, ralentit la vitesse de déplacement, augmente la taille de la pointe |
| Trait de scie large et irrégulier | Embout usé ou sale, mauvaise entretoise, siège endommagé | Nettoyez ou remplacez la pointe et réinitialisez l'entretoise |
| Retour de flamme ou éclatement | Pointe surchauffée, pointe touchant la pièce, écrou de pointe desserré | Refroidir l'embout, serrer l'écrou, revérifier les pressions |
Arrêt dans le bon ordre
Fermez d'abord le robinet de carburant de la torche, puis le robinet d'oxygène de la torche, puis les robinets des bouteilles. Ouvrez les vannes du chalumeau une à la fois pour purger la pression restante de chaque tuyau jusqu'à ce que les deux jauges indiquent zéro, puis fermez à nouveau les vannes du chalumeau.
Retirez les deux vis de réglage du régulateur jusqu'à ce qu'elles tournent librement et vérifiez qu'aucune pression ne remonte sur les jauges. Enroulez les tuyaux sans les plier, rangez la torche avec les vannes fermées et ne laissez jamais l'équipement sous pression pendant la nuit.
Règles de sécurité qui ne sont pas facultatives
La coupe à l'acétylène a une courte liste de règles strictes, et elles existent parce que le mode d'échec est un retour en arrière plutôt qu'une coupe gâchée :
- Installez des pare-flammes sur les conduites d'oxygène et de carburant et traitez-les comme des pièces de rechange et non comme des raccords à vie.
- Ne dépassez jamais 15 psi d'acétylène et ne retirez pas plus d'environ un septième du contenu d'une bouteille par heure lorsque la bouteille est verticale.
- Gardez l'huile, la graisse et le liquide hydraulique à l'écart des raccords et des tuyaux d'oxygène.
- Couper uniquement avec ventilation ou extraction locale, car le métal et les revêtements brûlés dégagent des fumées importantes.
- Utilisez un attaquant plutôt qu'une allumette et portez des lunettes teintées ou un écran facial.
- Ne coupez jamais un fût, un réservoir ou un tuyau contenant du carburant ou une substance inconnue sans nettoyage documenté.
Les raccourcis de configuration sont la partie la moins indulgente de ce travail. Pour une liste de contrôle plus complète que vous pouvez remettre à un équipage, notre guide pour précautions de sécurité au chalumeau vaut la peine d’être imprimé et affiché près du banc.
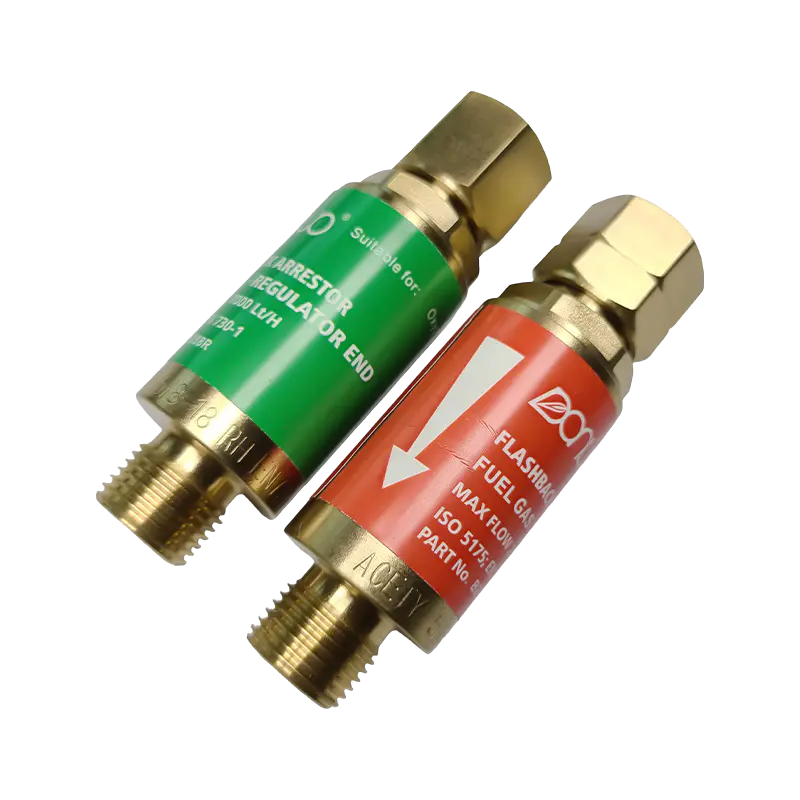 Parafoudre oxy-acétylène série B288 Lorsque les raccourcis de configuration sont risqués, ce parafoudre empêche les retours de flamme et le flux de gaz inversé, avec plusieurs modèles de connexion. Voir le produit →
Embouts, buses et pièces de rechange qui modifient la coupe
Le choix des pointes est la plus petite décision ayant le plus grand impact sur la qualité de coupe. L'orifice doit d'abord correspondre à l'épaisseur de la plaque, et la famille de pointes doit ensuite correspondre au gaz combustible, car les pointes en acétylène sont construites différemment des pointes en propane et ne s'échangeront pas proprement.
Les pointes coupantes en acétylène comportent un orifice percé droit dans un corps monobloc et s'usent de manière prévisible. Une fois que l'alésage s'agrandit ou que la face s'érode, la consommation d'oxygène augmente et le trait de scie s'élargit, même avec les mêmes réglages de pression que ceux du mois dernier. Nettoyer avec le bon nettoyant pour pointes et conserver un jeu de rechange sur l'étagère coûte moins cher que de lutter contre la coupure.
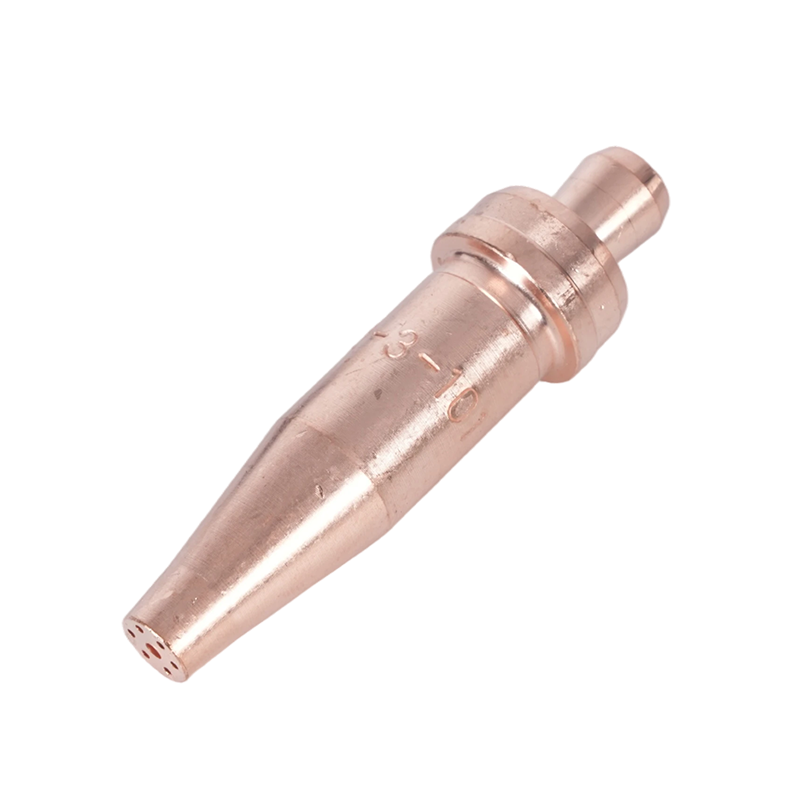
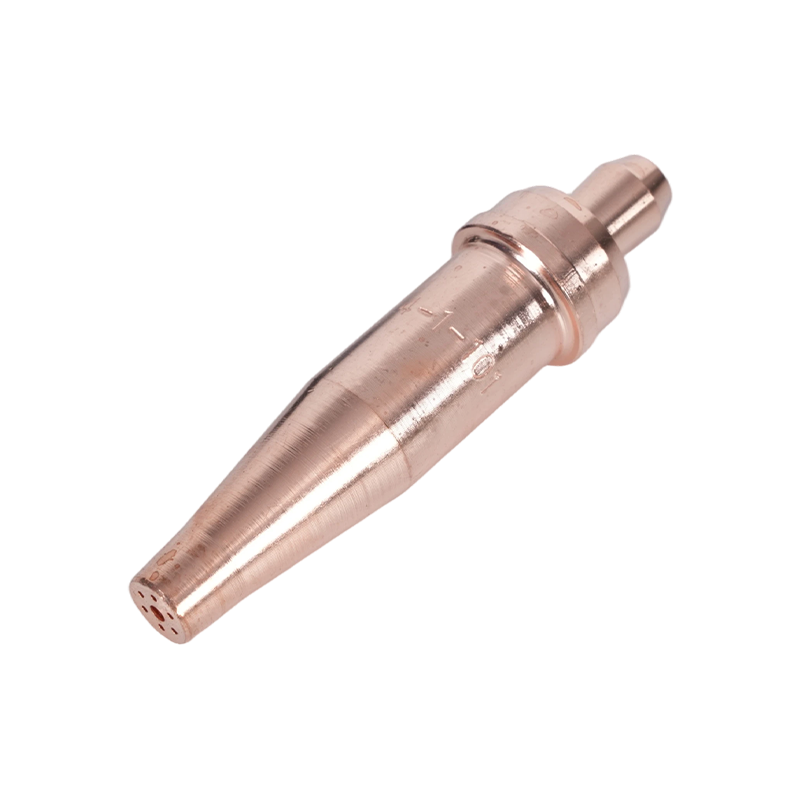 Embouts de chalumeau à acétylène série 1-101 Lorsque les pointes usées élargissent les saignées et augmentent la consommation d'oxygène, ces pointes en acétylène offrent une longueur de 76 mm, une plage de 5 à 200 mm et une large compatibilité avec la torche. Voir le produit →
La séquence ne change jamais vraiment : inspecter, régler les pressions sur le tableau pour la pointe, purger, allumer l'acétylène, régler la flamme au neutre, préchauffer à l'orange, couper avec une course constante, puis éteindre dans l'ordre. Une tenue bien entretenue avec des pointes propres fait l’essentiel du travail avant que votre main ne fasse quoi que ce soit.
Si vous avez besoin d'aide pour adapter le corps, le manche ou l'embout d'une torche au gaz avec lequel vous coupez, ou si vous souhaitez des quantités et des délais de livraison pour un magasin ou un programme de revendeur, notre équipe peut vous guider à travers les options .