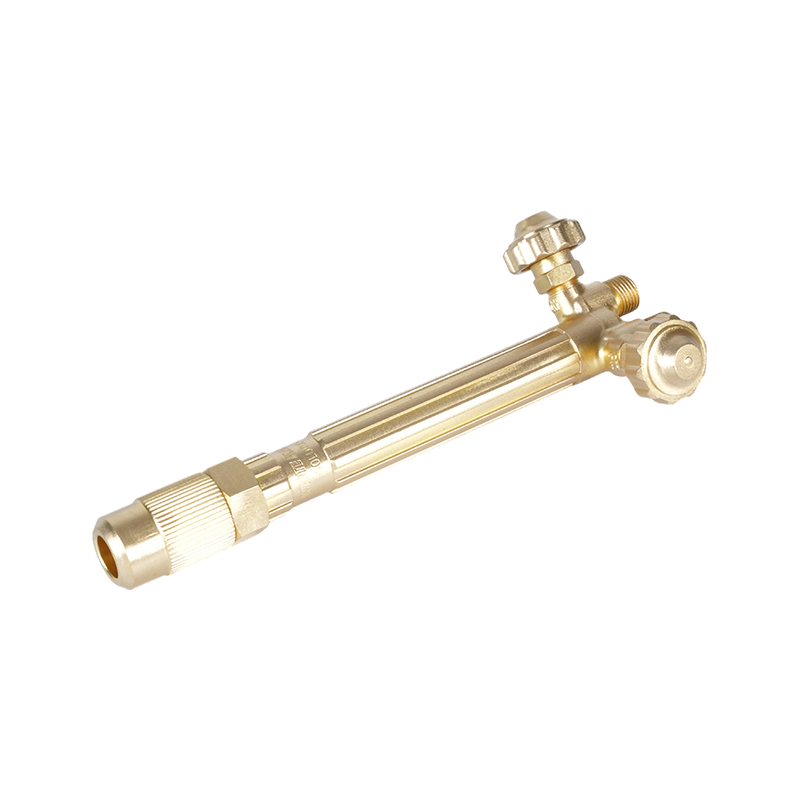
Un fabricant qui s'apprête à découper une tôle d'acier de 25 mm se pose une question pratique : quelle est la température d'un chalumeau à acétylène ? La réponse utile est d'environ 3 150 à 3 330 °C (5 700 à 6 030 °F) lorsque l'acétylène brûle avec l'oxygène dans une torche correctement réglée. Il s’agit de la température maximale de la flamme, et non de la température du métal ou de la température moyenne de l’ensemble de la flamme. La région la plus chaude est une petite zone juste devant le cône intérieur brillant.
L'acétylène brûlé dans l'air est beaucoup plus frais, soit environ 2 400 à 2 500 °C. C'est encore assez chaud pour les travaux de soudure et de petits travaux de chauffage, mais ce n'est pas la flamme utilisée pour la coupe sérieuse de l'acier. Une fois l'oxygène ajouté, la température de la flamme augmente fortement et la torche peut couper, souder, braser ou chauffer le métal rapidement. Le nombre évolue en fonction du rapport gazeux, de la taille de la buse, de la pureté de l'oxygène et de la pression de fonctionnement. Considérez donc n'importe quel chiffre comme une plage de travail plutôt que comme une constante de laboratoire.
La réponse courte : quelle est la température d’une torche à acétylène ?
Dans une flamme oxyacétylène neutre, la température maximale est communément estimée à 3 150°C. D'autres références fiables situent le pic plus près de 3 300°C. La différence vient de la méthode de mesure, de la pureté de l’oxygène, de la conception de la pointe et du point exact où la température est prise. Pour l'aménagement d'un magasin, une plage de 3 150 à 3 330°C est pratique et honnête.
La flamme comporte deux zones principales. Le cône intérieur est l’endroit où l’acétylène et l’oxygène commencent à réagir. L’enveloppe extérieure est l’endroit où les gaz restants brûlent avec l’air ambiant. La température la plus élevée ne se situe pas à la pointe de la bouche ni dans la longue plume extérieure. Il se trouve juste au-delà du cône intérieur, là où la combustion primaire est la plus complète. C'est pourquoi un soudeur ajuste la flamme à l'œil nu : la longueur et la forme du cône intérieur en disent plus sur la concentration de chaleur qu'une seule lecture de jauge.
Pourquoi une flamme d'oxy-acétylène atteint une chaleur si élevée
L'acétylène est du C2H2, un hydrocarbure compact avec une chaleur de combustion élevée. Lorsqu'il réagit avec l'oxygène pur, la réaction primaire libère une grande quantité d'énergie dans un très petit volume. La flamme a également une vitesse de flamme élevée, de sorte que la réaction reste stable à la pointe et produit une source de chaleur concentrée.
Le propane, le gaz naturel et le gaz MAPP peuvent tous couper l'acier lorsqu'ils sont associés à de l'oxygène, mais leurs températures de flamme sont plus basses. Une température plus basse n’est pas automatiquement un inconvénient. Le propane est souvent moins cher et plus sûr à stocker, et il produit un modèle de chaleur plus large qui peut être utile pour le chauffage. Pour un préchauffage rapide, un trait de scie étroit et un soudage ou un brasage à haute température, l'acétylène reste le gaz combustible de référence.
Comparaison de la température de flamme pour les gaz combustibles courants
| Gaz combustible avec oxygène | Température de flamme maximale typique | Note pratique |
|---|---|---|
| Acétylène | 3 150 à 3 330 °C (5 700 à 6 030 °F) | Température la plus élevée ; préchauffage rapide et flamme concentrée |
| Propane | 2 800 à 2 900 °C (5 070 à 5 250 °F) | Température inférieure ; bon pour le chauffage et une coupe plus lente |
| MAPP | 2 900 à 3 000 °C (5 250 à 5 430 °F) | Milieu de gamme ; souvent utilisé là où le stockage de l'acétylène est restreint |
| Gaz naturel | 2 700 à 2 800 °C (4 890 à 5 070 °F) | Le plus bas de ce groupe ; pratique là où le gaz canalisé est disponible |
| Acétylène in air | 2 400 à 2 500 °C (4 350 à 4 530 °F) | Non utilisé pour les coupes lourdes ; petit chauffage et soudure |
Pour couper, la flamme n’a pas besoin de faire fondre l’acier. Il doit amener une petite zone à la température d'allumage, environ 870°C pour l'acier doux, après quoi le flux d'oxygène brûle le fer. Une flamme d'acétylène plus chaude atteint ce point plus rapidement et met moins de chaleur totale dans la plaque, ce qui aide à contrôler la distorsion.
 Pointe de chalumeau de coupe en acétylène série 1502 pour la coupe du métal Acétylène cutting tip for professional metalworking, positioned where preheat efficiency and flame control affect cut quality and distortion. Voir le produit →
Qu'est-ce qui change la température réelle à la pointe
Plusieurs variables déterminent si la flamme se comporte comme un outil à 3 150°C ou comme un outil décevant à 2 800°C. Ce sont les mêmes variables qui déterminent la qualité de coupe, la consommation de gaz et la sécurité.
- Pureté de l'oxygène : 99,5 % d'oxygène donne une flamme plus vive et plus chaude que l'oxygène de moindre pureté ou une alimentation contaminée.
- Rapport gazeux : Une flamme neutre a un cône intérieur clair et arrondi. Une flamme oxydante est plus courte et plus forte ; une flamme de cémentation présente un léger excès d'acétylène. Seule la flamme neutre ou légèrement oxydante est utilisée pour la plupart des découpes.
- Taille et état de la buse : un orifice usé, élargi ou bloqué modifie la vitesse du gaz et la forme de la flamme. Une pointe adaptée à l'épaisseur de la plaque maintient la chaleur concentrée.
- Pression et débit du régulateur : Un débit trop faible produit une flamme douce. Un débit trop important peut soulever la flamme ou gaspiller des gaz sans ajouter de chaleur utile.
- Nettoyage de la buse et projections : La saleté, les scories et l'huile perturbent le mélange gazeux. Les pointes propres coupent plus rapidement et de manière plus sûre.
- Technique : La vitesse de déplacement, l'espacement et le temps de préchauffage déterminent la quantité de chaleur de la flamme qui atteint le métal.
Une torche correctement adaptée au travail donne un cône intérieur stable et un flux d'oxygène de coupe constant. Si la flamme change de forme lorsque vous appuyez sur le levier de coupe, le réglage de la pointe ou de la pression est incorrect et la chaleur effective au niveau de la coupe diminuera.
Quelle est la température suffisante pour couper, souder et chauffer ?
Coupe
Pour l'oxycoupage, la flamme préchauffe l'acier jusqu'à sa température d'inflammation, généralement autour de 870°C (1 600°F) pour l'acier doux. À ce stade, le jet d’oxygène réagit avec le fer et expulse l’oxyde fondu hors de la saignée. La température de flamme de 3 000°C ou plus donne une grande marge, donc la vitesse de coupe dépend davantage de l'efficacité du préchauffage et du débit d'oxygène que de la température de la flamme brute.
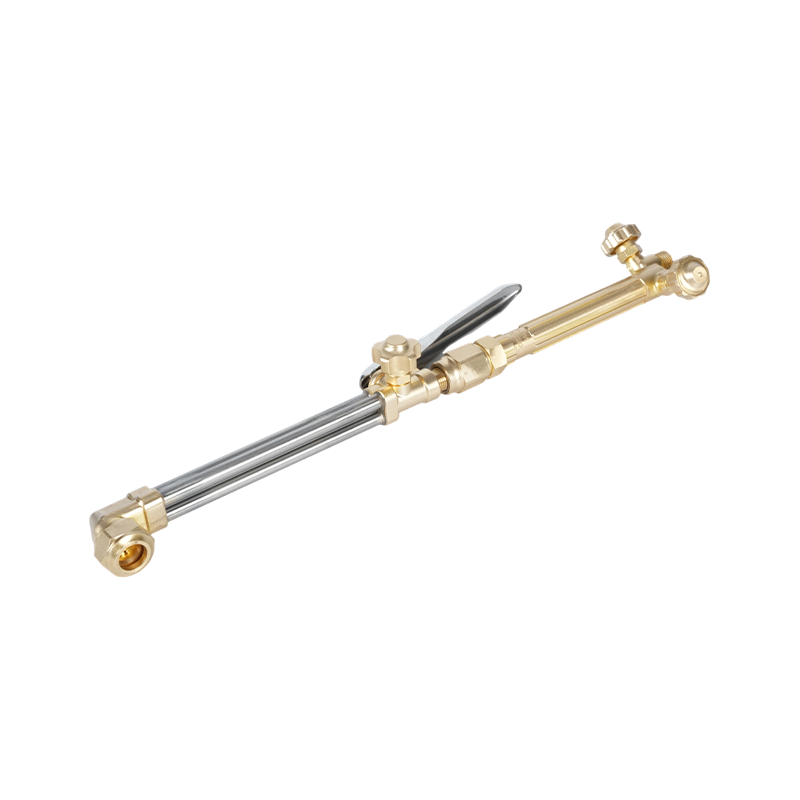
 Torche à acétylène portative robuste E250 pour une coupe professionnelle Torche portative robuste pour la coupe de l'acétylène ou du propane, avec poignée en acier inoxydable, vannes à pointeau et capacité jusqu'à 250 mm. Voir le produit →
Soudage et brasage
L'acier fond entre 1 370 et 1 530 °C environ, selon l'alliage. Une flamme oxyacétylène dépasse facilement ce chiffre, c'est pourquoi elle peut souder de l'acier, des alliages de cuivre brasés et des joints de soudure à l'argent. Le risque est la surchauffe. Une flamme trop chaude pour le métal d’apport et le métal de base peut brûler des éléments d’alliage, créer de la porosité ou déformer des pièces minces.
Chauffage
Chauffage jobs often need a softer, broader flame. A large heating tip or rosebud spreads heat over a wider area, but it still uses the same acetylene-oxygen chemistry. If the flame is set too oxidizing, the metal may scale heavily before it reaches temperature.
Choix de sécurité et d’équipement qui affectent la température
La température est également un problème de stockage d’énergie. Une flamme de torche supérieure à 3 000 °C peut enflammer les matériaux à proximité, endommager les tuyaux et transformer un petit retour de flamme en retour de flamme. Les pare-flammes, les clapets anti-retour et les réglages corrects du régulateur n'abaissent pas la température de la flamme, mais ils empêchent la flamme de retourner dans le tuyau ou le cylindre.
Utilisez des pare-flammes sur les conduites d'oxygène et de gaz combustible. Gardez les tuyaux à l'écart du métal chaud et des scories. Vérifiez les fuites avec de l'eau savonneuse, jamais avec une flamme. Purger les conduites selon la procédure du fabricant de la torche. Si la flamme éclate, crie ou change de couleur pendant que vous travaillez, éteignez la torche et recherchez la cause avant de continuer. Ces habitudes comptent plus que n’importe quelle cote de température.
 Pare-flashback pour torche à acétylène série C588 Pare-flamme en laiton pour le soudage et le coupage à l'acétylène, assurant une distribution de gaz sûre et une protection contre le flux inverse dans les travaux de fabrication, de construction et de maintenance. Voir le produit →
Pour une liste de contrôle plus approfondie, consultez ce guide pour précautions de sécurité lors de l'utilisation d'un chalumeau coupant .
Considérations pratiques d’achat des torches à acétylène
Lorsque vous comparez les torches et les pointes à acétylène, n'achetez pas uniquement en fonction de la température maximale indiquée. Regardez le service de gaz, le taux de service et la façon dont la pointe est usinée. Une poignée robuste avec un corps en laiton résiste à un chauffage répété et résiste mieux à l'usure du filetage qu'une poignée légère. Une pointe coupante avec un orifice propre et correctement dimensionné donne une flamme stable et un trait de scie étroit.
Faites correspondre la pointe à l'épaisseur de la plaque et au gaz combustible. Les pointes en acétylène ne sont pas interchangeables avec les pointes au propane car les caractéristiques de l'orifice et du débit diffèrent. Les normes régionales sont également importantes : les raccords de torches américains, australiens, britanniques et japonais utilisent des filetages et des angles d'assise différents. Si vous remplacez une torche sur un collecteur existant, confirmez le style de connexion avant de commander.
Pour les fabricants et les grands fabricants, la cohérence est un problème de chaîne d’approvisionnement. Un fournisseur qui forge ses propres poignées et usine les pointes en interne peut conserver les tolérances des orifices et la qualité de l'alliage d'un lot à l'autre. Si la torche doit s'adapter à un dessin ou à un panneau de gaz existant, envoyez le dessin, le type de gaz et la pression de service au fournisseur avant la production. Vous pouvez contacter le fabricant pour confirmer la compatibilité et le délai de livraison.
Pour résumer : un chalumeau à acétylène avec de l'oxygène atteint environ 3 150 à 3 330°C à son point le plus chaud, et cette chaleur est concentrée juste au-delà du cône intérieur. Le nombre exact dans votre magasin dépend de la pureté de l'oxygène, du ratio de gaz, de l'état de la buse et des réglages de pression. Réglez une flamme neutre, utilisez la bonne pointe et considérez les dispositifs de sécurité comme faisant partie du système de contrôle de la température. Faites cela, et la flamme coupera, soudera ou chauffera de manière prévisible plutôt que de simplement brûler.