Un chalumeau oxyacétylène correctement réglé produit une flamme neutre d'environ 3 300 °C (6 000 °F) à l'extrémité du cône intérieur, et les valeurs de fonctionnement normales restent dans la plage de 3 100 à 3 300 °C (5 600 à 6 000 °F). Cela en fait la flamme à gaz pratique la plus chaude dans le travail des métaux, nettement devant les flammes oxygène-propane ou oxygène-MAPP.
Cette chaleur est la raison pour laquelle les équipements oxyacétylène restent la valeur par défaut pour le soudage au gaz, le coupage, le brasage et le chauffage local après plus d'un siècle d'utilisation industrielle. Les sections ci-dessous expliquent d'où vient la température, comment elle est répartie sur la flamme et ce que cela signifie lorsque vous sélectionnez, installez ou utilisez une torche.
Ce que nous mesurons exactement lorsque nous parlons de température de flamme
Un « chalumeau à acétylène » en langage commercial est un chalumeau oxy-acétylène : du carburant acétylène mélangé à de l'oxygène au lieu de l'air atmosphérique. La flamme n’est pas un bloc de chaleur uniforme. Il comporte trois zones avec des températures très différentes, et savoir quelle zone est mesurée est important pour chaque tâche.
| Zone de flamme | Température approximative | Rôle dans le travail |
|---|---|---|
| Cône intérieur (flamme primaire) | 3 100 à 3 300 °C (5 600 à 6 000 °F) | Zone la plus chaude ; utilisé pour le soudage et pour le préchauffage de la découpe |
| Enveloppe centrale (flamme secondaire) | 1 800 à 2 800 °C (3 300 à 5 100 °F) | Zone de chauffe plus douce pour le brasage et le préchauffage |
| Bord extérieur de la flamme | 500 à 1 200 °C (900 à 2 200 °F) | Blindage ; répartit la chaleur sur une zone plus large |
Pour la plupart des opérations de découpe et de soudage, le chiffre qui compte est la température du cône intérieur, car c'est le point vers lequel vous visez le métal. L’enveloppe extérieure du refroidisseur est encore suffisamment chaude pour préchauffer les pièces et le brasage. Les trois réglages de flamme changent la donne :
- Flamme neutre — équilibré en oxygène et en acétylène ; fournit la chaleur de travail propre la plus élevée et constitue le réglage correct pour pratiquement toutes les opérations de découpe et de soudage.
- Flamme de carburation — excès d'acétylène ; refroidit, produit de la suie et ajoute du carbone. Utilisez-le uniquement pour des cas particuliers tels que le durcissement à la flamme.
- Flamme oxydante — excès d'oxygène; brûle avec un sifflement plus aigu et peut être légèrement plus chaud, mais il oxyde le métal fondu et est réservé à quelques travaux de bronze.
Ainsi, lorsque quelqu'un cite la température d'une torche à acétylène, il fait référence au cône intérieur de la flamme neutre. La flamme neutre étant le point de référence, le reste de cet article l’utilise sauf indication contraire.
Pourquoi l'acétylène produit la flamme de gaz la plus chaude
L'acétylène (C2H2) libère une grande quantité de chaleur par unité de gaz lors de la combustion, mais ce n'est pas pour cela qu'il gagne. La propriété déterminante est la vitesse de la flamme. La réaction acétylène-oxygène se propage beaucoup plus rapidement que les réactions au propane ou au MAPP, de sorte que l'énergie libérée se concentre dans une petite zone intense au lieu de se disperser. Le propane fournit plus d'énergie totale par kilogramme de carburant, mais sa flamme est plus large et plus froide car la réaction est plus lente.
| Gaz combustible | Température maximale approximative avec l'oxygène |
|---|---|
| Acétylène (C2H2) | 3 100 à 3 300 °C (5 600 à 6 000 °F) |
| Gaz MAPP | 2 900 à 3 000 °C (5 300 à 5 400 °F) |
| Propane (C3H8) | environ 2 800 °C (5 100 °F) |
| Gaz naturel (méthane) | environ 2 700 °C (4 900 °F) |
Si vous faites fonctionner de l'acétylène avec de l'air ordinaire, la température descend à environ 2 400 °C (4 400 °F), c'est pourquoi les réserves d'air d'atelier ne sont pas utilisées pour couper l'acier. La température élevée, combinée à un dégagement de chaleur concentré, explique également pourquoi l'acétylène reste le gaz préféré pour le soudage par fusion de l'acier plutôt que simplement pour le chauffage.
Ce que signifie 3 300 °C (6 000 °F) dans la pratique
La température de la flamme pleine n’est pas ce qui fait fondre l’acier lors de la coupe. L'oxycoupage fonctionne en amenant l'acier au carbone à sa température d'inflammation dans un flux d'oxygène, environ 870 à 980 °C (1 600 à 1 800 °F) selon l'alliage. La flamme de la torche effectue le préchauffage ; le levier à oxygène brûle alors le fer chaud et le souffle. C'est pourquoi une plaque épaisse nécessite un préchauffage plus long mais la coupe se déroule alors à une vitesse constante.
- Coupe — préchauffer le bord au rouge vif, puis démarrer le jet d'oxygène ; la température du cône intérieur laisse une grande marge même dans les ateliers froids.
- Soudage par fusion — le cône intérieur fait fondre le métal de base assez rapidement pour que la tige de remplissage et le métal de base fusionnent en une seule flaque sans surchauffer la zone environnante.
- Brasage et soudure à l'argent — la flamme extérieure contrôlable chauffe rapidement les pièces d'accouplement tout en maintenant le métal d'apport en dessous de sa plage de fusion jusqu'à ce que vous en ayez besoin.
- Chauffage, pliage et redressage — la large enveloppe de flamme facilite le rétrécissement et le redressement des arbres et des plaques où un chauffage lent et uniforme compte plus que la température maximale.
En bref, la température de pointe élevée vous offre vitesse et contrôle. Une flamme à plus basse température telle que le propane peut toujours couper l'acier si l'opérateur est patient, mais les ateliers de production choisissent l'oxyacétylène car la chaleur arrive rapidement et peut être dirigée avec précision.
Pourquoi la vraie flamme est plus chaude ou plus froide que la valeur comptable
Les fabricants citent des températures de flamme idéales mesurées en laboratoire. Sur un vrai banc, plusieurs choses éloignent la valeur de travail de ce nombre :
- Rapport gaz — une dérive par rapport au réglage neutre modifie le caractère de la flamme ; une flamme cémentatrice refroidit la zone et recouvre l'ouvrage de suie.
- Taille de la pointe — une pointe choisie pour une feuille mince produit une petite flamme qui prive de chaleur une plaque épaisse ; une pointe trop grosse pour le travail crée du bruit et du gaspillage.
- État de la pointe — L'accumulation de carbone, les éclaboussures ou un siège endommagé déforment le cône de flamme et diminuent fortement le transfert de chaleur efficace.
- Distance de travail — le cône intérieur doit flotter à environ 2 à 4 mm de l'ouvrage ; trop en arrière et la majeure partie de la chaleur est perdue dans l'air.
- Qualité de l'approvisionnement en gaz — l'humidité, les fuites ou les réglages de pression inadaptés font crépiter la flamme et refroidir la zone de manière inégale.
Aucun de ces problèmes n’empêche la torche d’atteindre la température nominale. Cela signifie que le réglage et l'état de l'équipement déterminent ce que vous obtenez réellement sur la pièce à usiner.
Choisir une pointe et une torche qui délivrent la chaleur
Le moyen le plus simple de perdre l’essentiel de l’avantage théorique de l’acétylène en matière de température est d’utiliser la mauvaise buse. Les pointes de coupe en acétylène ont des passages de gaz plus petits que les pointes au propane et ne peuvent pas être échangées entre les types de carburant. Pour tout travail, faites correspondre trois éléments : la série de pointes à la torche, la taille de la pointe à l'épaisseur de la plaque et l'accessoire de coupe à la classe de manche (léger, moyen ou lourd). Dans notre propre production, nous constatons qu'un ensemble dépareillé est presque toujours la raison pour laquelle un magasin signale que sa torche « ne chauffe pas assez ».
Les pointes en acétylène sont produites dans de nombreuses séries numérotées pour s'adapter à différentes marques de torches et normes régionales. Si vous installez une station, il vaut la peine de lire le conseils de sélection et d’entretien pour les pointes et buses de chalumeau coupant afin que vous commandiez la bonne taille de siège et le bon forage au gaz du premier coup.
 Embouts de chalumeau coupant à l'acétylène série 1-101 Ces pointes en acétylène standardisées de 76 mm s'adaptent à plusieurs modèles de torches et manipulent de l'acier de 5 à 200 mm, ce qui en fait un choix pratique lors de la sélection de la taille de pointe adaptée à votre station. Voir le produit →
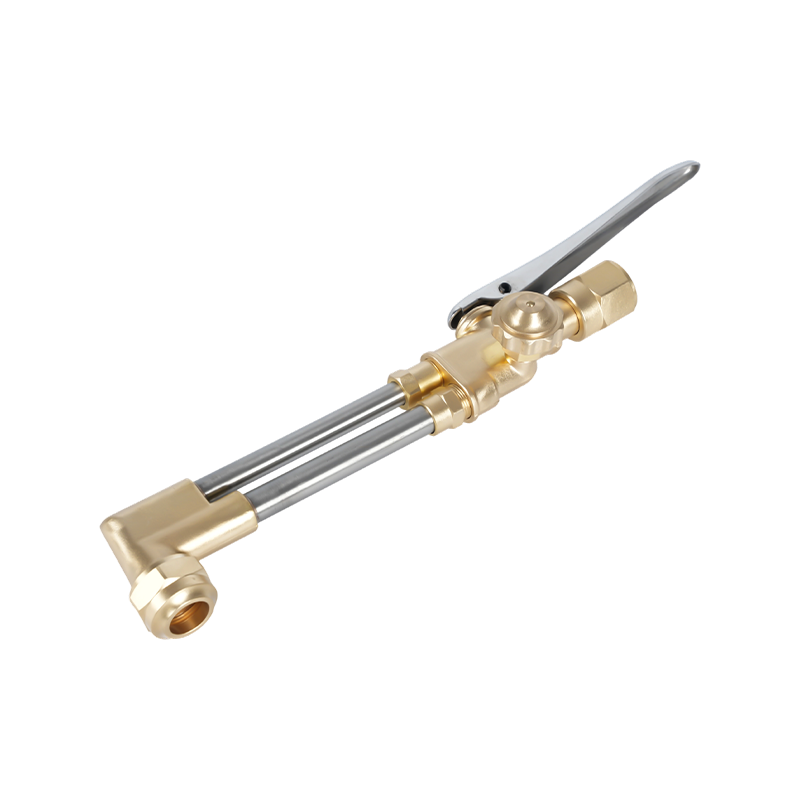
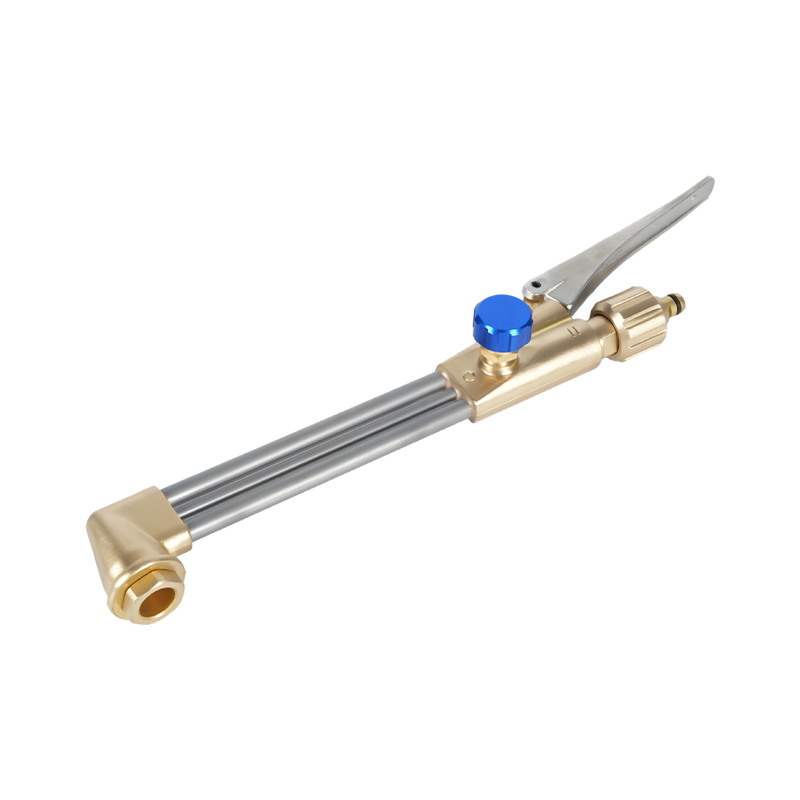
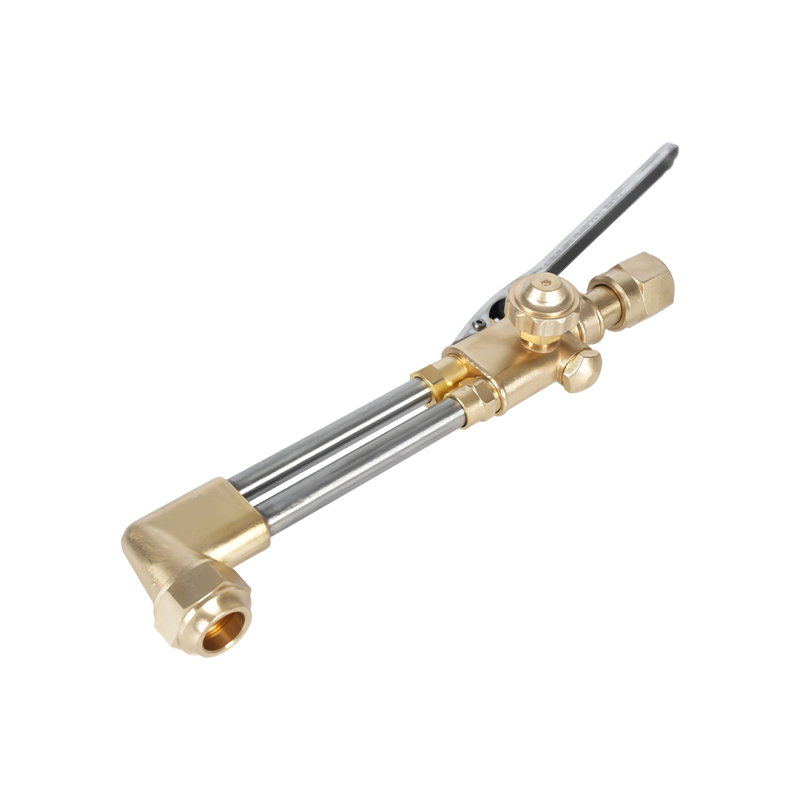
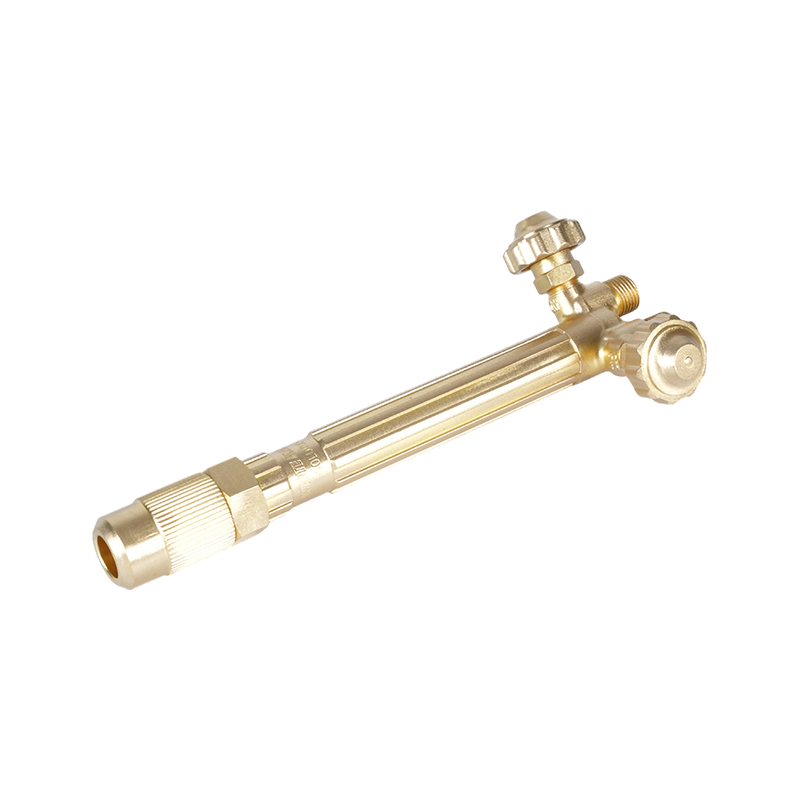
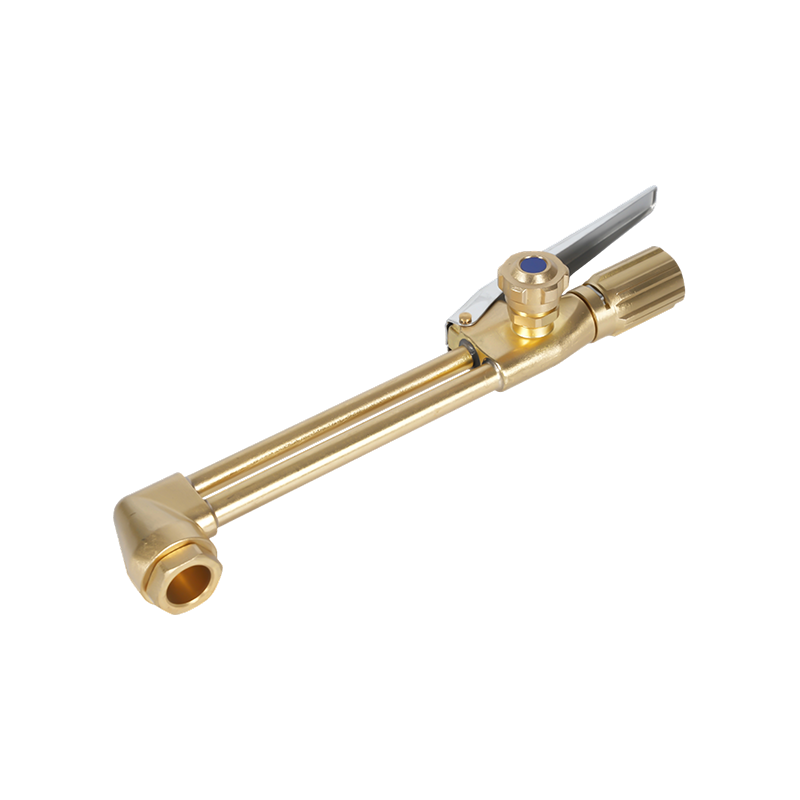
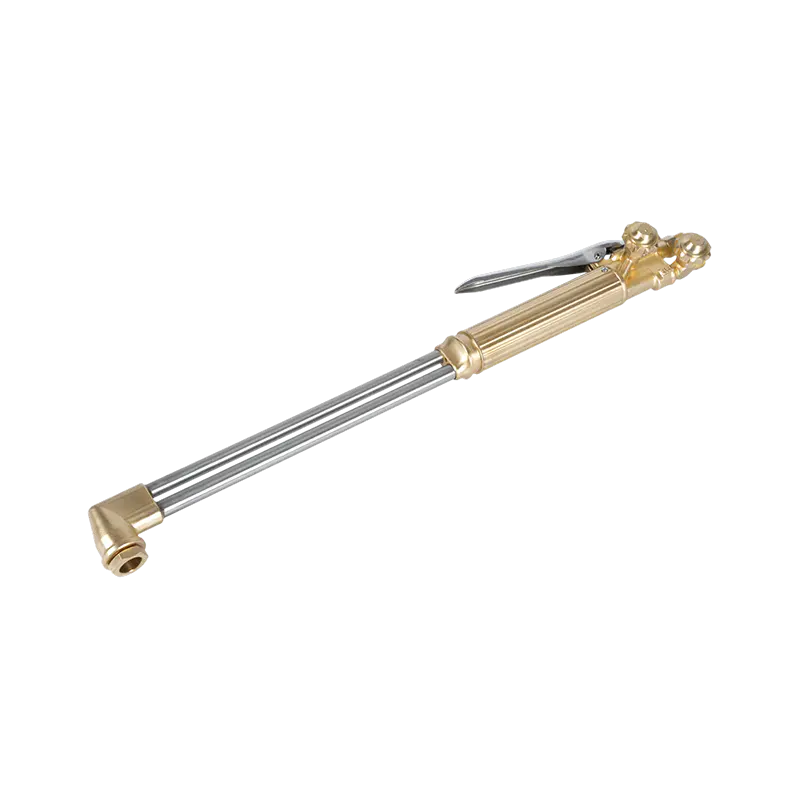
Du côté de la torche, un chalumeau de coupe robuste constitue la base idéale pour la découpe quotidienne de l'acier : il maintient fermement l'accessoire, fournit un débit de gaz uniforme et traite des tôles plus épaisses avec des temps de préchauffage plus courts. Pour les utilisateurs travaillant à la fois avec de l'oxyacétylène et du propane, une torche conçue pour basculer entre les deux gaz est pratique, à condition de changer l'embout et les embouts ensemble.
 Kit de chalumeau de coupe robuste oxy-acétylène-propane A217 Ce kit robuste associe l'accessoire A212 à la poignée A211, offrant un contrôle fluide du débit de gaz pour la coupe, le brasage ou le chauffage. Elle convient aux utilisateurs ayant besoin d'une torche robuste et polyvalente. Voir le produit →
Vérifiez également le style régional avant d'acheter des composants : les torches et embouts de style américain, australien, britannique et japonais ne sont pas interchangeables. Achetez auprès d'un fabricant qui couvre votre norme locale, de sorte que les embouts de remplacement restent disponibles pendant toute la durée de vie de la torche.
Travailler en toute sécurité à ces températures
À 3 300°C, le vrai risque n’est pas la flamme elle-même mais tout ce qui l’entoure. Le reflux de la flamme dans le tuyau ou le mélangeur crée un retour de flamme qui peut faire éclater une conduite ou endommager la torche en quelques millisecondes. La protection standard est un pare-flamme installé au niveau de la torche et du régulateur, ainsi qu'un clapet anti-retour lorsque la réglementation l'exige.
 Parafoudre oxy-acétylène série B288 Conçu pour éviter les retours de flamme et le flux de gaz inversé, ce parafoudre ajoute une protection essentielle à votre torche et à votre régulateur. Il contribue à assurer la sécurité des conduites de gaz lors des travaux de coupe à haute température. Voir le produit →
- Pression d'acétylène — ne réglez jamais le régulateur d'acétylène au-dessus de 15 psi (environ 1,0 bar) ; l'acétylène devient instable et peut se décomposer à des pressions plus élevées.
- Manutention des bouteilles — maintenir les bouteilles d'acétylène à la verticale, les sécuriser et les stocker à l'écart des sources de chaleur.
- Raccords et tuyaux — gardez les raccords d'oxygène exempts d'huile et de graisse et inspectez les tuyaux pour déceler toute fissuration avant chaque travail lourd.
- Ventilation et EPI — travaillez dans un espace aéré et utilisez des gants de soudage et des lunettes de protection adaptées aux travaux au gaz.
Rien de tout cela n’est facultatif à ces températures. Un pare-flamme coûte peu par rapport à la conduite qu'il protège, et la même logique s'applique à une pointe correctement nettoyée : chaque composant du chemin de gaz fait partie des performances de l'outil.
Si vous installez une station et souhaitez une réponse fiable : la flamme neutre oxyacétylène atteint environ 3 100 à 3 300 °C (5 600 à 6 000 °F) au niveau du cône intérieur, et la température de travail dépend de la taille de la pointe, de l'état de la pointe et de la distance à laquelle vous tenez la flamme du métal. Le carburant n’est pas le facteur limitant ; l'adéquation de la torche, de la pointe, de la pression et de l'équipement de sécurité l'est.
Si vous recherchez des corps de torche, des accessoires de coupe ou des pointes de remplacement, contactez notre équipe en fonction de l'épaisseur de la plaque, du gaz combustible et des normes régionales auxquelles vous travaillez, et vous pouvez obtenir des composants adaptés à la température de flamme dont votre travail a réellement besoin.