Allumez une torche oxyacétylène correctement ajustée et la pointe du cône intérieur se situe quelque part entre 5 600 °F et 6 300 °F (3 100 à 3 480 °C). Cela fait de l'acétylène, lorsqu'il est brûlé avec de l'oxygène pur, le plus chaud des gaz combustibles couramment utilisés dans les équipements de soudage et de coupage portatifs. Ces chiffres ne sont pas que des anecdotes. Ils vous indiquent quels métaux la torche peut souder, à quelle vitesse elle peut couper une plaque et pourquoi la protection contre le retour de flamme a sa place dans la conduite de gaz.
Où se trouve réellement la température la plus chaude
La flamme d’un chalumeau oxyacétylène n’est pas une boule de chaleur uniforme. Il possède un cône intérieur pointu, où l'acétylène et l'oxygène se mélangent et réagissent en premier, et une enveloppe extérieure plus grande et plus froide. La température à l’extrémité du cône intérieur est le chiffre que les gens citent lorsqu’ils disent qu’une torche à acétylène atteint environ 5 600°F. Cette zone concentrée est l’endroit où vous positionnez le travail lorsque vous souhaitez un apport de chaleur maximal.
Trois réglages de flamme courants produisent des températures légèrement différentes :
- Flamme neutre (à peu près égale oxygène et acétylène) : environ 5 600 °F (3 100 °C). Idéal pour la plupart des soudures et brasages, car il n’ajoute ni carbone ni excès d’oxygène au bain de fusion.
- Flamme de carburation (excès d'acétylène) : environ 5 000 à 5 400°F. Laisse une zone riche en carbone, utile pour le rechargement dur mais pas pour les soudures d'acier propres.
- Flamme oxydante (excès d'oxygène) : peut atteindre la partie supérieure de la plage, jusqu'à environ 6 300°F. Il brûle plus chaud mais ajoute de l'oxygène ; il est utilisé principalement pour le travail du laiton et du bronze et certaines opérations de découpe.
L'acétylène pur brûlant dans l'air, sans la bouteille d'oxygène, n'atteint qu'environ 4 000 °F (2 200 °C). L'apport d'oxygène est ce qui pousse la flamme au-delà de 5 000 °F, c'est pourquoi un équipement entièrement oxyacétylène est la norme pour un découpage et un soudage sérieux.
Comment l'acétylène se compare aux autres gaz combustibles
L'acétylène n'est pas le seul combustible que vous pouvez mettre dans une torche, mais il produit la température de flamme la plus élevée sur un réglage neutre. Si vous comparez l’acétylène à un carburant moins cher tel que le propane ou le propylène, l’écart de température explique l’essentiel de la différence de performance.
| Gaz combustible | Température de la flamme de l'oxy-combustible (env.) | Utilisation typique |
|---|---|---|
| Acétylène | 5 600 à 6 300 °F (3 100 à 3 480 °C) | Découpe, soudage, brasage, chauffage |
| Propane | ~4 100 °F (2 250 °C) | Découpe, chauffage, brasage |
| Propylène | ~5 200 °F (2 870 °C) | Découpe, chauffage |
| Gaz MAPP | ~5 300 °F (2 930 °C) | Brasage, soudure, découpage léger |
| Air-acétylène | ~4 000 °F (2 200 °C) | Travaux légers de brasage, brasage, CVC |
Le propane se situe à environ 1 500 °F en dessous de l’acétylène lorsque les deux sont brûlés avec de l’oxygène. Vous pouvez toujours couper des tôles d'acier avec du propane, mais le préchauffage prend plus de temps, les vitesses de coupe diminuent et vous avez besoin de conseils spécifiques au propane. L'acétylène produit également une zone thermique plus concentrée, c'est pourquoi les installateurs y reviennent sans cesse lorsque la qualité et la vitesse du soudage comptent.
Ce que ces températures signifient pour le métal
La température de la flamme fixe le plafond ; ce qui se passe réellement dépend de la quantité de chaleur qui atteint la pièce. Voici les points de fusion approximatifs par rapport à ce que la torche peut délivrer :
| Matériel | Point de fusion (environ) | Résultat oxy-acétylène |
|---|---|---|
| Aluminium | ~1 220 °F (660 °C) | Fond facilement; chalumeau utilisé pour le brasage et les travaux minces |
| Laiton / bronze | ~1 700 à 1 900 °F | Fond; généralement brasé avec une flamme oxydante |
| Cuivre | ~1 980 °F (1 084 °C) | Fond; torche utilisée pour le brasage et le chauffage |
| Fonte | ~2 200 °F (1 200 °C) | Fond; peut être soudé avec des tiges de fonte |
| Acier au carbone | ~2 500 à 2 800 °F (1 370 à 1 540 °C) | Soudure et coupe facilement |
| Tungstène | ~6 170 °F (3 410 °C) | Ne peut pas être fondu avec une torche manuelle |
Le tableau répond également à une question qui revient souvent : si la flamme atteint 6 300°F et que le tungstène fond à environ 6 170°F, pourquoi une torche ne peut-elle pas faire fondre le tungstène ? Parce que la pièce ne voit jamais la température maximale de la flamme. Le cône intérieur chaud est petit et la chaleur est perdue en permanence dans l'air ambiant, dans le corps de la torche et par conduction à travers le métal lui-même. Passez une flamme de 6 000°F sur un bloc de tungstène et la surface devient très chaude, mais elle ne peut pas accumuler suffisamment d'énergie pour atteindre son point de fusion avant que la chaleur ne se dissipe.
Pour couper l’acier, vous n’avez pas besoin de faire fondre toute la plaque. La torche préchauffe l'acier à environ 1 600-1 800 °F jusqu'à ce qu'il devienne rouge vif, puis le levier à oxygène projette de l'oxygène pur sur place. L'acier brûle, dans le sens d'une oxydation rapide, et l'oxyde fondu s'échappe de la saignée. C'est pourquoi un chalumeau coupant dispose d'un jet d'oxygène séparé et pourquoi la conception de la pointe de coupe est aussi importante que la température de la flamme.
Facteurs du monde réel qui modifient la chaleur que vous fournissez
Deux torches identiques peuvent se comporter très différemment en fonction des consommables et des réglages de gaz. Si la pointe de coupe n'est pas de la bonne taille, si le siège est entaillé ou si la pression est coupée, la flamme peut sembler normale alors que la pièce ne devient jamais assez chaude.
- Taille et état de la pointe. Une pointe dimensionnée pour les plaques épaisses a des ports plus grands et fournit plus de chaleur. Une pointe usée ou sale déforme la flamme et ralentit la coupe.
- Pressions de gaz. Trop faible et la flamme éclate ou revient ; trop haut et il se décolle de la pointe. Ces deux conditions réduisent la chaleur réellement transférée au métal.
- Distance du travail. La zone la plus chaude se situe à environ 1/8 à 1/4 de pouce de la pointe du cône intérieur. En tenant la torche plus loin, la température baisse étonnamment rapidement.
- Masse de la pièce. Une pièce moulée lourde évacue la chaleur plus rapidement qu'une feuille mince. Vous compensez par une pointe plus grosse ou un préchauffage plus long.
- Pureté de l'oxygène. L'oxygène doit être d'au moins 99,5 %. Le gaz contaminé réduit la température de la flamme et laisse un bord rugueux.
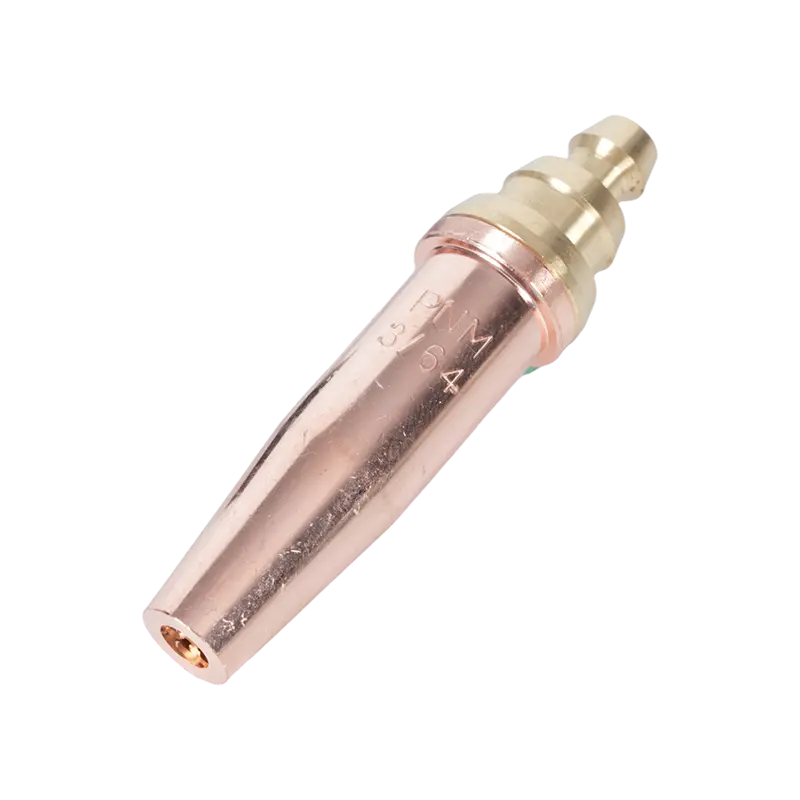
Ces variables expliquent pourquoi les magasins conservent une gamme de tailles de pointes dans le tiroir. Pour une coupe lourde sur de l'acier propre, une pointe en acétylène standard américaine de taille appropriée, telle que la série 6290, fournit le préchauffage et le jet de coupe dont le travail a besoin.
 Buse à pointe coupante en acétylène série 6290 pour torches de style américain Cette pointe en acétylène couvre des épaisseurs de coupe de 1 mm à 300 mm et s'adapte aux torches A735 et A623, ce qui en fait un choix polyvalent pour les ateliers ayant besoin d'une seule buse pour des travaux en acier variés. Voir le produit →
Choisir une torche qui maintient la flamme constante
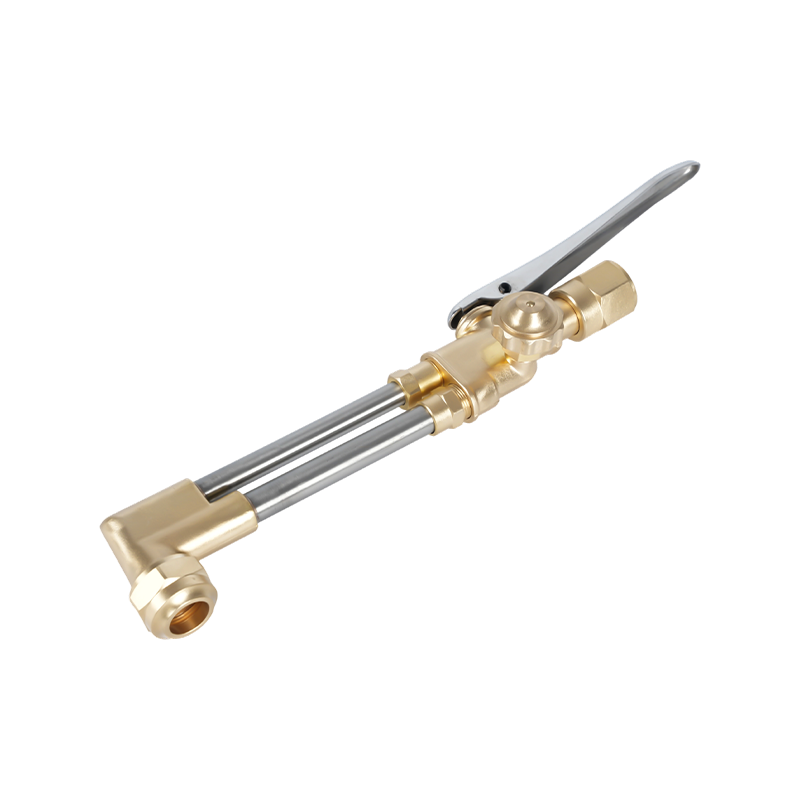
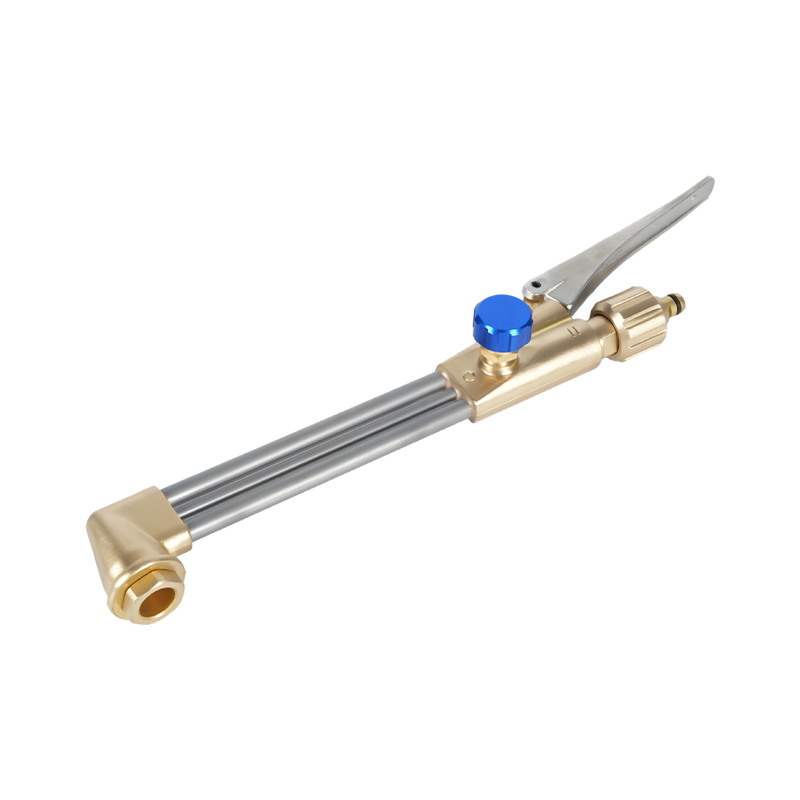
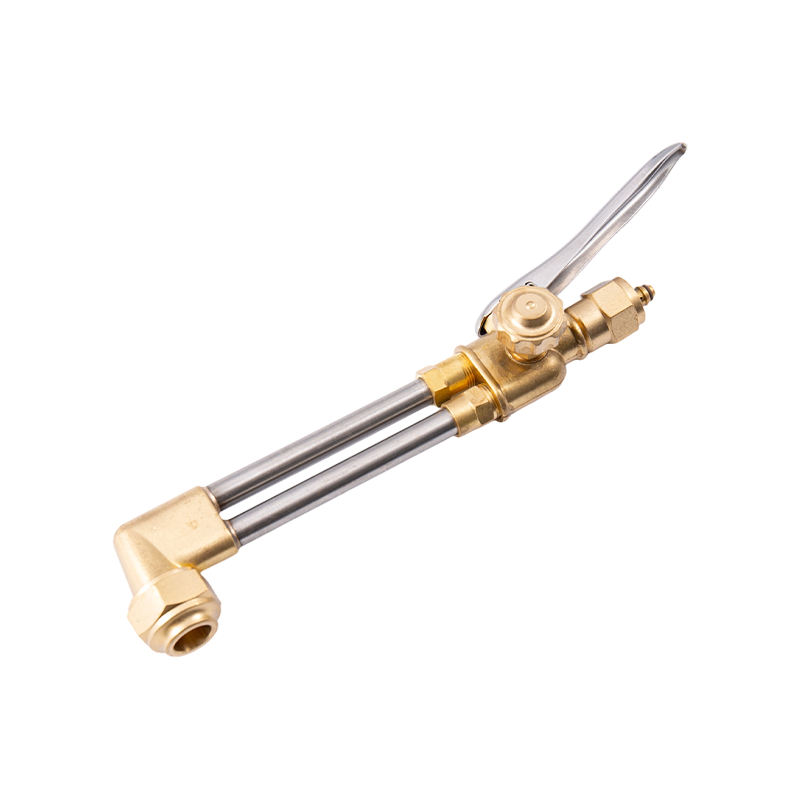
Le corps et la poignée de la torche sont chargés de mélanger les gaz dans le bon rapport et de maintenir la flamme stable. Une torche manuelle bien construite scelle correctement les vannes, maintient fermement la pointe et continue de fournir les mêmes caractéristiques de flamme pendant des années. Pour les travaux de coupe, de réparation et d'entretien manuels, une torche manuelle oxyacétylène robuste de la classe B400 vous offre une longueur de poignée confortable et le débit de gaz dont la plupart des ateliers ont besoin.
 Torche coupante portative robuste à l'oxyacétylène B400 Une tête en laiton forgé et une conception à double tube permettent de couper de l'acier jusqu'à 300 mm d'épaisseur, avec des buses interchangeables en acétylène et en propane pour une utilisation flexible et intensive. Voir le produit →
Quelle que soit la torche que vous choisissez, gardez les consommables adaptés à la tâche. Un accessoire de coupe et une torche manuelle peuvent accepter la même famille de pointes, mais leurs passages de gaz internes diffèrent, utilisez donc le tableau des pointes du fabricant. Le même principe de sélection et d’entretien des pointes est abordé plus en détail dans sélection et entretien des pointes de chalumeau .
Sécurité contre la chaleur et les retours de flamme
Les températures de l’ordre de 6 000 °F ne coupent pas seulement l’acier. Ils enflamment tout ce qui est inflammable à proximité et font du retour de flamme un réel risque. Un retour de flamme se produit lorsque la flamme disparaît dans la pointe et continue de brûler à l'intérieur du corps de la torche ou du tuyau, ce qui peut détruire l'équipement et blesser l'opérateur en quelques secondes. La protection la plus directe est un pare-flamme installé entre la torche et le régulateur. Pour les travaux oxyacétylène, un modèle de qualité tel que la série B288 arrête le flux inverse et éteint la flamme avant qu'elle ne remonte la ligne.
 Parafoudre oxy-acétylène série B288 Installé entre la torche et le régulateur, ce parafoudre empêche le déplacement de la flamme et le flux de gaz inversé, offrant ainsi une sécurité essentielle pour les opérations de coupage et de soudage oxyacétylène. Voir le produit →
Traitez chaque bouteille comme une source de haute pression : ouvrez le robinet d'acétylène d'environ trois quarts de tour, purgez les flexibles avant l'allumage et n'utilisez jamais d'huile ou de graisse à proximité des raccords d'oxygène. Si une torche se retourne contre lui à plusieurs reprises, arrêtez tout et inspectez la pointe, le siège et les tuyaux avant de rallumer. Suivez étape par étape les précautions de sécurité standard au chalumeau et gardez un extincteur à portée de main.
Une torche à acétylène devient suffisamment chaude, environ 5 600 à 6 300 °F lorsqu'elle est combinée avec de l'oxygène, pour souder la plupart des métaux courants, couper des tôles d'acier et effectuer des travaux de brasage et de chauffage que les outils électriques ne peuvent pas facilement égaler. La véritable compétence consiste à convertir la température de la flamme en chaleur utile sur la pièce à usiner : la bonne pointe, les bons réglages de gaz, ainsi qu'un chalumeau et une conduite de sécurité fiables, soutenus par un fabricant qui fabrique matériel de soudage et de coupage en interne.