Votre poste de travail a besoin d'un chalumeau coupant à gaz, mais dès que vous commencez à comparer les modèles, les spécifications n'ont plus de sens. Chaque fournisseur qualifie son produit de robuste, mais les poignées pèsent différemment, les embouts s'adaptent à différents gaz et les caractéristiques de sécurité vont du simple clapet anti-retour à la protection complète contre le retour de flamme. Après deux décennies de fabrication d'équipements d'oxycoupage, nous pouvons vous dire que le processus de sélection se résume à quatre questions : quel gaz combustible, quel cycle de service, quelle série de pointes et quels dispositifs de sécurité se trouvent entre le cylindre et la flamme. Répondez à ces quatre questions, et le reste est principalement une question de compatibilité.
Le gaz combustible est la première décision : acétylène ou propane
Un chalumeau coupeur à gaz est conçu autour de son gaz combustible. L'acétylène brûle à environ 3 160 °C et reste le choix standard pour la fabrication générale, les travaux de réparation et tout travail nécessitant une flamme concentrée à haute température. Le propane brûle à environ 2 800 °C, coûte moins cher par coupe et est largement choisi dans les ateliers de production qui coupent l'acier en continu. La différence ne réside pas seulement dans la température de la flamme. Les pointes en acétylène utilisent un petit nombre d'orifices de préchauffage étroits ; Les pointes de propane utilisent des orifices plus nombreux et plus grands car le propane doit circuler à un volume plus élevé pour fournir la même chaleur. Le corps du chalumeau, le mélangeur, la pointe et le régulateur sont donc chacun marqués pour un gaz combustible spécifique.
| Propriété | Acétylène | Propane |
|---|---|---|
| Température approximative de la flamme | 3160°C | 2800°C |
| Applications typiques | Fabrication générale, réparations, soudure | Découpe de production, chauffage, tôle épaisse |
| Conception de l'orifice de préchauffage | Moins, plus petit | Plus, plus grand |
| Pression du cylindre | Faible, environ 15 psi | Stocké sous forme liquide, pression plus élevée |
| Coût d'exploitation par coupe | Plus haut | Inférieur |
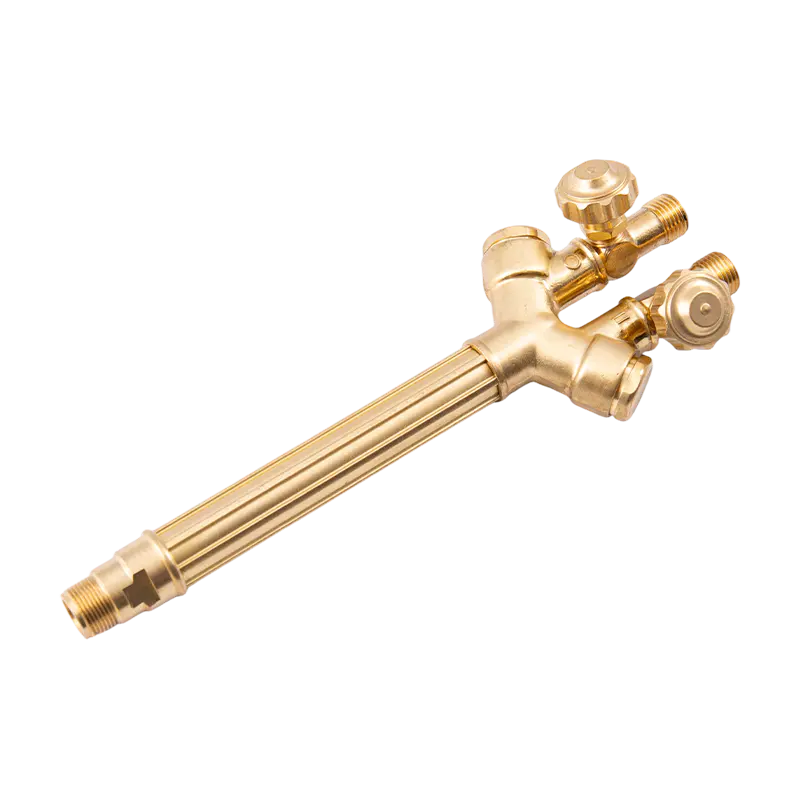
Choisissez d’abord le gaz combustible, puis achetez un corps de torche et un ensemble d’embouts conçus pour ce gaz. Si le magasin dispose déjà de régulateurs et de tuyaux, vérifiez également leur marquage gaz. Une poignée de chalumeau conçue pour l'acétylène ne doit pas être utilisée avec du propane, à moins que le fabricant n'indique explicitement que le modèle est conçu pour les deux gaz. Dans notre gamme de produits, les chalumeaux oxygène-acétylène robustes et les chalumeaux propane sont des modèles distincts même lorsque la poignée est identique, car le mélangeur interne et les sièges de valve diffèrent.
Faites correspondre la classe de service à votre calendrier de coupe
La classe de service vous indique la quantité de chaleur que le corps de la torche peut absorber et évacuer pendant un travail continu. Les torches légères sont dimensionnées pour la tôle, la coupe occasionnelle et l'entretien léger. Les modèles de service moyen gèrent la fabrication générale et la coupe intermittente de l'acier jusqu'à environ 30 mm. Les torches robustes sont conçues pour les équipes de production, les tôles épaisses et le type de manipulation auquel les outils plus légers ne survivront pas. N'oubliez pas que la classe de service du corps définit la capacité thermique, tandis que la taille de la pointe définit l'épaisseur maximale de la plaque. Une poignée robuste ne coupe pas automatiquement l’acier plus épais ; il vous permet de couper plus longtemps sans surchauffer la torche.
La construction des poignées est la différence physique que vous ressentirez dans l’atelier. Le laiton est le matériau classique car il conduit bien la chaleur, résiste aux chocs et confère à la torche un équilibre stable. Il est standard sur nos poignées robustes et moyennes. L'aluminium est plus léger et apparaît sur certains modèles pour les opérateurs qui préfèrent un poids d'outil réduit lors de longues séances de soudage ou de brasage, mais il se bosse plus facilement. Le compromis entre durabilité et poids est une véritable décision d’achat et non un détail marketing.
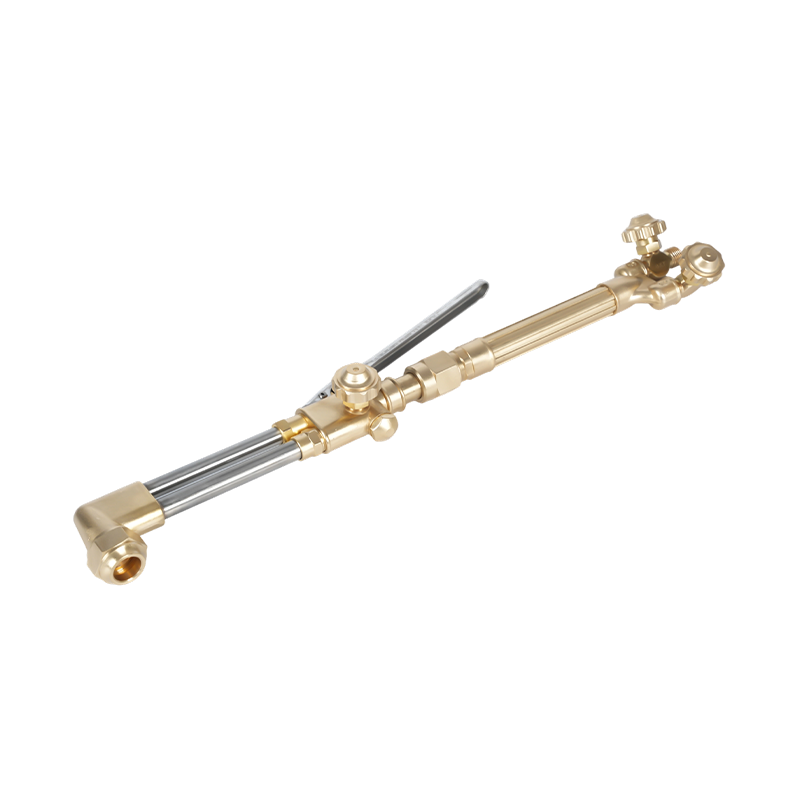
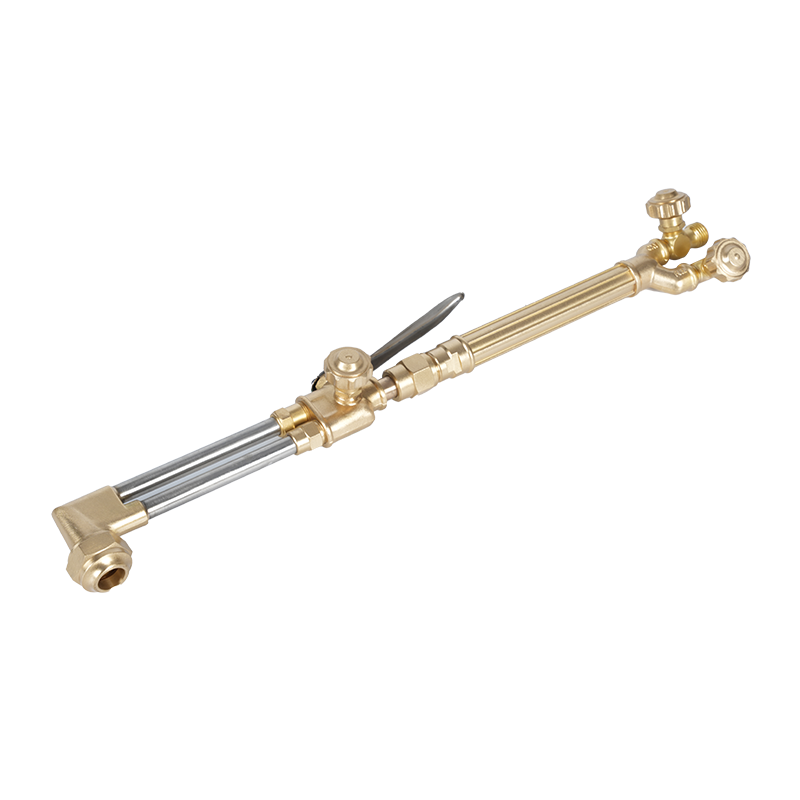
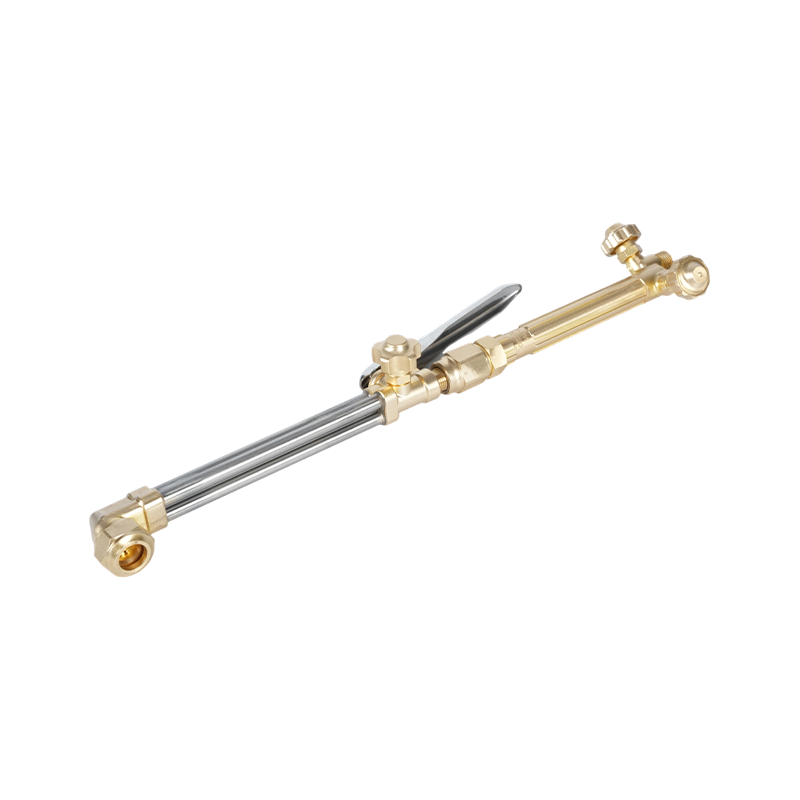
 Chalumeau coupant oxyacétylène portatif robuste B400 avec tête en laiton forgé Cette torche combine une tête en laiton forgé durable avec une conception à double tube pour un débit de gaz stable, offrant une profondeur de coupe jusqu'à 300 mm. Il prend en charge les buses d'acétylène et de propane, ce qui en fait un choix polyvalent et robuste. Voir le produit →
Le chalumeau coupant oxygène-acétylène portatif robuste B400 est un bon exemple de ce que devrait signifier une classification de classe lourde dans la pratique : un corps en laiton, des vannes de gaz en métal et un siège de pointe qui accepte les pointes d'acétylène standard. Les modèles de torches portatives combinent la poignée, l'accessoire de coupe et souvent une pointe en un seul assemblage, ce qui est pratique pour les équipes de maintenance qui souhaitent un outil fiable sans gérer de composants séparés. Les poignées et les accessoires de coupe séparés offrent plus de flexibilité, mais ils ajoutent également plus de chances de ne pas correspondre au gaz combustible ou à la géométrie du siège.
Les conseils de coupe sont là où la coupe se produit réellement
Tout le gaz délivré par le corps de la torche est façonné en une coupe utilisable à l'extrémité. Une pointe de coupe comporte un alésage central pour le jet d'oxygène de coupe, entouré d'un anneau d'orifices de préchauffage. La relation entre la flamme de préchauffage et le jet de coupe, la distance entre la pointe et la pièce à usiner et la propreté de ces orifices déterminent la qualité de coupe plus que toute autre variable. Une pointe dont les trous de préchauffage sont obstrués par du carbone produit une flamme inégale et une coupe lente, quelle que soit la qualité de la construction de la torche.
La première règle de compatibilité concerne le gaz combustible. Les embouts en acétylène et en propane ne sont pas interchangeables. La taille et l'espacement des trous de préchauffage sont différents, et le fait d'utiliser la mauvaise buse peut provoquer un retour de la flamme dans la chambre de mélange. La deuxième règle est la taille. Les numéros de pointe correspondent à peu près à l'épaisseur de l'acier : une pointe numéro 0 ou 1 convient aux tôles jusqu'à environ 6 mm, une pointe numéro 2 ou 3 convient aux tôles de 10 à 25 mm et une pointe numéro 4 ou 5 est nécessaire pour les sections de 25 à 50 mm. Utilisez le tableau de pression d'oxygène du fabricant pour le réglage exact. Une pression d'oxygène trop faible produit des bords rugueux et des scories ressoudées ; trop de pression refroidit la coupe et gaspille du gaz.
La troisième règle est la norme régionale. Les pointes américaines, européennes, japonaises de type M et australiennes diffèrent par la forme du filetage, l'angle d'assise et la longueur totale. Un manche construit pour une norme ne permettra pas de positionner correctement une pointe d'une autre norme, même si le filetage semble familier. Lorsque vous commandez une torche, confirmez quelle norme de pointe elle utilise et assurez-vous que des pointes de remplacement sont disponibles auprès d'une source locale. Conserver une série de pointes par station, comme les pointes en acétylène de la série 1502 pour nos poignées à usage moyen et lourd, est le moyen le plus simple d'éviter les erreurs lorsque l'opérateur fouille dans le tiroir de pièces de rechange.
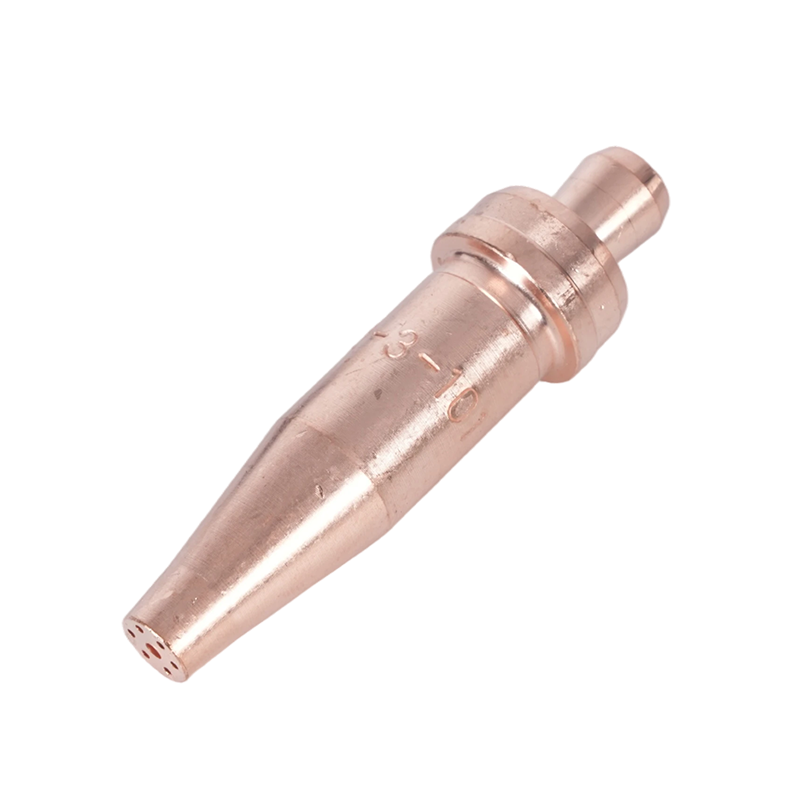
 Pointe coupante en acétylène série 1502 pour torches à usage intensif et moyen Conçue pour correspondre aux manches en acétylène standard, cette pointe en cuivre offre un contrôle stable de la flamme et des coupes nettes lors des travaux exigeants. Sa compatibilité avec les buses de la série 1502 simplifie le remplacement et maintient des performances de coupe constantes. Voir le produit →
Les pare-flashback appartiennent à chaque train de gaz
L'oxygène et le gaz combustible atteignent la torche par des tuyaux séparés, et les deux conduites doivent être protégées. Deux modes de défaillance comptent. Le reflux se produit lorsque de l'oxygène à haute pression pénètre dans la conduite de carburant ou que du carburant s'échappe dans la conduite d'oxygène, créant un mélange inflammable à l'intérieur du tuyau ou du régulateur. Un retour de flamme se produit lorsque la flamme elle-même recule à travers la pointe, dépasse la chambre de mélange et pénètre dans les tuyaux. Un retour de flamme peut faire éclater un tuyau ou endommager le régulateur en quelques secondes, c'est pourquoi l'équipement entre le cylindre et la torche n'est pas l'endroit idéal pour économiser de l'argent.
Les clapets anti-retour constituent la protection minimale : ils ne laissent circuler le gaz que dans un seul sens. Les pare-flammes vont plus loin en éteignant le front de flamme et en scellant automatiquement la ligne lorsqu'un retour de flamme se produit. Installez-en un sur la conduite d'oxygène et un sur la conduite de carburant, soit à l'entrée de la torche, soit à la sortie du régulateur, afin que l'ensemble du tuyau soit protégé. Certaines poignées de torche incluent des clapets anti-retour internes comme caractéristique de base, mais cela ne remplace pas un parafoudre approprié. Le pare-flamme oxyacétylène série B288 est une unité compacte qui s'adapte dans n'importe quelle position et son élément interne peut être entretenu lorsqu'il est usé.
 Parafoudre oxy-acétylène série B288 avec élément interne réparable Ce parafoudre compact protège les tuyaux de torche en arrêtant le déplacement du front de flamme et en scellant automatiquement la ligne. Son élément interne entretenu et sa compatibilité avec plusieurs raccords en font une mise à niveau de sécurité pratique pour les installations oxyacétylène. Voir le produit →
Au-delà du matériel, la procédure de l'opérateur compte tout autant. Les tuyaux doivent être purgés avant l'allumage, la torche doit être allumée dans le bon ordre et la zone de travail doit être exempte de combustibles. Nous couvrons l’ensemble complet des précautions dans notre article sur précautions de sécurité pour le chalumeau à gaz .
Que vérifier avant de passer une commande
Une fois que vous avez réglé le gaz, la classe de service, la norme de pourboire et les dispositifs de sécurité, effectuez quatre vérifications finales avant de commander.
- Marquage gaz sur le corps de la torche. La poignée ou l'accessoire de coupe doit être marqué de manière permanente avec le gaz combustible pour lequel il est certifié, et le marquage doit correspondre à votre approvisionnement.
- Compatibilité filetage et siège. Vérifiez que les filetages d'entrée de la torche correspondent aux sorties de votre régulateur et aux raccords de tuyaux, en particulier lors du mélange d'équipements importés. BSP et CGA sont des normes communes, mais elles ne sont pas interchangeables.
- Disponibilité des pièces de rechange. Une torche est aussi utile que ses consommables. Demandez la gamme complète de buses, les kits de joints et les délais de livraison typiques avant de vous engager.
- Capacité de fabrication. Pour les acheteurs B2B, la question la plus profonde est de savoir si l’usine peut fournir une qualité constante en volume. Recherchez les capacités de forgeage, d'usinage CNC et de mesure en interne, car celles-ci déterminent dans quelle mesure le fournisseur contrôle la précision du filetage, la concentricité des orifices et la finition de surface.
Ces contrôles sont importants, que vous achetiez cinq torches pour un atelier ou cinq cents pour la distribution. Un fournisseur qui fabrique le corps de la torche, la poignée, les pointes, les régulateurs et les pare-flammes sous un même toit peut confirmer la compatibilité des gaz sur l'ensemble de l'ensemble et prendre en charge les exigences personnalisées telles que l'étiquetage privé ou l'usinage selon vos dessins. Contactez notre équipe d'ingénierie pour examiner la configuration de votre chalumeau de coupage à gaz, et nous confirmerons la bonne poignée, la bonne pointe et la bonne configuration de sécurité pour votre application.
Un chalumeau coupant à gaz est un système, pas un composant unique
Le chalumeau coupeur à gaz est simple dans son principe et exigeant en pratique. Choisissez d'abord le gaz combustible, choisissez la classe de service qui correspond à votre modèle de changement de vitesse, gardez la série de pointes cohérente avec le gaz et l'épaisseur du matériau, et installez des pare-flammes sur chaque ligne. Si vous réglez ces quatre points avant de commander, la torche qui arrivera sera celle sur laquelle vos opérateurs pourront compter pendant des années.