Lorsque vous êtes devant un calendrier de production et qu'un soudeur attend la bonne torche, la première question n'est pas de savoir quel processus est le plus beau sur le papier. Il s’agit de celui que vos opérateurs peuvent exécuter de manière cohérente et de ce que ce choix vous coûte en retouche. La réponse courte est : sur MIG, un fil alimenté en continu fond dans le joint, ce qui le rend plus rapide et plus facile à apprendre. Au TIG, une électrode en tungstène reste solide et une tige de remplissage est ajoutée séparément, ce qui vous donne plus de contrôle mais demande plus de compétences. Cette seule différence détermine toutes les autres comparaisons entre eux.
Ce qui se passe réellement dans l'Arc
MIG signifie Metal Inert Gas et est également appelé GMAW. Une bobine de fil solide passe dans un pistolet, un arc se forme entre le fil et la pièce à usiner et le fil lui-même fond dans la soudure. Vous réglez la vitesse et la tension du dévidage du fil ; un gaz de protection, soit de l'argon, du CO2 ou un mélange, protège le bain de fusion de l'air. Cela crée un processus propre et à dépôt élevé.
TIG signifie Tungsten Inert Gas et est également appelé GTAW. Un arc est amorcé entre une électrode en tungstène et la pièce à usiner, mais le tungstène ne fond pas. Le bain de fusion est réalisé en faisant fondre le métal de base et vous ajoutez du mastic à partir d'une tige séparée avec votre main libre. L'argon pur est le gaz de protection habituel, et une pédale ou une gâchette contrôle l'ampérage à mesure que la soudure progresse.
Comme la charge est séparée en TIG, l’apport de chaleur est plus gérable. Le fil étant auto-alimenté en MIG, l'arc est maintenu par le dévidoir et l'opérateur a moins de soucis à se faire. Cela explique pourquoi le MIG est naturellement adapté aux travaux plus longs, plus épais et à volume plus élevé, tandis que le TIG trouve sa niche dans les métaux précis, fins ou difficiles à souder.
| Aspect | Soudage MIG | Soudage TIG |
|---|---|---|
| Électrode | Fil consommable, alimenté en continu | Électrode en tungstène non consommable |
| Matériau de remplissage | Le fil de fusion est le matériau de remplissage | Tige de remplissage ajoutée à la main séparément |
| Gaz de protection | Argon, CO2 ou mélange de gaz | Argon ou argon-hélium |
| Contrôle de l'ampérage | Paramètres de tension et d'alimentation en fil | Pédale ou commande du bout des doigts |
| Exigence de compétence | Plus bas, plus indulgent | Plus haut, nécessite une coordination œil-main |
Comment la différence affecte votre boutique
Vitesse de soudage et taux de dépôt
Le MIG remplit rapidement un joint car le fil délivre du métal sans arrêt. Dans l'acier au carbone de 5 mm, un opérateur MIG compétent peut souvent effectuer une seule passe solide, tandis que le TIG nécessiterait plusieurs passes et plus de temps. Le MIG fonctionne également bien à des vitesses de déplacement plus élevées, c'est pourquoi il constitue le choix habituel pour la fabrication structurelle et les panneaux de carrosserie.
Qualité, retouche et courbe d'apprentissage de l'opérateur
Le TIG ne produit pas de projections, ce qui signifie pas de meulage ou de brossage métallique entre les passes, et laisse une surface propre qui convient à la peinture et à l'acier inoxydable poli. Le MIG éclabousse parfois, et les éclaboussures deviennent un coût lorsque le produit nécessite une finition cosmétique. Le TIG est plus facile à contrôler sur les passes de racines et sur les métaux sensibles à la chaleur, mais il est plus difficile à apprendre car il utilise les deux mains et un pied.
Où chaque processus a plus de sens
- Une feuille mince d'environ 0,5 à 3 mm favorise généralement le TIG, car l'apport de chaleur plus faible réduit la combustion.
- Les plaques d'environ 3 mm d'épaisseur et plus privilégient généralement le MIG, car la productivité compte davantage et le matériau peut absorber la chaleur plus rapidement.
- L'aluminium dans des épaisseurs plus épaisses est souvent MIG avec un pistolet à bobine ; les pièces en aluminium plus fines sont souvent TIG pour un meilleur contrôle du bain de soudure.
- L'acier inoxydable qui doit avoir un aspect uniforme à l'intérieur d'un tube ou d'un récipient est une application TIG.
Équipements et consommables : les coûts côte à côte
Le prix d’achat de la machine n’est qu’une partie du tableau. En production, les consommables, le gaz et les heures de travail déterminent généralement quel processus est le plus économique pour votre atelier.
| Facteur de coût | MIG | TIG |
|---|---|---|
| Type de source d'alimentation | Tension constante / dévidoir | Courant constant |
| Machine supplémentaire | Dévidoir et pistolet | Torche ; refroidissement par eau pour des cycles de service élevés |
| Consommables | Bobines de fil, pointes de contact, doublures | Électrode de tungstène, tiges de remplissage, coupelles à gaz |
| Consommation de gaz | 15 à 25 CFH d'argon/CO2 | 10 à 20 CFH d'argon pur |
| Coût de l'opérateur | Inférieur avec des opérateurs moins expérimentés | Plus élevé lorsque des soudeurs qualifiés sont requis |
Si la main d’œuvre est coûteuse et que le débit est critique, MIG gagne sur la plupart des travaux sur l’acier et certains travaux sur l’acier inoxydable. Si la reprise et l'apparence déterminent le budget, le TIG s'avère souvent moins cher par soudure acceptable, même s'il coûte plus cher à l'heure.
Préchauffage, contrôle du gaz et équipement autour de la soudure
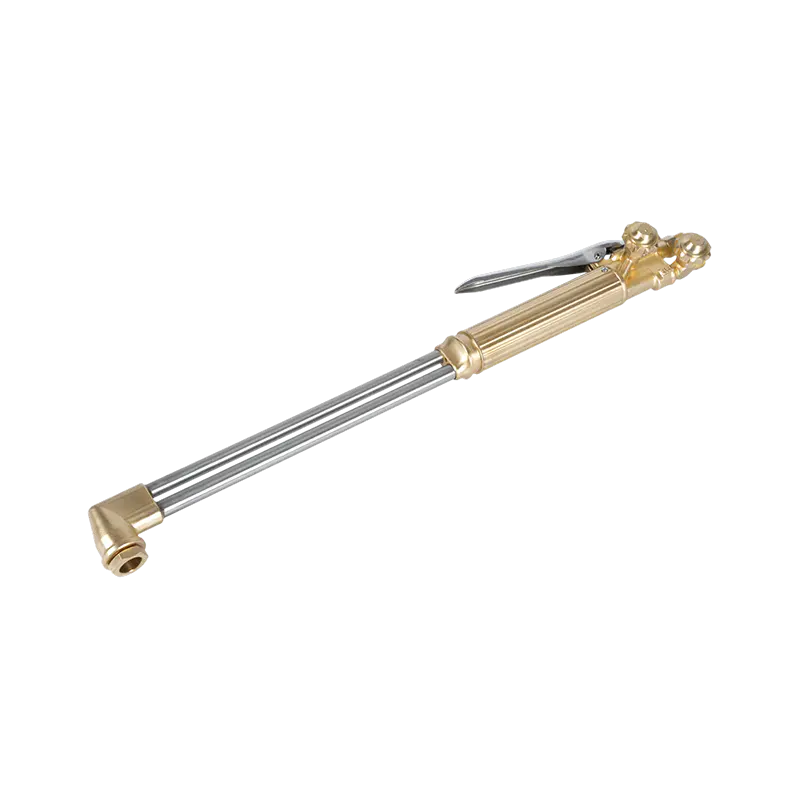
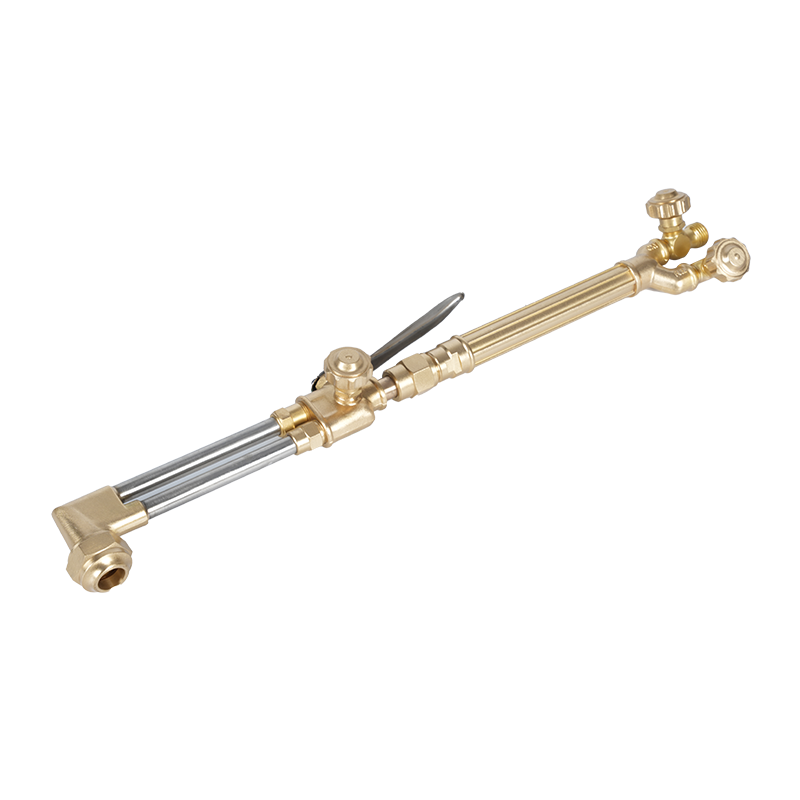
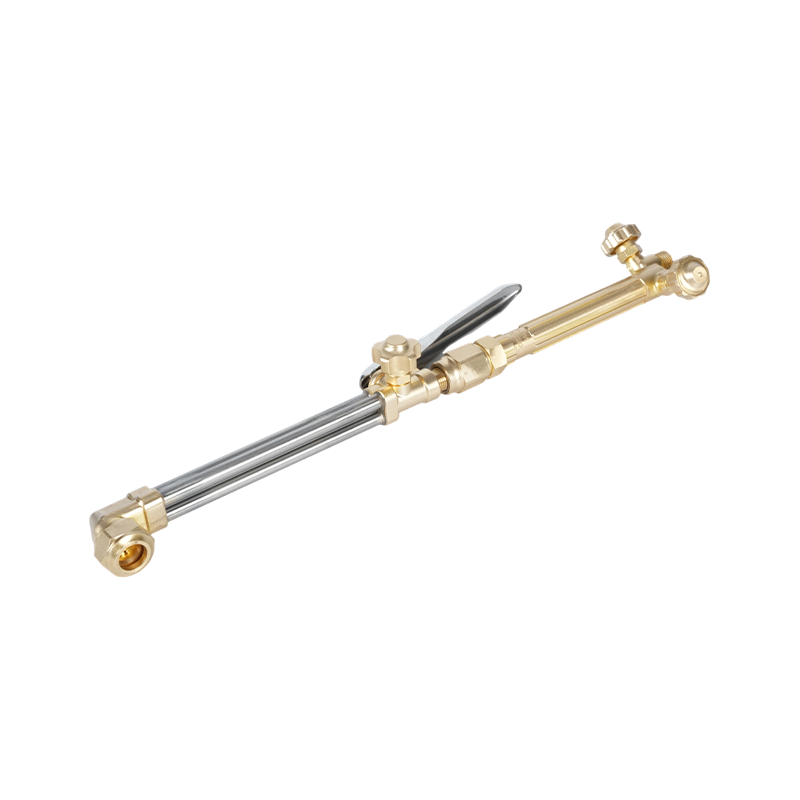
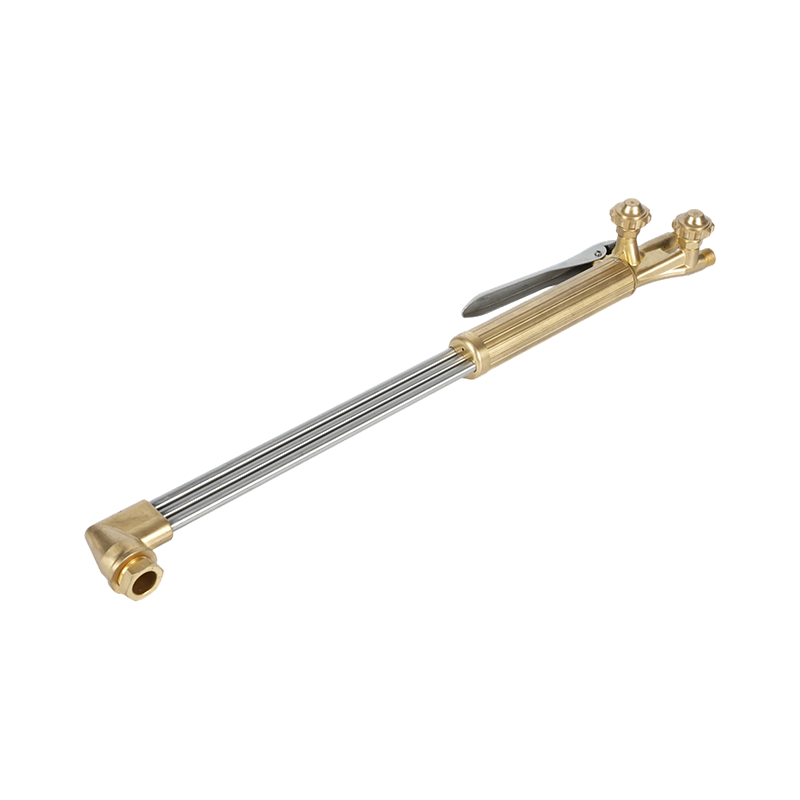
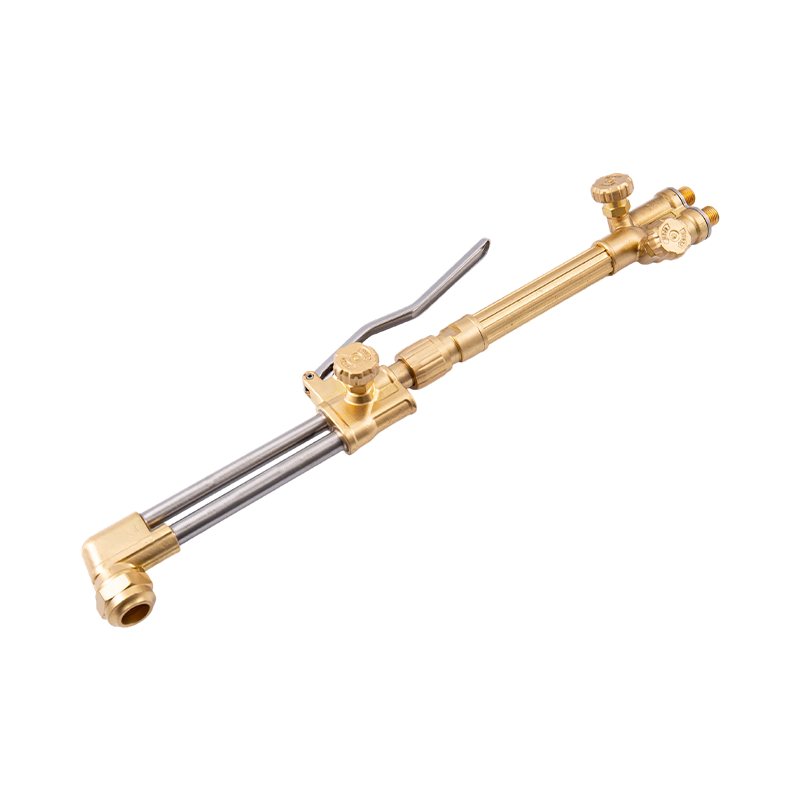
Même lorsque la fusion proprement dite est MIG ou TIG, la cellule de travail n'est jamais simplement la machine à souder. Un exemple typique est une pièce lourde en aluminium ou en acier inoxydable épais qui doit être préchauffée avant le passage de la racine, pour réduire le risque de fissuration des soudures et pour que la piscine repose correctement. Une torche chauffante oxyacétylène compacte est un moyen courant pour amener la section à température au sol sans compliquer la configuration de soudage.
 Torche chauffante oxyacétylène HE-505 robuste pour le préchauffage et le soudage Cette torche compacte fournit une flamme contrôlée pour préchauffer les métaux épais avant le soudage, réduisant ainsi le risque de fissure. Il gère également le brasage, le recuit, le redressage et la décongélation, ce qui en fait un ajout polyvalent à votre cellule de travail. Voir le produit →
Les chalumeaux chauffants et les équipements de contrôle du gaz sont souvent fournis par le même fabricant qui fabrique les accessoires de coupe, les poignées de chalumeau et les régulateurs de pression. Le processus que vous choisissez n’est pas la seule décision : les outils de support doivent être fiables lorsque le calendrier est serré.
Prendre la décision : que dire à votre équipe d'achats
Choisissez MIG lorsque le volume de production est élevé, que l'épaisseur du matériau est supérieure à environ 3 mm, que les projections sont acceptables et que vous disposez d'un bassin limité d'opérateurs hautement qualifiés. Choisissez le TIG lorsque l'apparence de la soudure est une exigence, que l'épaisseur de paroi est faible, que le matériau est sensible à la chaleur ou que le joint fini doit fonctionner dans un service corrosif ou exigeant sur le plan mécanique.
Dans un atelier mixte, de nombreuses équipes gardent les deux processus disponibles. Le TIG peut gérer le passage de racine sur les tuyaux et le travail en acier inoxydable qui doit avoir un aspect lisse, tandis que le MIG réalise les soudures d'angle lourdes. Le compromis ne consiste pas à trouver le processus parfait ; il s'agit d'adapter le processus à la pièce, au volume et à l'opérateur disponible.
Lorsque vous évaluez un fournisseur d'équipement de soudage ou de coupage pour une ligne de production OEM, l'intérêt réside dans la recherche d'un fabricant qui contrôle l'intégralité du processus d'usinage et de forgeage. La possibilité de fabriquer en interne des poignées de torche, des torches chauffantes et des composants de coupe de gaz personnalisés est ce qui rend les achats plus prévisibles. Si vous discutez d'un arrangement en matière d'approvisionnement personnalisé, parlez à notre équipe d'ingénierie de vos dessins et de vos exigences de production.