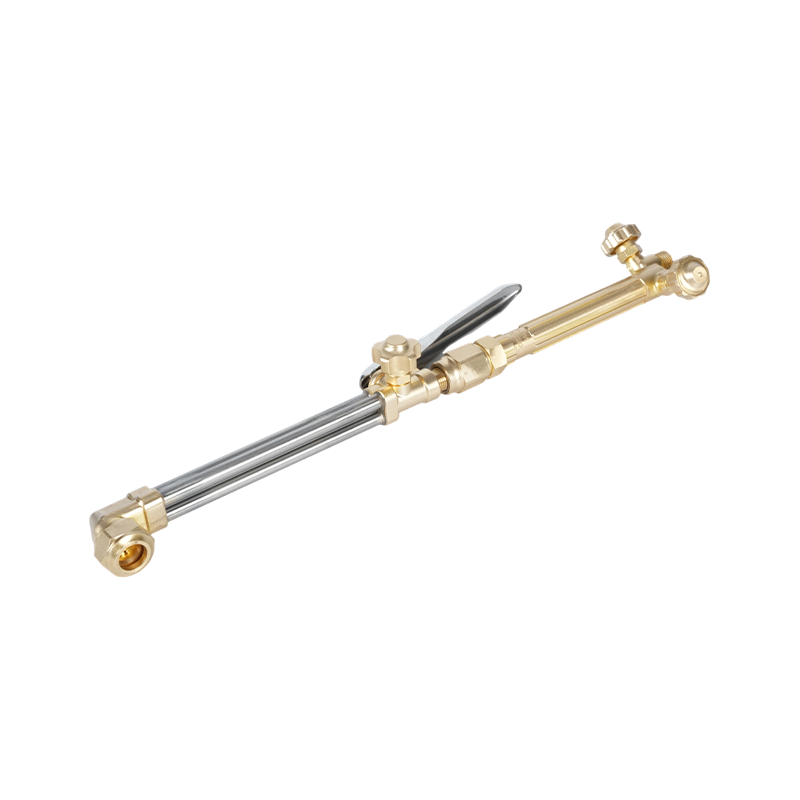
Avant d’allumer une torche coupée, la décision la plus importante n’est pas la couleur du manche ou la taille de la pointe. Il s'agit de savoir si la torche correspond à votre alimentation en gaz, à votre charge de coupe et à votre configuration de sécurité. Une torche bien construite avec la bonne buse et une protection adéquate contre le retour de flamme coupera plus proprement, durera plus longtemps et gardera votre équipe plus en sécurité qu'une unité générique qui est simplement rapide à saisir. C'est pourquoi les fabricants expérimentés choisissent une torche spécifique pour un travail spécifique plutôt que de s'appuyer sur un seul outil tout-en-un.
Qu'est-ce qu'une torche coupée et comment elle fonctionne
Un chalumeau à tronçonner, communément appelé chalumeau coupant à la main, est un outil oxy-combustible qui utilise de l'oxygène et un gaz combustible pour couper le métal. L'opérateur préchauffe l'acier avec une flamme, puis tire le levier d'oxygène de coupe pour créer un flux d'oxygène à haute pression qui chasse l'oxyde fondu. Le résultat est une saignée nette qui traverse entièrement la plaque.
Le corps de la torche lui-même n'est qu'une partie du système. Vous disposez également de l'accessoire de coupe ou de la poignée intégrée, de la pointe ou de la buse de coupe, des vannes d'oxygène et de carburant et des pare-flammes qui protègent les tuyaux et les régulateurs. Chaque composant a une plage de tolérance et des pièces mal adaptées peuvent entraîner une instabilité de la flamme, de mauvaises coupes ou des retours de flamme dangereux.
Du point de vue de la fabrication, les chalumeaux à coupure les plus fiables partagent trois caractéristiques : des corps en laiton ou en aluminium forgé qui résistent à la distorsion, des passages de gaz usinés avec précision qui fournissent un débit constant et des pointes de coupe de haute qualité dimensionnées pour les pressions d'oxygène et de carburant que vous utilisez réellement.
Considérations clés avant d’acheter une torche coupée
Commencez par la classe de service. Les torches robustes traitent des plaques plus épaisses et des coupes continues plus longues, tandis que les modèles moyens et légers sont plus faciles à manipuler pour le métal fin et les travaux occasionnels. Si vous choisissez une torche légère pour l’acier de construction lourd, vous passerez plus de temps à préchauffer et risquerez de surchauffer la poignée. Si vous choisissez une torche lourde pour la tôle, la pointe la plus grosse sera inefficace et difficile à contrôler.
| Classe de service | Poids de la poignée | Plage de coupe typique | Compatibilité gaz | Matériau du manche |
|---|---|---|---|---|
| Robuste | 500 à 900g | Acier de 10 à 150 mm | Oxy-acétylène ou oxy-propane | Laiton ou aluminium |
| Service moyen | 300 à 500g | Acier de 3 à 50 mm | Oxy-acétylène ou propane | Laiton |
| Travaux légers | 150 à 300g | Acier de 1 à 10 mm | Acétylène | Laiton |
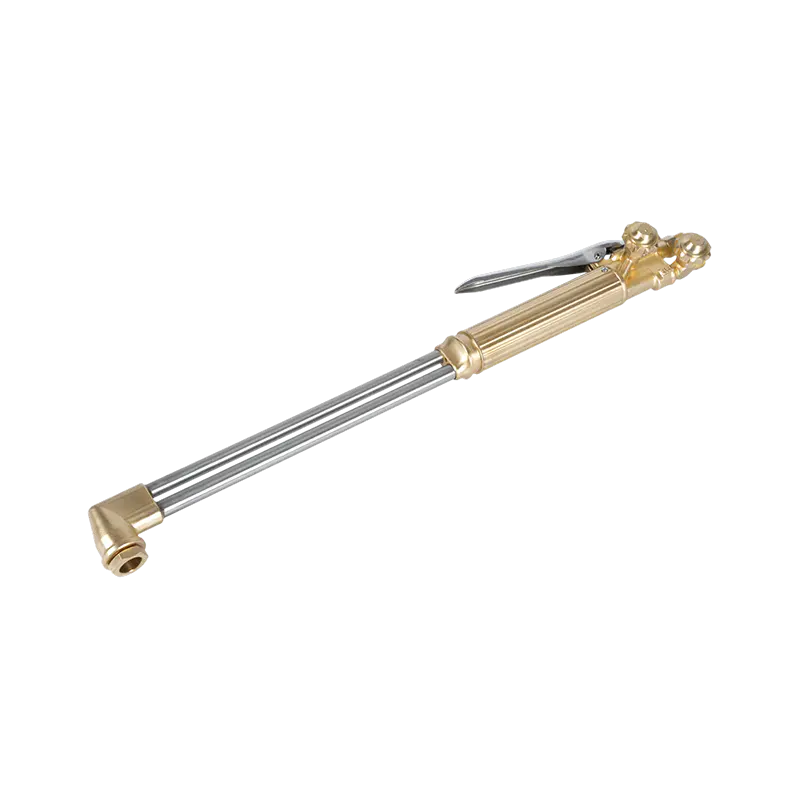
Pour une coupe soutenue de tôles lourdes, une poignée en laiton forgé avec un grand levier de coupe vous offre l'adhérence et la résistance à la chaleur dont vous avez besoin. Le chalumeau coupeur oxygène-acétylène portatif robuste B400 est conçu pour ce type de travail. Sa conception maintient les passages d'oxygène et de carburant équilibrés, de sorte que vous obtenez une flamme stable même lorsque vous poussez l'oxygène de coupe sur de longues courses.
 Torche de coupe portative robuste à oxygène et acétylène B400 Cette torche en laiton forgé avec une conception à double tube offre une flamme stable pour la découpe de plaques lourdes et prend en charge une profondeur de coupe jusqu'à 300 mm. Il accepte les buses d'acétylène et de propane, ce qui le rend adapté aux travaux industriels prolongés. Voir le produit →
Vous devez également penser aux normes de connecteurs. Les styles américains, australiens, britanniques et japonais utilisent tous des raccords et des normes de filetage différents. L'achat d'une torche qui correspond à vos tuyaux et régulateurs existants est essentiel. Une inadéquation des filetages d'entrée n'est pas un inconvénient mineur ; cela peut provoquer des fuites de gaz qui mettent en danger l’ensemble de votre magasin.
Choisir entre l'oxy-acétylène et l'oxy-propane
L'acétylène donne la flamme la plus chaude, généralement autour de 3 100 degrés Celsius, ce qui le rend idéal pour un préchauffage rapide et pour couper de l'acier épais et sale. Le propane brûle un peu plus froid, autour de 2 800 degrés Celsius, mais il est plus stable, moins cher et plus sûr à stocker en vrac. La différence pratique est que le propane nécessite une géométrie de pointe de coupe différente et un temps de préchauffage légèrement plus long, mais il donne souvent des bords de coupe plus lisses sur l'acier au carbone.
Si votre magasin utilise déjà du propane en vrac, vous devez vous en tenir à un chalumeau oxygène-propane. Si vous avez besoin d’une intensité de préchauffage maximale et que votre opération est construite autour de bouteilles d’acétylène, choisissez un modèle oxy-acétylène. Ne les mélangez pas. Le gaz combustible et la pointe de coupe doivent être adaptés, sinon vous obtiendrez une flamme instable et une qualité de coupe inutilisable.
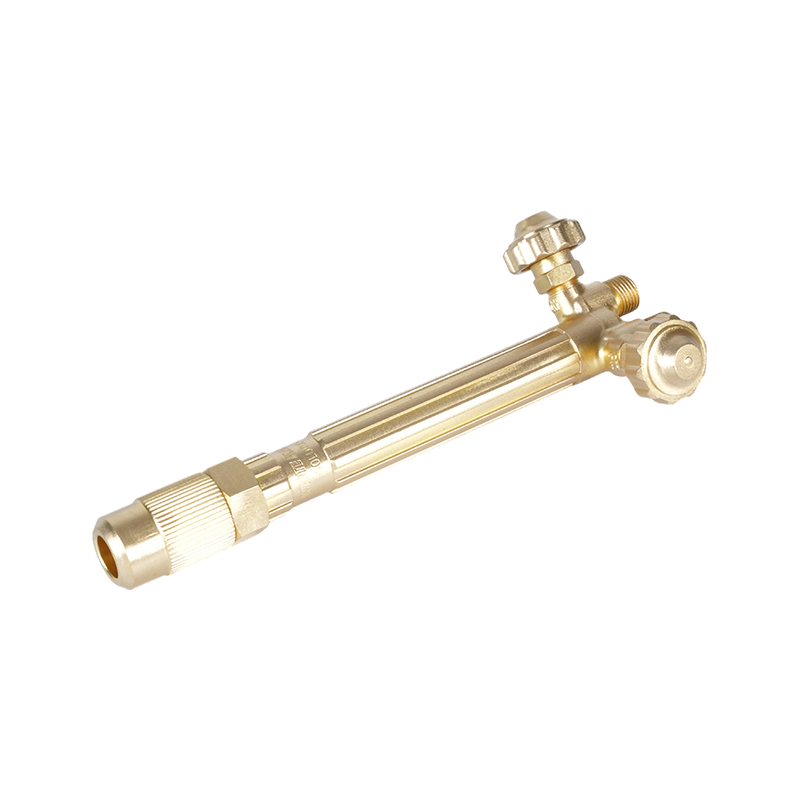
Pour les opérations d'oxypropane, le chalumeau coupeur oxygène-propane portatif robuste B500 est un compagnon solide à un système de propane en vrac. Il utilise une chambre de mélange interne spécialement conçue qui gère la pression inférieure du gaz combustible et les différentes caractéristiques de combustion du propane.
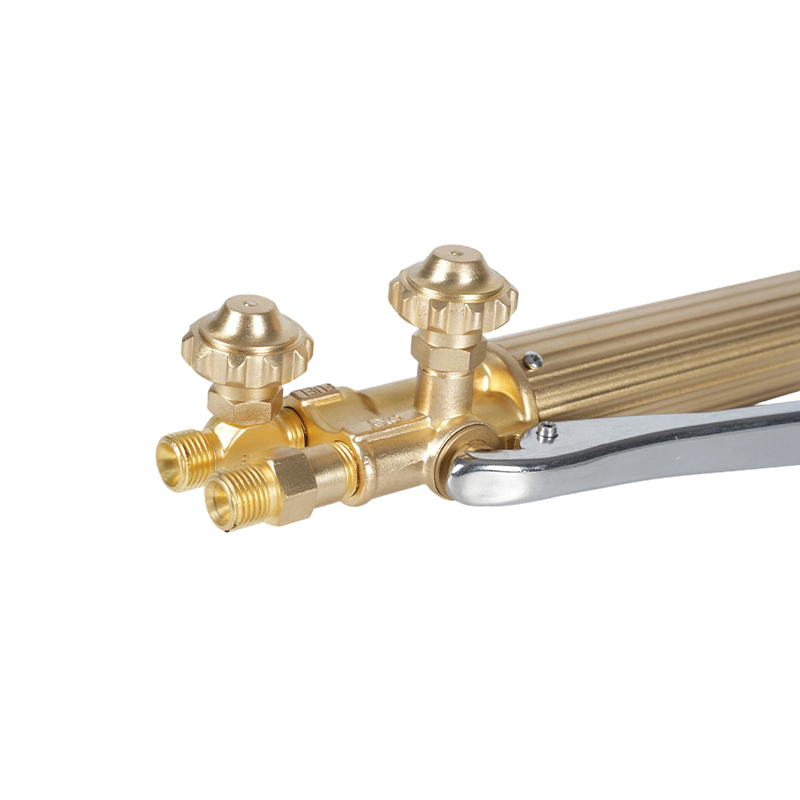 Torche de coupe portative robuste à l'oxygène et au propane B500 Conçu pour les opérations d'oxypropane, ce chalumeau est doté d'une tête en laiton forgé et d'une chambre de mélange interne pour la pression inférieure du propane. Il garantit un débit de gaz stable pour une coupe fiable dans des environnements exigeants. Voir le produit →
Une autre considération est la pression de fonctionnement. Le service d'acétylène recommande généralement des réglages du régulateur inférieurs à 0,1 MPa du côté du carburant pour éviter la décomposition, tandis que le propane peut être utilisé à des pressions de carburant plus élevées. La pression de l'oxygène de coupe varie en fonction de la taille de la pointe et de l'épaisseur du métal, d'environ 0,3 MPa sur les petites pointes à 0,7 MPa sur les grandes pointes. Vérifiez toujours la gamme du fabricant pour la buse spécifique que vous installez.
Conseils de coupe et entretien des buses
La pointe coupante est l’endroit où la torche fait réellement son travail. Une pointe propre et correctement dimensionnée fournit un flux d'oxygène aigu et un anneau de préchauffage équilibré. Une pointe usée ou bouchée produit des coupes irrégulières, des scories excessives et un risque élevé de retour de flamme. C'est pourquoi chaque fabricant doit garder des pointes de rechange à portée de main et les nettoyer avec les nettoyants pour pointes appropriés.
Il existe une relation directe entre la taille de la pointe et la capacité de coupe. Pour une plaque de 10 mm, un petit embout avec moins de trous de préchauffage suffit. Pour une plaque de 60 mm, il vous faut une pointe plus grande avec une plus grande capacité de préchauffage. Choisir une buse trop grosse gaspille du gaz et surchauffe la zone coupée. Choisir une pointe trop petite oblige à ralentir et risque de faire fondre le bord supérieur.
Toutes les pointes de coupe ne sont pas interchangeables entre les gaz. Les pointes en acétylène ont une géométrie interne différente de celle des pointes en propane, et l'utilisation d'une buse inappropriée peut provoquer un retour de la flamme dans la chambre de mélange. Lorsque vous sélectionnez des remplacements, assurez-vous que le numéro de série et le style correspondent à votre torche. Vous pouvez parcourir la gamme complète de conseils au chalumeau pour correspondre à votre service spécifique de torche et de gaz.
Parafoudres anti-retour de flammes et pratiques de sécurité
Un pare-flamme n'est pas un accessoire en option. Lorsqu’une torche se retourne contre lui, la flamme peut reculer dans le tuyau et le régulateur. Dans le pire des cas, cela peut faire exploser le tuyau ou endommager le cylindre. Chaque poste de torche à coupure doit avoir des parafoudres installés au niveau de la torche et du régulateur, ou au moins à l'extrémité du régulateur pour les systèmes commerciaux.
Le problème de sécurité le plus courant que nous constatons est celui des opérateurs qui désactivent le parafoudre car il restreint le débit de gaz. C'est une fausse économie. Un parafoudre fonctionnel ne limite que légèrement le débit, alors qu'un retour de flamme à travers un tuyau peut provoquer une défaillance catastrophique. Si vous rencontrez des retours de flammes répétés, arrêtez-vous et inspectez la torche. Le problème est généralement une buse usée, une pression de gaz incorrecte ou un siège endommagé dans la chambre de mélange.
Pour tous les travaux de coupage au gaz, il existe quelques règles non négociables : purgez vos flexibles avant d'allumer, utilisez un percuteur à la place d'un briquet, éloignez les flexibles des étincelles et ne laissez jamais le chalumeau allumé sans surveillance. Pour une présentation plus approfondie des procédures de manipulation et d'urgence, consultez notre article sur précautions de sécurité lors de l'utilisation de chalumeaux coupants .
Configuration, arrêt et inspection quotidienne
La configuration correcte d'une torche de coupure ne prend que quelques minutes, mais la routine évite la plupart des problèmes opérationnels. Commencez par vérifier les joints toriques et les sièges de la poignée de la torche et de l'accessoire de coupe. Fermez ensuite les vannes d'oxygène et de carburant, connectez les tuyaux et assurez-vous que les pare-flammes sont en place. Ouvrez cette commande et votre journée de travail commence avec une flamme prévisible.
- Ouvrez légèrement le robinet de gaz combustible de la torche et ouvrez le robinet de la bouteille. Allumez la flamme avec un percuteur.
- Augmentez le débit de carburant jusqu'à ce que la flamme soit juste un peu plus longue que neutre.
- Ouvrez la vanne d'oxygène de coupe et ajustez l'oxygène et le carburant jusqu'à ce que vous voyiez une flamme neutre distincte avec un cône intérieur court.
- Lorsque la coupe est terminée, fermez d'abord le robinet de carburant, puis l'oxygène de coupe et enfin l'oxygène de préchauffage. Cet ordre libère le gaz de la chambre de mélange en toute sécurité.
- Fermez les robinets des bouteilles, puis purgez les conduites en ouvrant et en fermant les robinets du chalumeau jusqu'à ce que les tuyaux soient vides.
L'inspection quotidienne doit inclure la vérification des tuyaux fissurés, des raccords desserrés et des joints toriques brûlés. Si une torche est tombée, inspectez-la soigneusement avant de la réutiliser. Des fissures internes dans la poignée peuvent laisser échapper de l'oxygène dans le passage de carburant, ce qui constitue un risque sérieux.
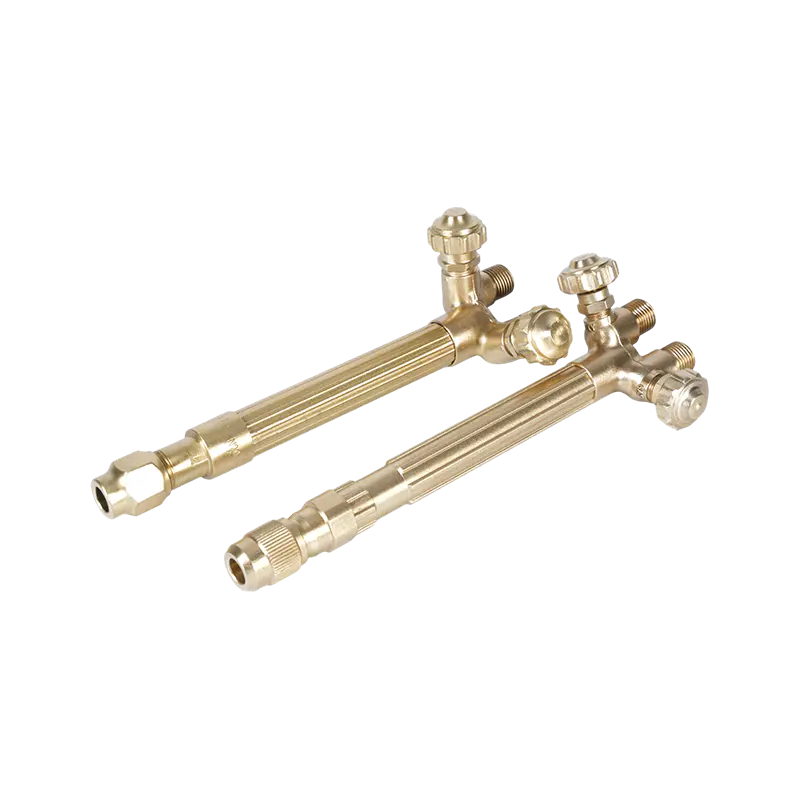
Pour les magasins qui ont besoin d'un ensemble complet au sol, un kit de torche prêt à l'emploi permet de gagner du temps et réduit le risque de pièces incompatibles. Le kit de chalumeau coupant à gaz robuste A218 est livré avec une poignée robuste, un accessoire de coupe et un ensemble de pointes qui couvrent les épaisseurs de plaque courantes.
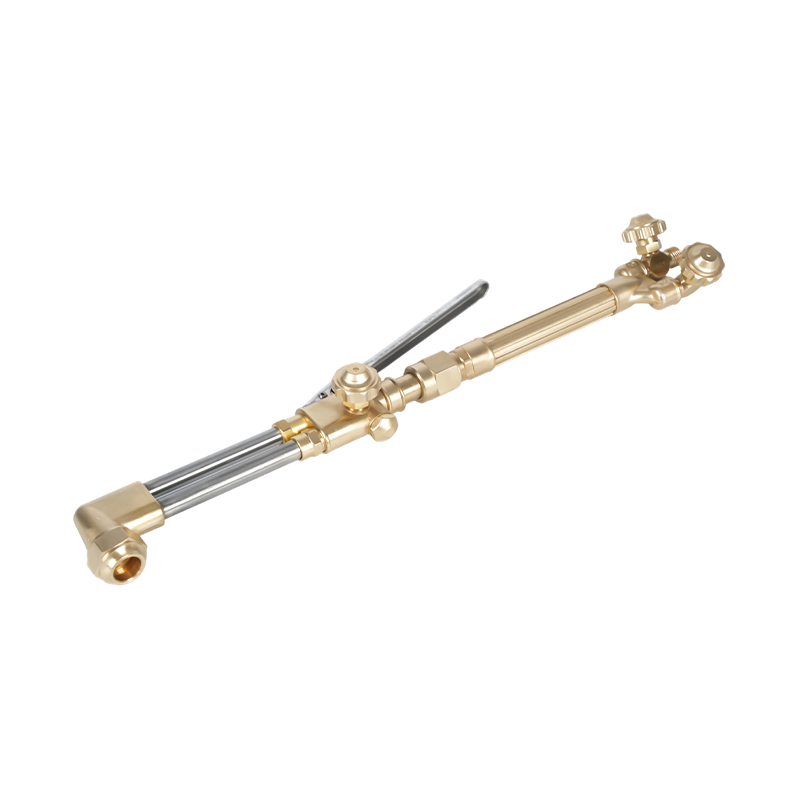 Kit de chalumeau à gaz robuste A218 Ce kit complet comprend une poignée robuste, un accessoire de coupe et des pointes pour les épaisseurs de plaque courantes. Il fonctionne à la fois avec de l'acétylène et du propane, coupant jusqu'à 200 mm, et est conçu pour supporter une pression et une chaleur élevées. Voir le produit →
En fin de compte, le meilleur chalumeau coupé est celui qui correspond à votre gaz, votre métal et votre programme d’entretien. Sélectionnez la classe de service qui correspond à votre travail le plus fréquent, choisissez la configuration de gaz appropriée, soit acétylène ou propane, et gardez à portée de main une réserve de pointes de coupe assorties. Associez cela à une routine d’inspection quotidienne et à des pare-flammes fonctionnels, et votre torche offrira des coupes constantes pendant des années. Faites ensuite le choix final en fonction de ce qui casse le moins, et non de ce qui semble neuf.