Un magasin a un lot de tôles de 20 mm en attente sur la table de découpe. Le contremaître règle les régulateurs aux mêmes pressions que celles utilisées la veille pour une tôle de 6 mm, allume la torche et obtient une coupe qui éclate, crache et laisse de profondes lignes de traînée. Il essaie un autre petit ajustement, puis un autre, et chaque coupure est légèrement pire.
L’approche la plus rapide consiste à arrêter le réglage à l’aveugle et à vérifier le tableau des réglages de la torche à oxygène et acétylène. Le tableau relie la taille de la pointe, l'épaisseur du métal et les pressions du régulateur afin que la torche soit réglée correctement avant que la flamme ne soit allumée. Lorsque la bonne pointe est adaptée aux bonnes pressions, la coupe est nette, les scories sont légères et la pointe survit beaucoup plus longtemps.
Ce que contient réellement un tableau des paramètres de la torche
Un tableau pour l'oxycoupage est généralement imprimé sur une carte, une affiche ou directement sur le manche de la torche. Il répertorie les numéros de pointe dans une série, la plage d'épaisseurs de matériau que chaque pointe peut gérer et les pressions recommandées pour couper l'oxygène et le gaz combustible. Certains tableaux indiquent également si la pointe produit une flamme de préchauffage légère, moyenne ou forte, ce qui est important lorsque l'acier présente de la rouille, du tartre ou de la peinture.
Les valeurs de pression ne sont garanties que pour les séries de pointes indiquées sur le tableau. Les systèmes de numérotation des pointes diffèrent selon les fabricants, et même deux pointes portant le même numéro peuvent avoir des tailles d'orifice différentes. Traitez le tableau d'une marque comme un guide approximatif uniquement lorsque vous utilisez le conseil d'une autre marque.
Faites d'abord correspondre la pointe à l'épaisseur du métal
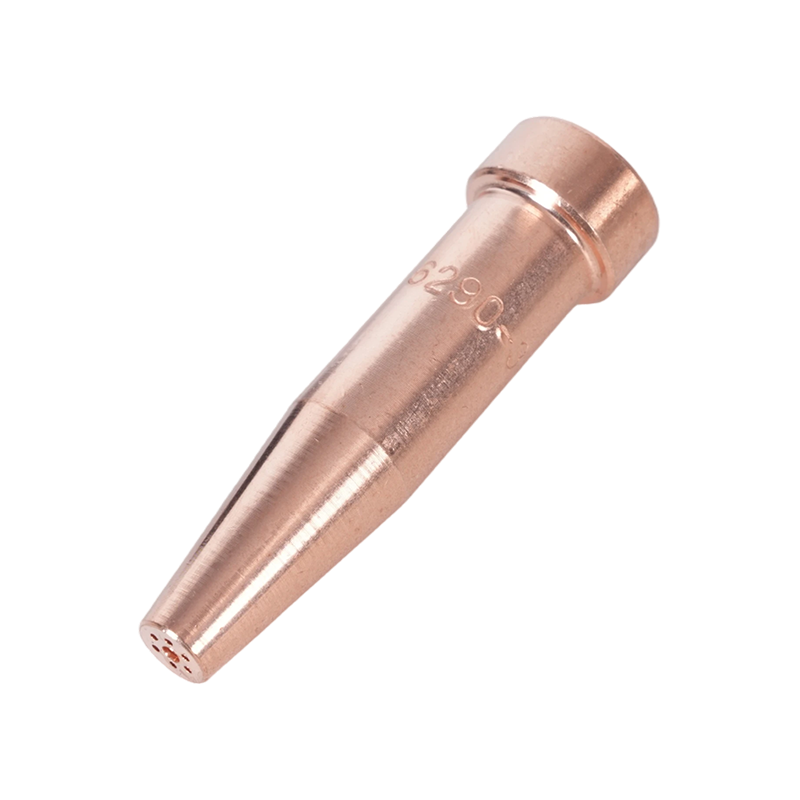
Le numéro de la pointe, généralement gravé sur le corps hexagonal, contrôle la taille de l'orifice d'oxygène et la flamme de préchauffage. Installez l'embout qui correspond à l'épaisseur de l'acier avant de toucher les régulateurs. Une pointe trop petite ne peut pas fournir suffisamment d'oxygène de coupe pour des plaques épaisses, de sorte que le flux de coupe perd de son élan à mi-chemin. Une pointe trop grande ouvre une large saignée, gaspille du gaz et augmente le risque de faire fondre le bord supérieur.
Le tableau ci-dessous montre les points de départ typiques pour une série de pointes coupantes oxyacétylène de service moyen travaillant sur l'acier doux. Les valeurs sont proches des chiffres trouvés sur les tableaux courants des fabricants, mais confirmez-les toujours par rapport au tableau fourni par le fabricant de votre torche.
| Taille de la pointe | Épaisseur du matériau | Oxygène de coupe (psi) | Acétylène (psi) |
|---|---|---|---|
| 00 | Jusqu'à 3 mm | 20-25 | 3-5 |
| 0 | 3-10mm | 25-30 | 3-7 |
| 1 | 10-25mm | 30-40 | 5-8 |
| 2 | 25-50mm | 35-45 | 6-10 |
| 3 | 50-100 millimètres | 40-50 | 7-10 |
Si le tableau est manquant, le numéro de pourboire estampillé reste le point de départ. Pointes coupantes en acétylène série 1101 couvrent les tailles courantes d'atelier, de la feuille légère à la plaque moyenne et sont marquées suffisamment clairement pour être identifiées avant d'ajuster les régulateurs. Pour un aperçu plus large de la façon dont la conception de la pointe affecte la configuration et la durée de vie, consultez ce guide pratique pour sélection, configuration et maintenance de la pointe du chalumeau .
 Fournisseurs d'embouts de torche à acétylène série 1-101, entreprise de vente en gros - NINGBO WELDMAN WELDMAN est le principal fournisseur et société d'embouts de torche en acétylène de la série 1-101 en Chine, vente en gros d'embouts de torche en acétylène de la série 1-101, le 1-... Voir le produit →
Plages de pression par opération
Le tableau de découpe n’est qu’une partie de l’image. La même configuration de torche est utilisée pour le soudage, le brasage, le chauffage et le découpage, et chaque tâche nécessite une balance de pression différente. Le tableau ci-dessous résume les gammes qui apparaissent le plus souvent sur les tableaux des fabricants pour les pointes petites et moyennes.
| Fonctionnement | Oxygène (psi) | Acétylène (psi) |
|---|---|---|
| Soudure, petite pointe | 5-10 | 3-7 |
| Brasage et chauffage | 3-5 | 3-5 |
| Coupe, petite pointe | 20-40 | 5-10 |
| Pointe coupante et lourde | 40-50 | 7-10 |
Notez que la pression d’oxygène de coupe est toujours la valeur la plus élevée de l’ensemble. Le flux d'oxygène de coupe effectue deux tâches : il oxyde le fer dans la saignée et expulse l'oxyde fondu hors de la coupe. Aucun des deux travaux n’est effectué correctement si la pression est trop faible. Le côté acétylène reste dans une bande étroite car la flamme de préchauffage n’a besoin que de suffisamment de gaz combustible pour maintenir une petite zone de métal à la température d’inflammation.
Il existe une limite stricte qui s’applique à chaque configuration à l’acétylène. L'acétylène devient instable au-dessus d'environ 15 livres par pouce carré et peut se décomposer avec une force explosive. Les pressions du régulateur supérieures à cette valeur sont dangereuses, indépendamment de ce que suggère un graphique. Si une buse nécessite une pression d'acétylène supérieure à la limite de sécurité, la buse est trop grande pour le système de distribution ou les tuyaux sont trop longs.
Pourquoi le graphique est une référence et non une garantie
Les tableaux sont développés avec une nouvelle pointe, un accessoire de coupe propre et des tuyaux raisonnablement courts. Les conditions réelles de l'atelier diffèrent. Un régulateur qui a été renversé d'un chariot peut indiquer une température élevée de 5 psi. Un long trajet de tuyau fait chuter la pression entre le cylindre et la torche, en particulier lorsque la demande en oxygène est élevée. Une pointe avec des dépôts de carbone dans l'alésage produit une flamme déformée même à la pression exacte indiquée sur le tableau.
Commencez par le graphique, puis affinez par petites étapes. Réglez d'abord une flamme de préchauffage neutre, sans l'oxygène de coupe, puis ajoutez le flux de coupe. Si la coupe est lente ou si le bord supérieur fond, augmentez l'oxygène de coupe d'environ 5 psi. Si les scories sont difficiles à éliminer, la pointe est probablement trop grosse ou l'acier est fortement calcaire. Documentez ce qui fonctionne pour votre équipement ; les opérateurs expérimentés écrivent souvent les pressions corrigées à côté du tableau sur le mur de l'atelier.
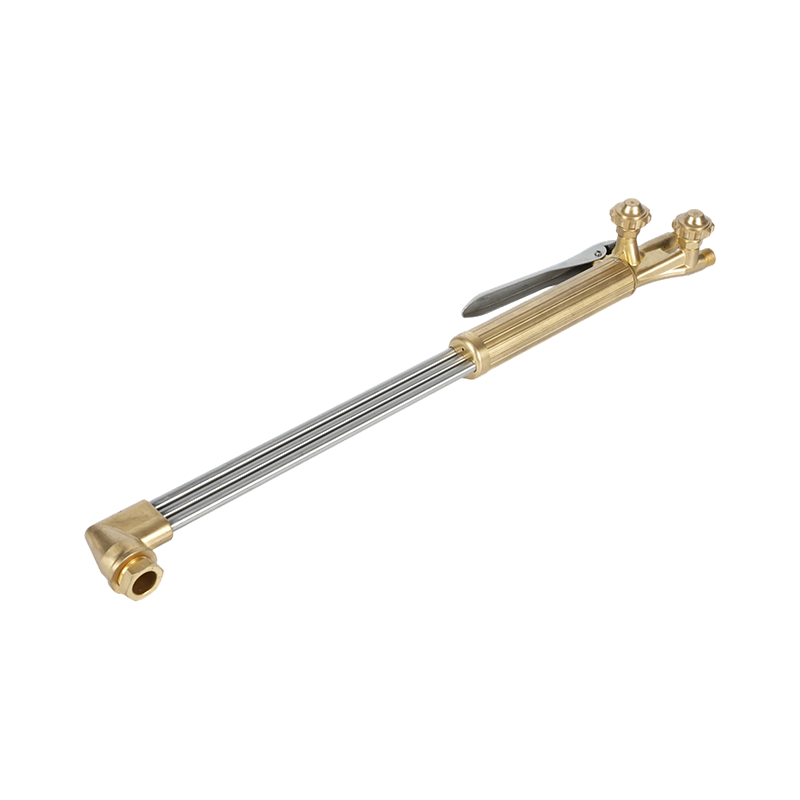
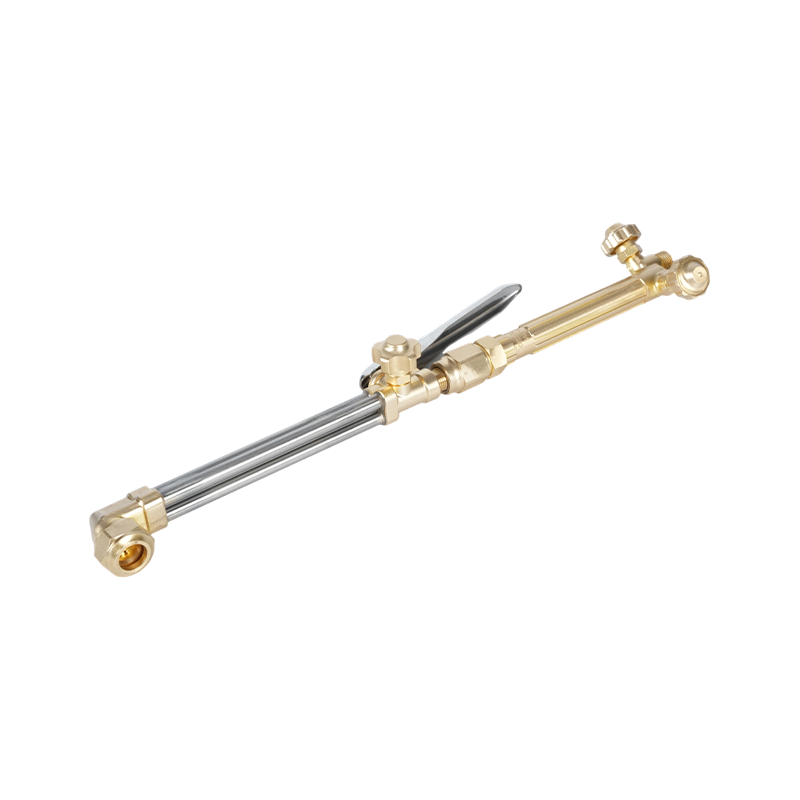
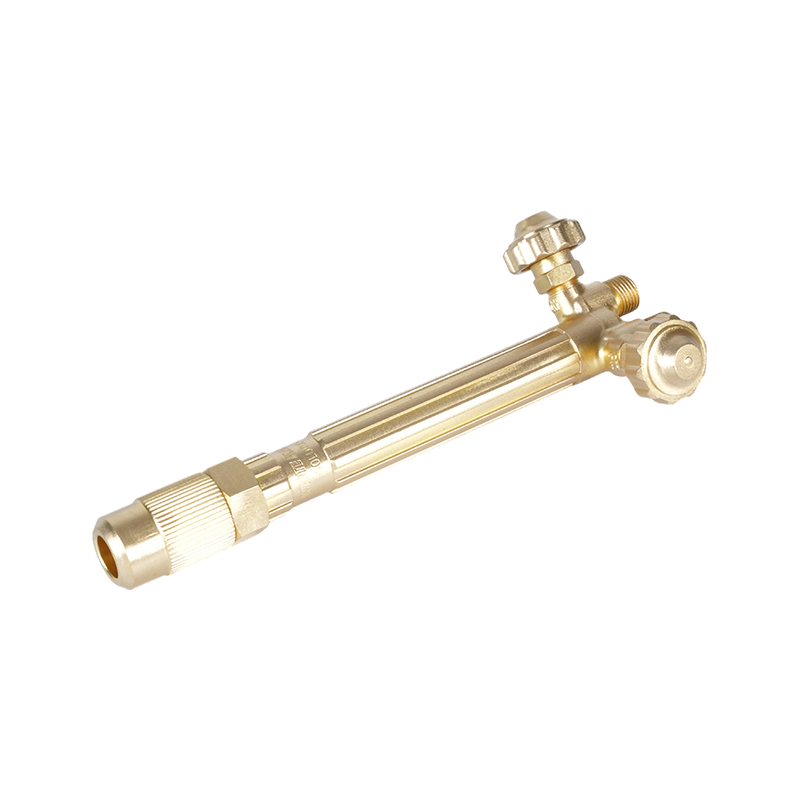
Lorsque l'accessoire de coupe et le manche de la torche ne correspondent pas, les pressions sur la mire deviennent plus difficiles à reproduire. Un accessoire robuste pour chalumeau coupant oxyacétylène et propane avec une réponse propre de la vanne, comme l'A212, maintient la flamme prévisible et facilite la reproduction des paramètres du graphique.
 A212 Fournisseurs robustes d'accessoires de torche de coupe oxy-acétylène-propane, vente en gros WELDMAN est le premier fournisseur et société d'accessoires de torche de coupe oxy-acétylène-propane robuste en Chine A212, vente en gros A212 Heavy Duty Oxy A... Voir le produit →
Erreurs courantes qui apparaissent dans la coupe
La plupart des mauvaises coupures peuvent être attribuées à l’une des rares erreurs évitables. Vérifiez-les avant de modifier les pressions.
- Réglage de l'acétylène au-dessus de 15 psi. Il s’agit de l’erreur la plus dangereuse dans le travail à l’oxy-combustible et elle n’améliorera jamais la coupe.
- Lecture d'un graphique d'une autre série de conseils. Les systèmes de numérotation des pourboires ne sont pas universels entre les fabricants.
- Régler les régulateurs pendant que les vannes de la torche sont complètement fermées. La lecture dérive une fois que le gaz commence à circuler ; réglez les pressions avec la torche ouverte juste assez pour ressentir un léger flux.
- Utiliser un embout trop petit pour l'assiette. La flamme de préchauffage ne peut pas élever le bord jusqu'à la température d'inflammation et le jet de coupe perd de son élan avant d'atteindre le bas de la coupe.
- Ignorer l'état du siège et de l'alésage de la pointe. Un siège endommagé laisse échapper du gaz de préchauffage au-delà des filetages et un alésage sale déforme le flux de coupe.
- Commencer la coupe avant que l’acier n’atteigne la température d’inflammation. Attendre une seconde supplémentaire au bord coûte moins cher qu’une coupe ratée.
La flamme elle-même est le meilleur indicateur en temps réel. Une flamme neutre, avec un cône intérieur blanc et sans plume du côté acétylène, donne la coupe la plus nette sur la plupart des aciers propres. Si la flamme revient dans la pointe, arrêtez-vous, laissez la pointe refroidir et inspectez le siège et l'alésage avant de rallumer.
Mettez le graphique à profit dans votre boutique
Même le meilleur graphique ne peut pas compenser les composants incompatibles. Un accessoire de coupe avec des cônes de valve usés, une poignée avec des filetages endommagés ou une pointe mal positionnée faussent tous les pressions au niveau de la flamme. S'en tenir à la série de pointes d'un fabricant et faire correspondre l'accessoire de coupe à la poignée réduit le nombre de variables.
Une tenue complète comme le Ensemble de chalumeaux coupants robustes A217K comprend l'accessoire de coupe, l'équipement à oxygène et les embouts compatibles dans un seul emballage, de sorte que les pressions du tableau peuvent être reproduites sans mélanger des pièces provenant de différentes sources.
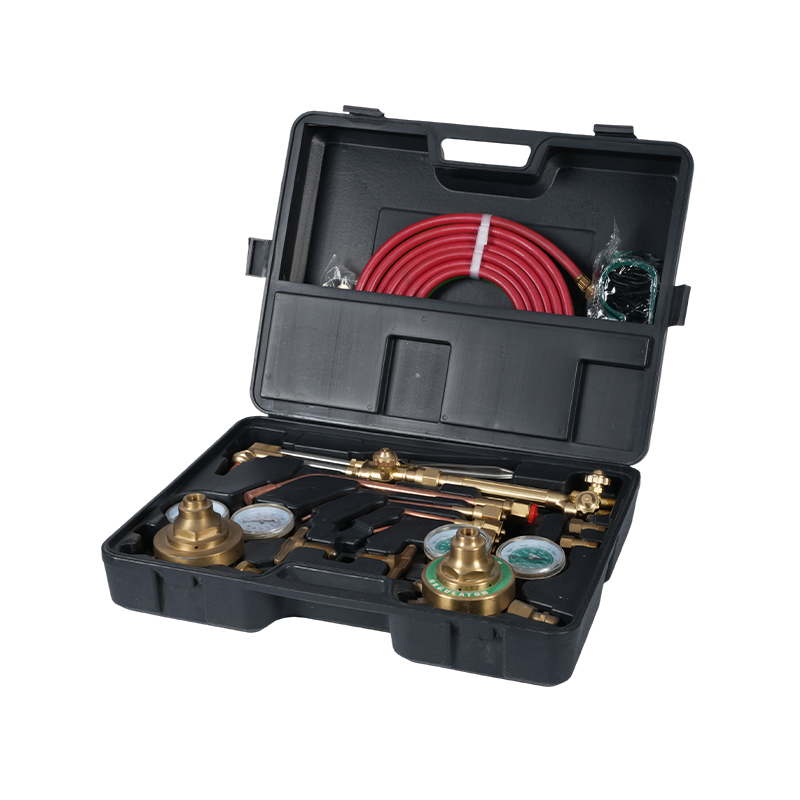 A217K ensemble de chalumeau de coupe robuste accessoire de coupe au Propane oxygène acétylène T WELDMAN est le meilleur ensemble de torche de coupe robuste A217K de Chine, accessoire de coupe au propane, fournisseur et société de kit de torche à oxygène et acétylène, entier... Voir le produit →
Si votre atelier a besoin d'aide pour sélectionner une série de pointes ou un accessoire de coupe pour l'épaisseur de plaque que vous manipulez habituellement, contactez-nous avec votre modèle de torche et votre gamme de matériaux, et nous vous indiquerons les bons composants.