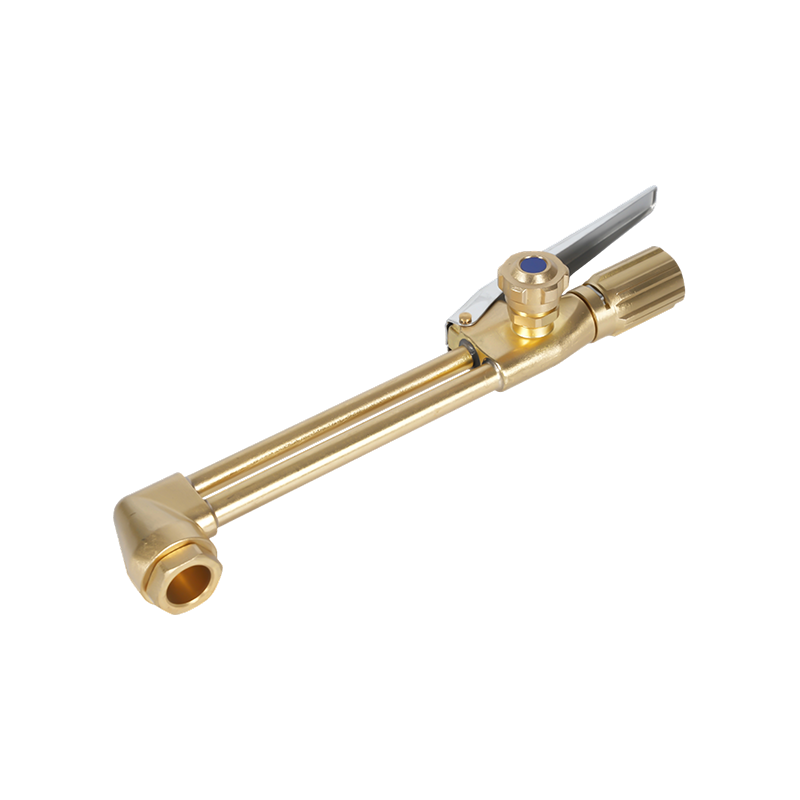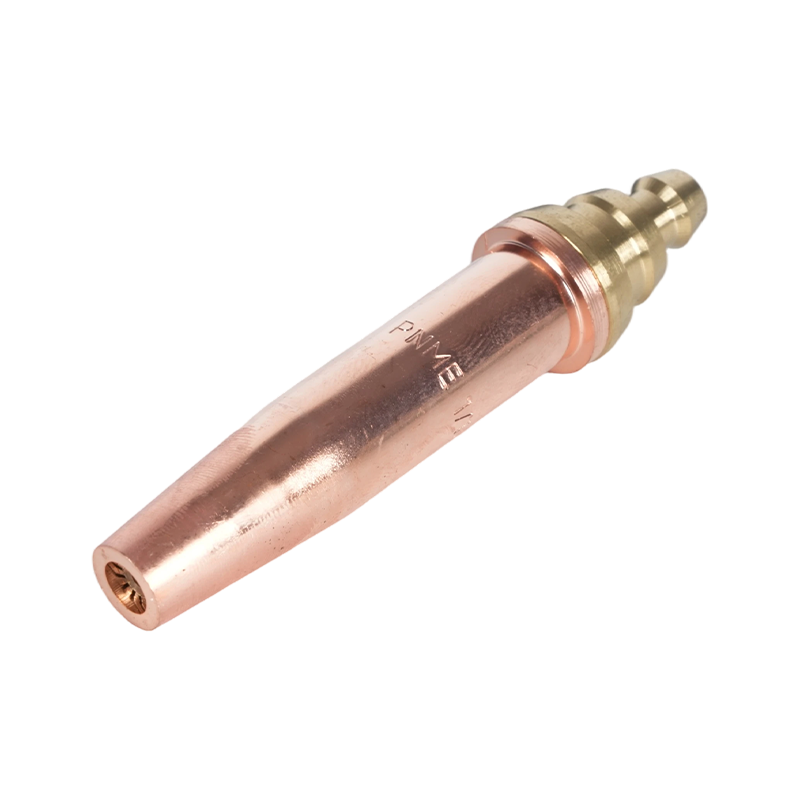
La pointe coupante est le composant le plus important de tout système oxy-combustible. Les régulateurs contrôlent la pression, les tuyaux fournissent du gaz et le corps de la torche fournit la poignée, mais la pointe détermine si la coupe est nette ou irrégulière, rapide ou lente, sûre ou sujette à un retour de flamme. Choisir correctement la buse et l'utiliser correctement permet de séparer une coupe cohérente et productive du gaspillage de gaz et des retouches. Ce guide couvre tout, des principes de conception des pointes aux techniques pratiques sur le terrain et au diagnostic des défauts.
Que font réellement les conseils pour couper l’oxy-carburant
Une pointe d’oxycoupage a deux fonctions distinctes qui se produisent simultanément. L’anneau extérieur composé de petits trous – les orifices de préchauffage – délivre un mélange de gaz combustible et d’oxygène pour produire une flamme de préchauffage. Cette flamme chauffe le métal de base jusqu'à sa température d'inflammation : environ 1 600 à 1 800 °F (870 à 980 °C) pour l'acier doux. L'alésage central a un tout autre rôle : il délivre un jet haute pression de oxygène de coupe pur qui oxyde chimiquement l'acier préchauffé et expulse l'oxyde de fer fondu (scories) résultant hors de la saignée.
Cette distinction est importante en pratique. La flamme de préchauffage ne coupe pas : elle conditionne le métal. Le flux d'oxygène de coupe effectue la séparation réelle par une réaction chimique et non par une fusion thermique brute. Tout facteur qui dégrade le flux d'oxygène de coupe (basse pression, alésage contaminé, distance de sécurité incorrecte) affecte directement la qualité de coupe, quelle que soit l'apparence de la flamme de préchauffage.
Les pointes sont fabriquées en une seule pièce (cuivre massif) ou en deux pièces (intérieur en laiton et extérieur en cuivre). Les pointes en deux parties sont plus courantes dans les environnements de production car la pièce intérieure peut être remplacée indépendamment lorsque les orifices de préchauffage s'usent, sans jeter le corps extérieur. Les pointes monobloc sont plus simples et souvent préférées pour la coupe manuelle où la fréquence de remplacement est plus faible.
Choisir la bonne pointe : taille, type d'alésage et gaz combustible
Trois variables régissent la sélection de la buse : l'épaisseur du matériau, la conception de l'alésage d'oxygène de coupe et le gaz combustible utilisé. La sélection uniquement basée sur l'épaisseur, sans tenir compte du type d'alésage et de la compatibilité avec le carburant, est la source la plus courante de mauvaise qualité de coupe sur le terrain.
Taille de la pointe et épaisseur du matériau
La taille de la pointe détermine le diamètre de l'alésage central de l'oxygène de coupe et la taille des orifices de préchauffage. La taille correcte de la pointe est toujours adaptée à l'épaisseur du matériau , et non à un réglage de pression ou à une vitesse de coupe préféré. L’utilisation d’une pointe surdimensionnée sur une plaque mince provoque un apport de chaleur excessif, une déformation et des saignées larges et irrégulières. L’utilisation d’une pointe sous-dimensionnée sur une plaque épaisse produit une oxydation incomplète, une forte adhérence des scories et une incapacité à terminer la coupe en profondeur.
| Épaisseur du matériau | Taille de pointe typique | Pression d'oxygène (PSI) | Vitesse de coupe (IPM) |
|---|---|---|---|
| 1/8 po (3 mm) | 000 / 0 | 20-25 | 20-26 |
| 1/4 po (6 mm) | 0 / 1 | 25-35 | 16-22 |
| 1/2 po (13 mm) | 1 / 2 | 35-45 | 12-18 |
| 1 po (25 mm) | 2 / 3 | 40-55 | 10-14 |
| 2 po (50 mm) | 3 / 4 | 45-65 | 7-10 |
| 4 po (100 mm) | 4/5 | 55-80 | 4 à 7 |
Alésage cylindrique ou alésage divergent
Les alésages d'oxygène de coupe sont disponibles en deux géométries internes, chacune optimisée pour une plage d'épaisseur différente. Pointes à alésage cylindrique maintenir un diamètre constant sur toute la longueur de l'alésage et fonctionner mieux à environ 40 PSI. Ils constituent le choix standard pour la découpe manuelle et la découpe mécanique de matériaux jusqu'à 3/8 pouces (10 mm) d'épaisseur. Pointes à alésage divergent s'évasent vers la sortie, permettant au flux d'oxygène de coupe de se développer jusqu'à une vitesse supersonique. Ils fonctionnent à des pressions plus élevées – généralement de 75 à 100 PSI – et offrent des vitesses de coupe plus rapides avec une consommation d’oxygène inférieure par pied de coupe sur une plaque d’une épaisseur supérieure à 3/8 de pouce. Pour la plupart des machines CNC à oxycoupage de tôles lourdes, les pointes à alésage divergent sont le bon choix. Pour une comparaison détaillée de la façon dont la sélection du gaz combustible interagit avec la conception de l'alésage de la pointe et la température de la flamme, consultez notre comparaison des températures du chalumeau et des gaz combustibles .
Compatibilité gaz combustible
Les pointes de coupe ne sont pas interchangeables entre les gaz combustibles. Les pointes en acétylène ont un modèle et une taille d'orifice de préchauffage spécifiques qui conviennent à la chaleur concentrée du cône interne de l'acétylène et à son rapport stœchiométrique oxygène/carburant d'environ 1:1. Les pointes de propane et de propylène ont des orifices de préchauffage plus nombreux et plus grands pour compenser les températures plus basses du cône interne de ces gaz et leur demande plus élevée en oxygène — le propane nécessite environ 4,5 parties d'oxygène par partie de carburant. L'utilisation d'une pointe d'acétylène avec du propane prive la flamme de préchauffage et produit un chauffage incomplet ; l'utilisation d'une pointe de propane avec de l'acétylène crée une flamme de préchauffage excessivement grande et incontrôlée. Vérifiez toujours que la pointe est adaptée au gaz combustible spécifique utilisé.
Préparation pour une coupe nette
Même une pointe correctement dimensionnée produit de mauvais résultats si la pression, la flamme et l'espacement ne sont pas correctement réglés avant le début de la coupe.
Réglez la pression à la pointe, pas au régulateur. Les tuyaux longs et les diamètres étroits créent une chute de pression mesurable entre la sortie du régulateur et la torche. Pour les courses dépassant 25 pieds, fixez des jauges de test à l'entrée de la torche pour mesurer la pression de refoulement réelle, puis ajustez le régulateur vers le haut jusqu'à ce que les jauges côté torche lisent les valeurs spécifiées dans le tableau des pointes. La coupe à long terme uniquement à partir de la pression du régulateur est une cause fréquente de coupes lentes et de scories abondantes. Pour une description complète de la sélection des gaz et de la gestion sûre de la pression, reportez-vous à notre Guide de sécurité et de sélection des gaz pour l'oxy-combustible .
Allumez une flamme neutre avant de couper. Allumez la torche avec du carburant uniquement, puis introduisez de l'oxygène de préchauffage jusqu'à ce que le cône intérieur se transforme en un point bleu vif bien défini entouré d'une enveloppe extérieure transparente. Il s’agit de la flamme neutre – le bon point de départ pour pratiquement toutes les coupes d’acier. Une flamme oxydante (cône plus court et plus pointu avec une teinte violacée) oxyde prématurément la surface métallique et produit une zone affectée par la chaleur qui résiste à une coupe nette. Une flamme de cémentation (cône doux et plumeux avec une enveloppe secondaire orange) dépose du carbone sur la surface métallique et dégrade également la qualité de coupe.
Maintenez une distance de sécurité constante. Pour la plupart des pointes de coupe manuelles, l'espacement correct est de 1/8 à 1/4 de pouce (3 à 6 mm) entre la face de la pointe et la surface de la pièce. Trop près et la pointe surchauffe, les orifices de préchauffage se bouchent avec des éclaboussures et le risque de retour de flamme augmente. Trop loin, le flux d'oxygène de coupe perd sa cohérence avant d'atteindre le métal, produisant une saignée large et arrondie et de lourdes scories.
Confirmez que le métal a atteint la température d'inflammation avant d'ouvrir l'oxygène de coupe. L'indicateur visuel correct est une lueur rouge cerise brillante à blanc orange au point de perçage. Un test sur le terrain utile : appuyez légèrement sur le levier d'oxygène de coupe : si le métal commence immédiatement à produire des étincelles et à s'oxyder, il est prêt. S'il refroidit et s'assombrit simplement, continuez le préchauffage.
8 conseils pratiques pour de meilleures coupes
Les techniques suivantes traitent les sources les plus courantes de résultats incohérents dans les opérations d'oxycoupage manuelles et mécaniques.
- Utilisez le tableau des conseils pour votre marque spécifique. Les débits et les dimensions des orifices varient d'un fabricant à l'autre, même pour la même taille nominale de buse. Un tableau de conseils d’une marque ne doit jamais être appliqué aux conseils d’une autre marque.
- Préparez votre main coupante. Pour la coupe manuelle, soutenez la main de la torche avec la main libre posée sur la pièce ou sur une surface de référence stable. Une oscillation de la torche, même de 1/16 de pouce, produit une ondulation visible dans le bord coupé.
- Percez avec une inclinaison, puis allez perpendiculairement. Lorsque vous percez la plaque médiane plutôt que de commencer par un bord, inclinez la torche de 15 à 20 degrés par rapport à la direction de déplacement lorsque vous ouvrez l'oxygène de coupe. Cela éloigne l'éjection initiale des scories de la face de la pointe. Une fois le perçage terminé, ramenez la torche perpendiculairement et commencez la coupe.
- Rouler sur les bords, étaler à la fin. Lorsque vous commencez par le bord d'une plaque épaisse, faites rouler la torche d'une position inclinée vers une position perpendiculaire lorsque vous entrez dans la coupe. À la fin de la coupe, faites rouler la torche vers l’extérieur pour vous assurer que le bas de la saignée se coupe proprement – sans cela, le dernier pouce d’une coupe épaisse reste souvent partiellement connecté.
- Faites correspondre la vitesse de déplacement aux étincelles. À la vitesse de déplacement correcte, le flux d'oxygène de coupe sort du bas de la pièce avec un léger angle de fuite (5 à 10 degrés derrière la direction de la torche). Si le flux sort verticalement, la vitesse de déplacement est trop lente. S'il sort avec une inclinaison prononcée vers l'avant, la vitesse est trop rapide et la coupe n'est pas complètement pénétrante.
- Gardez la pointe propre pendant le fonctionnement. L'accumulation de projections sur la face de la pointe lors de coupes longues dégrade progressivement la forme de la flamme de préchauffage et peut faire dévier le flux d'oxygène de coupe. Une brève pause pour nettoyer avec un fichier de nettoyage de pointes restaure les performances sans arrêt complet.
- Fermez le carburant avant l'oxygène à l'arrêt. Lors de l'arrêt de la torche, fermez d'abord le robinet de carburant, puis l'oxygène de coupe, puis l'oxygène de préchauffage. Cette séquence évite une condition riche en carburant à la pointe pendant l'arrêt, qui est la principale cause des dépôts de suie internes et des retours de flamme lors de l'allumage suivant.
- Suivez toutes les précautions de sécurité sans exception. Les pare-flammes sur les deux tuyaux, les tests d'étanchéité avant chaque session et les EPI corrects ne sont pas négociables. Pour une liste de contrôle de sécurité complète spécifique aux pointes de chalumeau, consultez notre guide sur précautions de sécurité pour les pointes de chalumeau .
Diagnostiquer une mauvaise qualité de coupe
La plupart des défauts d'oxycoupage remontent à l'une des quatre causes principales : mauvaise taille de buse, pression incorrecte, vitesse de déplacement inappropriée ou buse contaminée ou usée. Le tableau ci-dessous couvre les symptômes les plus courants et leurs actions correctives.
| Symptôme | Cause la plus probable | Action Corrective |
|---|---|---|
| Scories lourdes / scories dures qui ne se détachent pas proprement | Vitesse de déplacement trop rapide ; pression d'oxygène trop basse ; pointe trop petite pour l'épaisseur | Vitesse de déplacement lente ; augmenter la pression d'oxygène jusqu'à atteindre les spécifications du tableau ; taille de la pointe de mise à niveau |
| Bord supérieur arrondi et large | Distance de sécurité trop grande ; vitesse de déplacement trop lente | Réduisez l'espacement à 1/8-1/4 po ; augmenter la vitesse de déplacement |
| Gougeage ou face coupée irrégulièrement | Orifices de la pointe bouchés ou endommagés ; instabilité de la flamme | Nettoyer ou remplacer la pointe ; vérifier les orifices pliés ou éclaboussés |
| La coupe ne parvient pas à pénétrer en profondeur (surtout les plaques épaisses) | Pression d'oxygène trop faible au niveau de la torche (chute de pression) ; alésage de la pointe trop petit | Mesurer la pression au chalumeau avec des jauges de test ; compenser au régulateur ; vérifier la taille de la pointe |
| Temps de préchauffage excessif avant que la coupe puisse commencer | Mauvais type de buse pour le gaz combustible (trop peu/petits orifices de préchauffage pour le propane/propylène) | Passez à une buse classée propane ou propylène avec des orifices de préchauffage plus grands |
| Ligne de coupe ondulée ou dérivante | Instabilité de la main de la torche ; vitesse de déplacement inégale | Utilisez un rail de guidage ou une pince à règle droite ; main coupante sur la pièce à usiner |
| Retour de flamme ou éclatement persistant | Surchauffe de la pointe ; l'écart est trop petit ; pointe face contaminée | Augmenter l'impasse ; laisser la pointe refroidir ; visage de pointe propre; vérifier le blocage des éclaboussures |
Conseil d'entretien et quand remplacer
Les pointes de coupe s'usent de manière prévisible et la plupart des pertes de performances liées à l'usure sont récupérables avec un simple entretien. Les orifices de préchauffage sont le premier point de dégradation : les projections de la zone de coupe s'accumulent sur la face de la pointe, obstruant partiellement les orifices et déformant la forme de la flamme de préchauffage. Un ensemble de limes nettoyantes pour embouts, dimensionnées pour correspondre aux diamètres d'orifice de vos embouts, élimine cette accumulation en quelques secondes. Nettoyez toujours le long de l’axe de l’orifice, et non transversalement, pour éviter d’agrandir ou de remodeler le trou.
L’alésage central d’oxygène de coupe est plus durable mais n’est pas à l’abri des dommages. Les signes d'usure de l'alésage comprennent une forme de cloche visible à la sortie de l'alésage, des piqûres sur les parois de l'alésage visibles sous grossissement et un flux d'oxygène coupant qui s'éventre plutôt que de maintenir un jet serré et cohérent. Un alésage de coupe usé ne peut pas être restauré par nettoyage – la pointe doit être remplacée.
Remplacez immédiatement l'embout si l'une des conditions suivantes est présente : fissures ou fissures dans le corps de la pointe ; les orifices qui ne peuvent pas être arrondis avec un nettoyant pour embouts ; une sortie d'alésage visiblement déformée ; ou des retours de flammes répétés même après le nettoyage et le rétablissement de l'espacement correct. Utiliser une pointe endommagée constitue un risque pour la sécurité, et pas seulement un problème de qualité. Pour les pointes en deux pièces, inspectez les composants internes et externes séparément : souvent, une seule pièce doit être remplacée, ce qui réduit le coût de maintenance.
Conservez les pointes dans un support ou un étui dédié pour protéger les orifices et la sortie du trou contre les dommages physiques. Même des bosses ou des bosses mineures sur la face de la pointe résultant d'une chute sur un sol dur peuvent déformer suffisamment les orifices de préchauffage pour nécessiter un remplacement prématuré.