Comment fonctionnent les embouts de chalumeau coupant à l'acétylène
La pointe d'un chalumeau à acétylène est le composant terminal d'un système de coupage oxy-combustible, le point auquel la chimie des gaz, l'ingénierie de la pression et la réaction métallurgique convergent pour produire une coupe. Comprendre le fonctionnement mécanique d'une pointe de coupe est la base pour sélectionner la bonne pointe, régler les pressions correctes et diagnostiquer les problèmes lorsque la qualité de coupe se détériore.
Le processus de découpe se déroule en deux étapes distinctes, toutes deux contrôlées par la géométrie de la pointe. Premièrement, le préchauffer les flammes — fourni par un anneau d'orifices plus petits entourant l'alésage central — élève le métal de base à sa température d'allumage d'environ 1 800 °F (982 °C). L'acétylène est le combustible préféré pour cette étape car sa combustion avec l'oxygène produit une température de flamme d'environ 5 720 °F (3 160 °C), la majorité de sa chaleur étant concentrée dans le cône de flamme interne. Cette concentration dans le cône interne permet un préchauffage rapide et précis avec une zone affectée thermiquement minimale sur le métal environnant, un avantage que les carburants alternatifs tels que le propane et le propylène ne peuvent pas reproduire entièrement.
Une fois que l’acier atteint la température d’allumage et devient rouge cerise, l’opérateur ouvre le levier d’oxygène de coupe. Un flux d'oxygène pur à haute pression (pureté de 99,5 % ou plus) est libéré par l'alésage central de la pointe. Ce jet d'oxygène ne fait pas fondre l'acier : il provoque une réaction d'oxydation exothermique qui brûle directement le fer, le transformant en scories d'oxyde de fer qui sont simultanément expulsées de la saignée par la vitesse du flux de gaz. Le résultat est une coupe thermochimique plutôt qu'une fusion thermique, c'est pourquoi l'oxyacétylène peut couper des plaques d'acier de plusieurs pouces d'épaisseur qu'aucun procédé plasma ou laser ne peut égaler économiquement à grande échelle.
Deux contraintes critiques spécifiques à l’acétylène régissent la manière dont les pointes coupantes doivent être utilisées : La pression de service de l'acétylène ne doit jamais dépasser 15 PSI (1 bar) , car le gaz devient chimiquement instable et sensible aux chocs au-dessus de ce seuil. De plus, l'acétylène ne doit pas être retiré d'une bouteille à un rythme dépassant un septième de la capacité totale de la bouteille par heure. Un retrait plus rapide entraîne l'acétone liquide dans les tuyaux et la torche, endommageant l'équipement et créant un comportement de flamme dangereux.
Conseils de coupe en une seule pièce ou en deux pièces
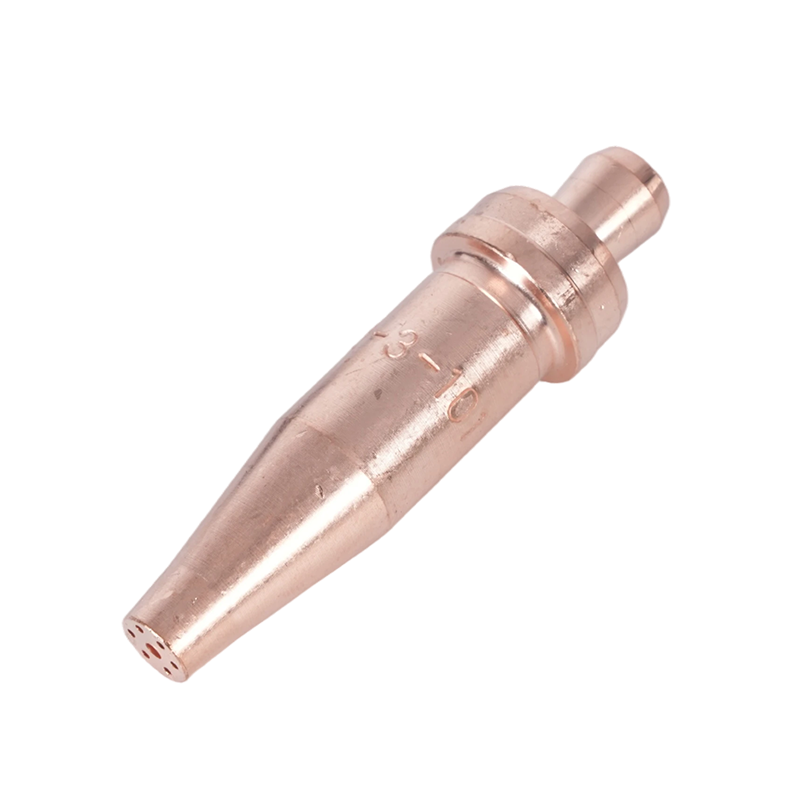
Les pointes de chalumeau coupant en acétylène sont fabriquées dans deux formats structurels, et la distinction entre eux n'est pas seulement esthétique : elle détermine la compatibilité des gaz, la géométrie de la flamme, les performances thermiques et le type de travail de coupe pour lequel chaque pointe est conçue.
Embouts de coupe en une seule pièce en acétylène
Les pointes monobloc sont usinées à partir d'une billette d'alliage de cuivre solide, le plus souvent du cuivre tellure, choisi pour sa combinaison de conductivité thermique élevée, d'usinabilité et de résistance à la chaleur extrême générée au niveau de la face de la pointe. La pointe est produite par perçage et sertissage de précision sur des fils calibrés pour créer des orifices de préchauffage exacts et un alésage central d'oxygène de coupe d'un diamètre contrôlé avec précision. Le résultat est un seul composant intégré sans joints entre les passages de gaz. Les embouts d'une seule pièce sont conçu exclusivement pour l'acétylène et constituent le format standard pour la découpe manuelle dans les secteurs de la fabrication, de la construction, de l'automobile et de la charpente métallique. Ils comportent généralement quatre ou six trous de préchauffage disposés de manière concentrique autour de l'alésage central.

Conseils de coupe en deux pièces
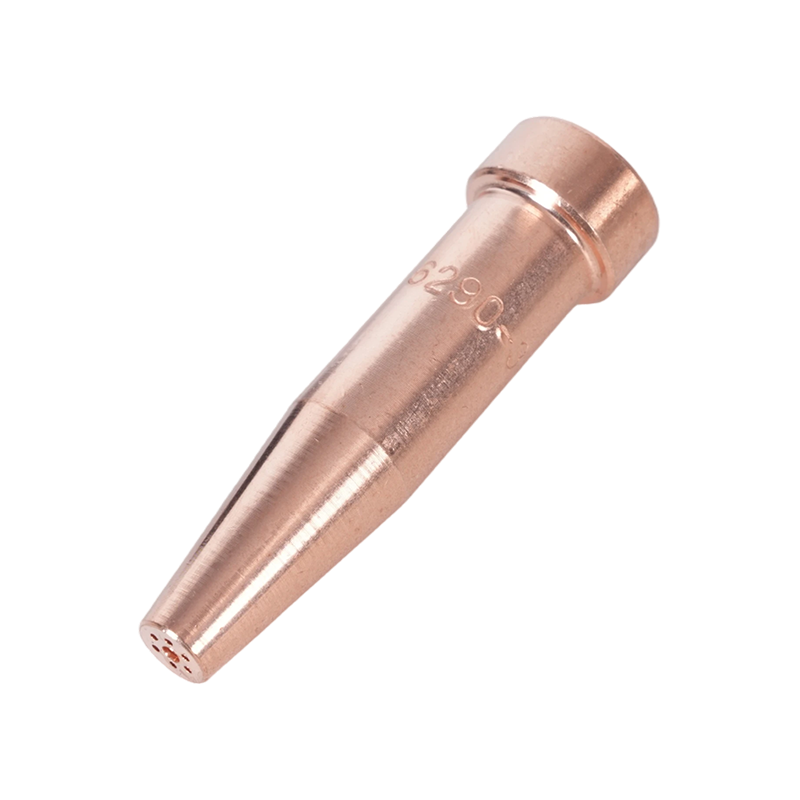
Les pointes en deux parties sont constituées d'une coque extérieure en cuivre et d'un élément intérieur en laiton. Cette construction crée des rainures de flamme de préchauffage entre les deux composants plutôt que des passages percés à travers une seule pièce. Les embouts en deux parties sont conçus pour être utilisés avec des gaz combustibles alternatifs (propylène, propane, gaz naturel et MAPP) où le temps de préchauffage plus long et la géométrie différente de la flamme de ces gaz nécessitent un schéma de préchauffage plus large et plus réparti. Les embouts en deux parties sont non interchangeable avec les configurations à acétylène : les caractéristiques de la flamme et les exigences en matière de pression du gaz diffèrent fondamentalement, et l'utilisation d'un mauvais type de buse compromet à la fois la qualité et la sécurité de la coupe.
| Caractéristique | Embout monobloc | Astuce en deux parties |
|---|---|---|
| Matériau de construction | Alliage de cuivre massif (cuivre tellure) | Coque extérieure en cuivre, élément intérieur en laiton |
| Gaz combustible compatible | Acétylène uniquement | Propane, propylène, MAPP, gaz naturel |
| Conception de l'orifice de préchauffage | Trous percés (4 ou 6) | Rainures entre la coque et l'élément intérieur |
| Concentration de flamme | Élevé – mise au point du cône intérieur | Modèle de préchauffage distribué plus large |
| Application typique | Découpe à la main, travail de précision, plaque fine-moyenne | Découpe de production, tôles fortes, chauffage |
Numérotation des embouts et dimensionnement des orifices expliqués
L’une des sources de confusion les plus persistantes dans la sélection des pointes coupantes est le système de numérotation. Contrairement aux fixations ou aux forets, les numéros de pointes de chalumeau ne suivent pas une norme universelle : différents fabricants attribuent des numéros différents aux pointes avec des diamètres d'orifice identiques . Une pointe de taille n°2 d'un fabricant peut avoir le même alésage d'oxygène de coupe qu'une pointe de taille n°3 d'un autre. Cette incohérence n’est pas un défaut ; il reflète les conventions historiques spécifiques à la marque qui ont été établies indépendamment dans l'ensemble de l'industrie.
L'approche techniquement correcte pour la sélection des pourboires consiste à spécifier par diamètre de l'orifice d'oxygène de coupe , exprimé par la taille de l'index du foret, plutôt que par le seul numéro de pointe. L'alésage central, le trou unique à travers lequel l'oxygène de coupe à haute pression est délivré, est la dimension qui détermine le volume d'oxygène atteignant la coupe et donc l'épaisseur maximale d'acier que la pointe peut couper proprement. Les diamètres des orifices de préchauffage sont des spécifications secondaires qui affectent la vitesse de préchauffage et sont conçus par le fabricant pour correspondre à l'alésage central.
Le nombre de pointes augmente généralement avec la taille de l'orifice : les nombres plus petits (000, 00, 0, 1) correspondent à des orifices plus petits adaptés aux matériaux fins, tandis que les nombres plus grands (4, 5, 6 et plus) correspondent à des orifices plus grands pour la découpe de tôles épaisses. Notre gamme de conseils au chalumeau est produit selon des tolérances d'orifice embouties avec précision, avec des tailles d'index de foret publiées pour chaque modèle afin de permettre une vérification dimensionnelle directe indépendante de la convention de numérotation utilisée sur votre équipement existant.
Tableau de sélection des pointes de coupe en acétylène
Le tableau suivant fournit la sélection de pointe standard et les paramètres de pression pour la coupe à l'acétylène sur de l'acier doux en bon état. Toutes les pressions sont mesurées au régulateur avec un tuyau de 25 pieds. Pour les tuyaux nettement plus courts ou plus longs que 25 pieds, ajustez la pression de travail en conséquence pour maintenir une pression de sortie de pointe correcte.
| Épaisseur du métal | Taille de pointe typique | Pression O₂ (PSI) | Pression C₂H₂ (PSI) | Trous de préchauffage |
|---|---|---|---|---|
| Jusqu'à 1/8" (3 mm) | #000 / #00 | 20-25 | 3 à 5 | 4 |
| 1/8"-1/4" (3-6 mm) | #0 / #1 | 25-35 | 3 à 5 | 4 à 6 |
| 1/4"-1/2" (6-13 mm) | #2 | 35-45 | 4 à 6 | 6 |
| 1/2"-1" (13-25 mm) | #3 | 40-55 | 4 à 7 | 6 |
| 1"-2" (25-51 mm) | #4 | 50-65 | 5 à 8 | 6 |
| 2"-4" (51-102 mm) | #5 / #6 | 55-80 | 6-12 | 6 |
| 4"-6" (102-152 mm) | #7 / #8 | 70-100 | 8-15 | 6 |
Deux règles opérationnelles s'appliquent sans exception à toutes les entrées de ce tableau. Tout d'abord, n'utilisez jamais une pointe dimensionnée pour un matériau plus épais que celui que vous coupez réellement - une pointe surdimensionnée fournit plus d'oxygène que la flamme de préchauffage ne peut en consommer correctement, provoquant une surchauffe, des dommages à la pointe, des pétarades et des coupes irrégulières. Deuxièmement, ne dépassez jamais la pression de service de l'acétylène de 15 PSI, quelle que soit la taille de la pointe ou l'épaisseur de la plaque ; Si une coupe spécifique nécessite plus de débit d'oxygène qu'un embout correctement dimensionné ne peut fournir à une pression d'acétylène sûre, la solution consiste à passer à une bouteille d'oxygène ou à un collecteur plus grand, et non à augmenter la pression d'acétylène.
Conseils de coupe à alésage droit ou à alésage divergent
Au-delà de la distinction en une seule pièce et en deux pièces, les pointes de coupe en acétylène se différencient encore par la géométrie de l'alésage central d'oxygène de coupe. Cette spécification est essentielle pour les opérateurs qui travaillent avec des équipements de coupe portatifs et montés sur machine.
Conseils à alésage droit
Un alésage droit maintient un diamètre cylindrique constant depuis le passage du gaz jusqu'à la sortie de la pointe. Les pointes à alésage droit fonctionnent à des pressions d'oxygène de coupe de 40 à 60 psi et constituent la conception standard pour les opérations de coupe manuelle. Le flux de gaz cylindrique qu'ils produisent est stable à des vitesses modérées, ce qui permet à l'opérateur de contrôler adéquatement la ligne de coupe, l'éjection des scories et la couverture de préchauffage pendant le mouvement manuel de la torche.
Conseils d'alésage divergents
Un alésage divergent, également appelé sortie évasée ou conique, s'élargit légèrement à la sortie de la pointe, permettant au flux d'oxygène de coupe de se dilater et d'accélérer à sa sortie. Cette géométrie est conçue pour les applications de découpe à la machine et fonctionne à Pression d'oxygène de coupe de 70 à 100 PSI . Le flux d'oxygène divergent à plus grande vitesse permet des vitesses de coupe environ 25 % plus rapides que celles des pointes à alésage droit de taille d'orifice équivalente, tout en maintenant une qualité de saignée acceptable sur les tôles d'acier doux aux épaisseurs où la coupe à la machine est économiquement justifiée. Les pointes à alésage divergent ne sont pas recommandées pour la coupe manuelle : les pressions plus élevées impliquées et le retour réduit de l'opérateur dû au flux accéléré rendent un contrôle manuel précis beaucoup plus difficile.
Astuce Entretien, Nettoyage et Sécurité
L'état d'une pointe de coupe détermine directement la qualité de coupe et la sécurité de fonctionnement. Une pointe avec des orifices de préchauffage partiellement obstrués, un alésage central déformé ou une face d'appui contaminée produira une flamme irrégulière, un flux d'oxygène de coupe instable et un risque élevé de retour de flamme ou de retour de flamme. L’entretien des pointes n’est pas facultatif : il s’agit d’une exigence opérationnelle de routine.
Procédure de nettoyage
Les orifices de la pointe accumulent les éclaboussures, les scories et les dépôts d'oxydation lors d'une utilisation normale. Ces dépôts restreignent le flux de gaz et déforment le motif des flammes. Le nettoyage doit être effectué avec nettoyants pour embouts spécialement conçus pour le diamètre de l'orifice utilisé —jamais avec des clous, des fils, des forets ou des outils improvisés. Les nettoyeurs de pointes sont des limes cylindriques dimensionnées pour correspondre aux diamètres d'orifice standard ; utilisés correctement, ils éliminent les dépôts sans agrandir ni déformer l'alésage. L'agrandissement d'un orifice de préchauffage ou de coupe, même de quelques millièmes de pouce, modifie suffisamment les caractéristiques du flux de gaz pour affecter l'équilibre de la flamme et la qualité de coupe, et un alésage déformé ne peut pas être corrigé : la pointe doit être remplacée. Nettoyez tous les orifices individuellement avec un léger coup de limage, puis soufflez à travers la pointe avec de l'air comprimé à basse pression pour éliminer tous les débris avant de les réinstaller.
Inspection du visage des sièges
La face d'appui de la pointe (la surface usinée qui s'accouple à la tête de la torche) doit être plate, lisse et exempte de bavures. Une face d'assise endommagée permet au gaz de contourner le joint entre la pointe et la torche, créant une fuite qui produit une flamme irrégulière et introduit un risque de retour de flamme. Inspectez la face du siège après chaque retrait de la pointe. Les légères marques de surface peuvent être polies avec du papier abrasif fin sur une surface plane ; toute pointe présentant des rainures profondes, des fissures ou une irrégularité de surface importante doit être remplacée immédiatement.
Prévention des retours de flamme et des retours de flamme
Un retour de flamme, où la flamme revient dans la pointe et se rallume au niveau de la face de la pointe, est le plus souvent provoqué par un fonctionnement à des pressions inférieures au minimum pour la taille de la pointe, par un maintien de la pointe trop près de la surface de travail ou par des orifices partiellement obstrués limitant le débit de gaz. En cas de retour de flamme, fermez d'abord la valve d'acétylène, puis la valve d'oxygène, laissez l'embout refroidir, inspectez et nettoyez les orifices et vérifiez les réglages de pression avant de rallumer. Un retour de flamme (lorsque la flamme se propage dans les tuyaux et les régulateurs) est un événement plus grave nécessitant l'installation de pare-flammes sur les conduites de carburant et d'oxygène au niveau du corps de la torche ou des sorties du régulateur. Les pare-flammes sont obligatoires pour les systèmes à acétylène dans la plupart des juridictions et sont fortement recommandés quelles que soient les exigences locales.
Choisir le bon conseil pour votre configuration
La sélection correcte d’une pointe de chalumeau coupant à l’acétylène nécessite de prendre quatre décisions séquentielles. Les appliquer dans l’ordre élimine la plupart des erreurs de sélection avant qu’elles ne surviennent.
- Étape 1 — Confirmez la compatibilité du gaz combustible. Vérifiez que votre configuration utilise de l'acétylène et non du propane, du propylène ou du MAPP. Seuls des embouts monobloc fabriqués spécifiquement pour l'acétylène doivent être utilisés sur les systèmes à acétylène. L'utilisation d'un embout pour combustible alternatif en deux parties sur un chalumeau à acétylène produit une géométrie de flamme incorrecte et un comportement imprévisible du gaz.
- Étape 2 — Déterminez l'épaisseur du métal à son maximum. Sélectionnez une pointe conçue pour couper la section la plus épaisse que vous rencontrerez dans le travail, et non l'épaisseur moyenne. Couper une section 10 % plus épaisse que la capacité nominale d'une pointe produit une coupe incomplète ou irrégulière ; utiliser une pointe sous-dimensionnée pour la section la plus épaisse et tenter de compenser avec une pression plus élevée risque de se retourner contre lui et d'endommager la pointe.
- Étape 3 — Choisissez le type d'alésage en fonction de l'application. Les opérations de coupe manuelle nécessitent des pointes à alésage droit avec une pression d'oxygène de coupe de 40 à 60 PSI. Les opérations de découpe à la machine ou automatisées bénéficient de pointes d'alésage divergentes à 70-100 PSI pour l'avantage de vitesse de 25 % qu'elles offrent sur les coupes droites dans les tôles.
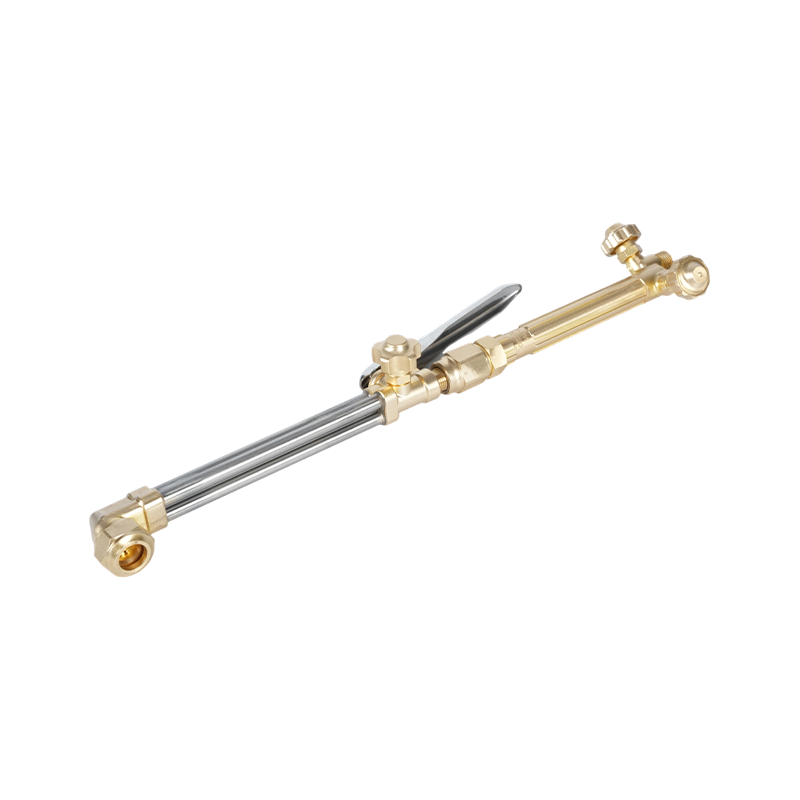
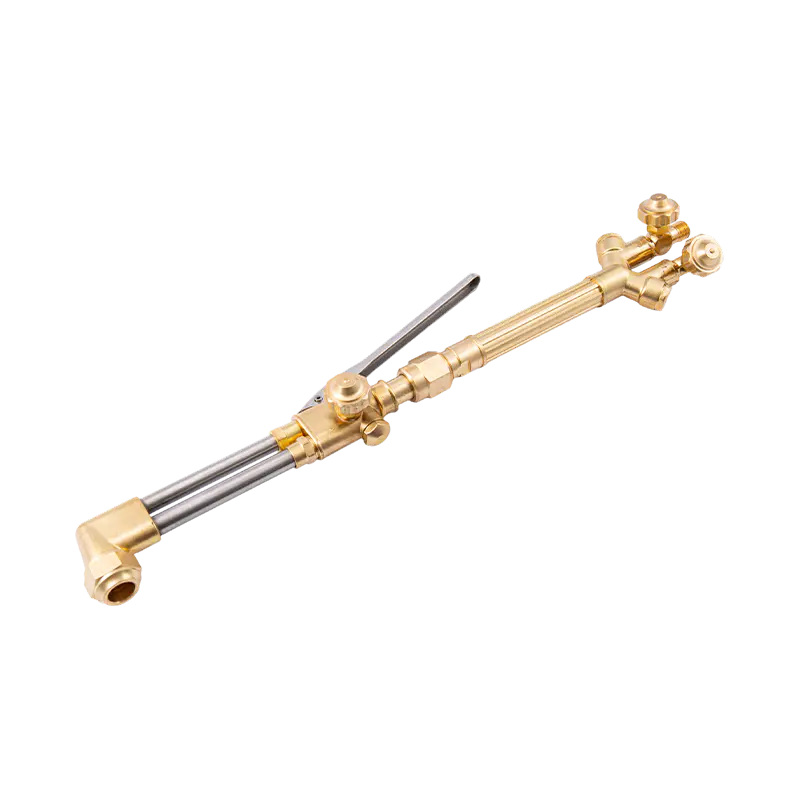
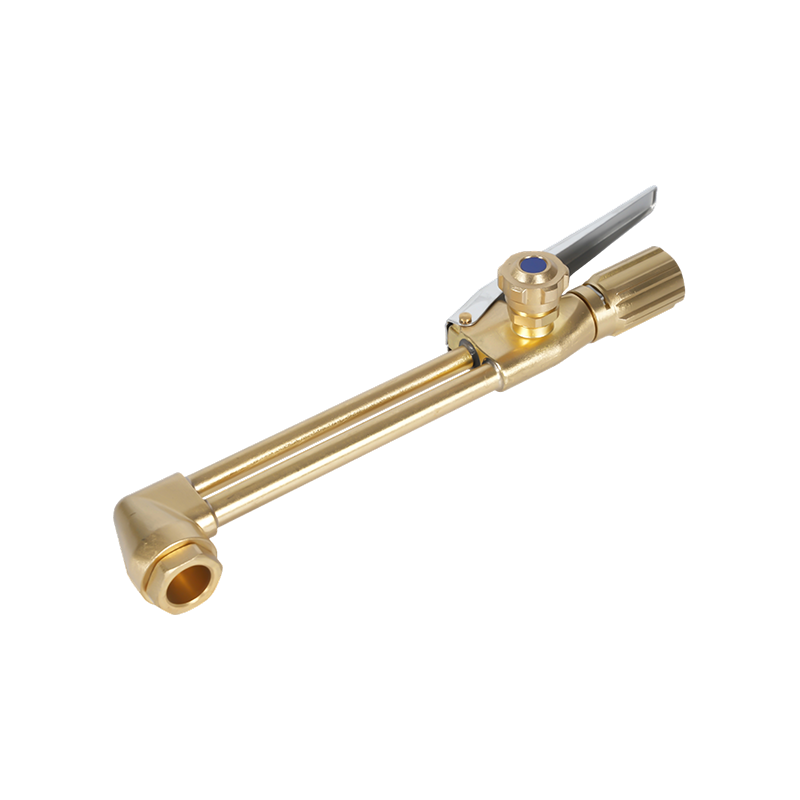
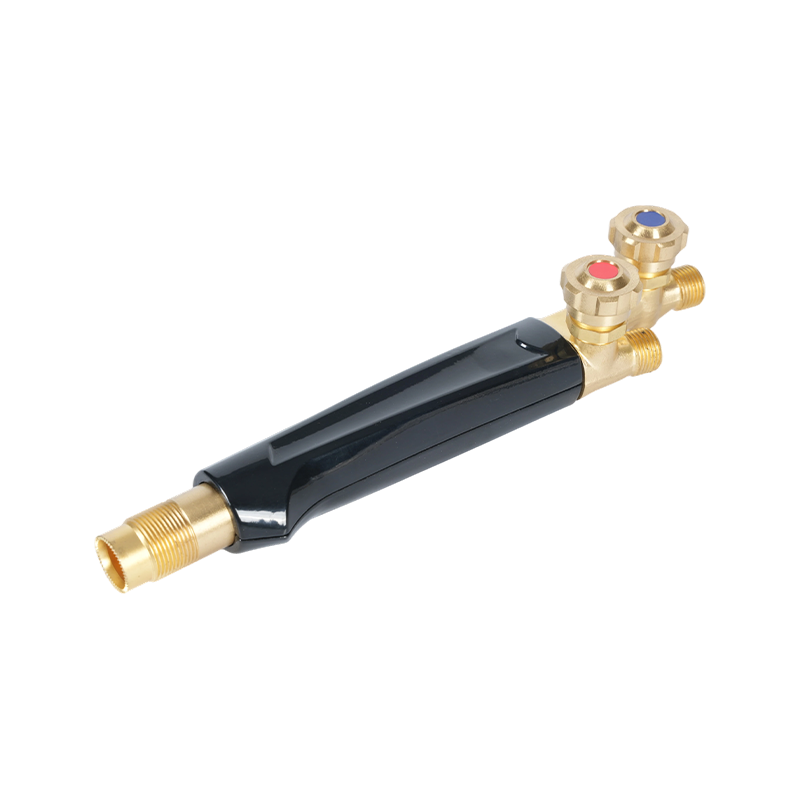
- Étape 4 — Vérifiez la compatibilité de la poignée et de la tête de la torche. Les pointes coupantes doivent reposer correctement contre la tête de torche sur laquelle elles sont montées. Le filetage de la pointe, la géométrie du siège et le filetage de la tête doivent tous correspondre. Notre poignées de chalumeau coupant sont fabriqués avec des spécifications standardisées de filetage de pointe et de siège ; leur association avec des pointes assorties du même système élimine les fuites et l'instabilité de la flamme résultant du mélange de composants incompatibles de différents fabricants.
Pour les opérateurs équipant une nouvelle station ou remplaçant l'ensemble d'une installation d'oxy-combustible, une approche système complète (poignée de torche, accessoire de coupe, régulateurs, tuyaux et embouts assortis achetés ensemble) élimine d'emblée l'incertitude de compatibilité. Notre kits de chalumeau coupant sont assemblés en tant que systèmes assortis avec une compatibilité de pointe documentée, des spécifications de pression et des composants classés en acétylène, fournissant un point de départ fiable pour les applications de coupe en atelier et sur le terrain.