Qu’est-ce que l’oxycoupage et pourquoi la sécurité passe avant tout
L'oxycoupage est un processus thermique qui combine un gaz combustible avec de l'oxygène pur pour produire une flamme à haute température capable de couper des métaux ferreux de plusieurs pouces d'épaisseur. Contrairement aux méthodes de découpe mécanique, l'oxy-combustible ne nécessite aucune électricité, fonctionne sur le terrain ou dans un atelier et reste l'un des moyens les plus rentables de couper des tôles d'acier lourdes, des sections structurelles et des tuyaux. C'est pourquoi il est la pierre angulaire des opérations de fabrication, de construction, de démolition et de récupération depuis plus d'un siècle.
Les mêmes caractéristiques qui rendent l’oxycoupage si puissant le rendent également véritablement dangereux s’il est mal manipulé. Le processus place des gaz inflammables sous pression, de l'oxygène pur, une flamme nue, des scories de métal fondu et un rayonnement infrarouge à proximité immédiate de l'opérateur. Comprendre le triangle de combustion – carburant, oxygène et allumage – et contrôler les trois est la base d’une pratique sûre de l’oxy-carburant. La combustion nécessite les trois éléments simultanément ; supprimer l’un d’entre eux arrête la réaction. Toutes les règles de sécurité en matière d’oxycoupage existent pour gérer un ou plusieurs côtés de ce triangle.
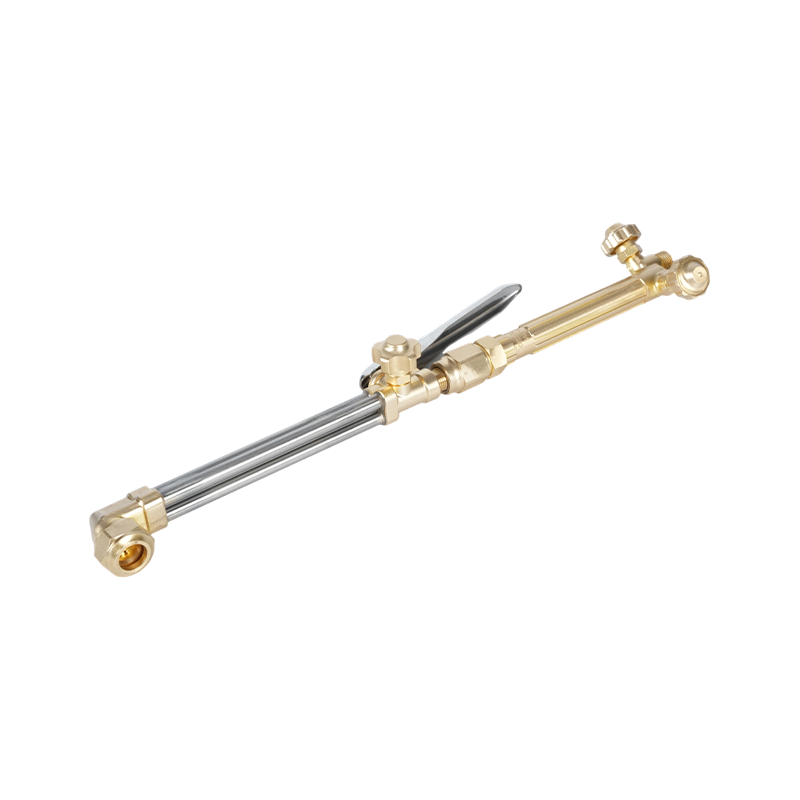
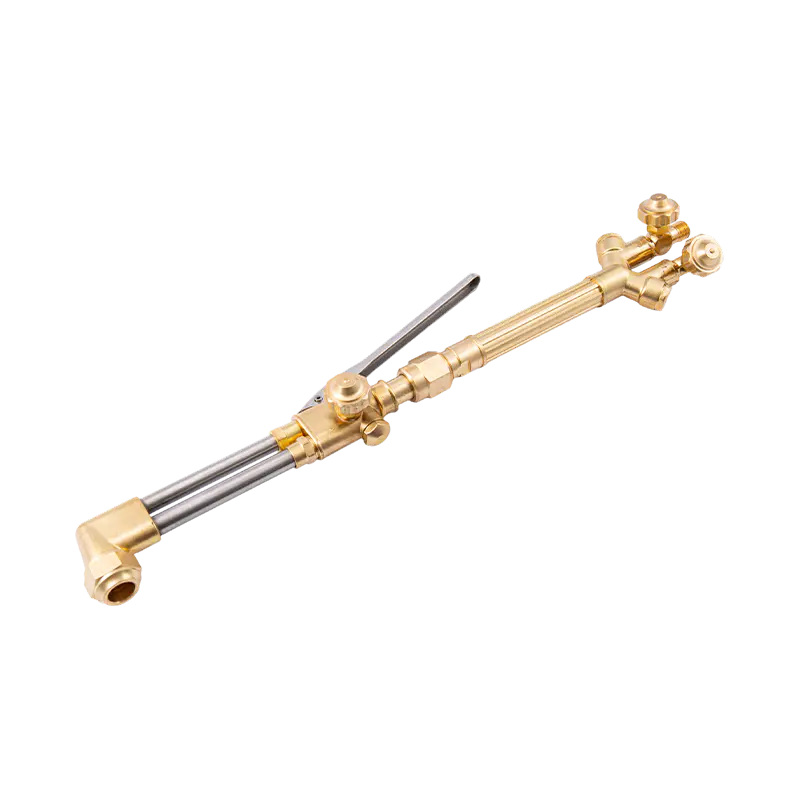
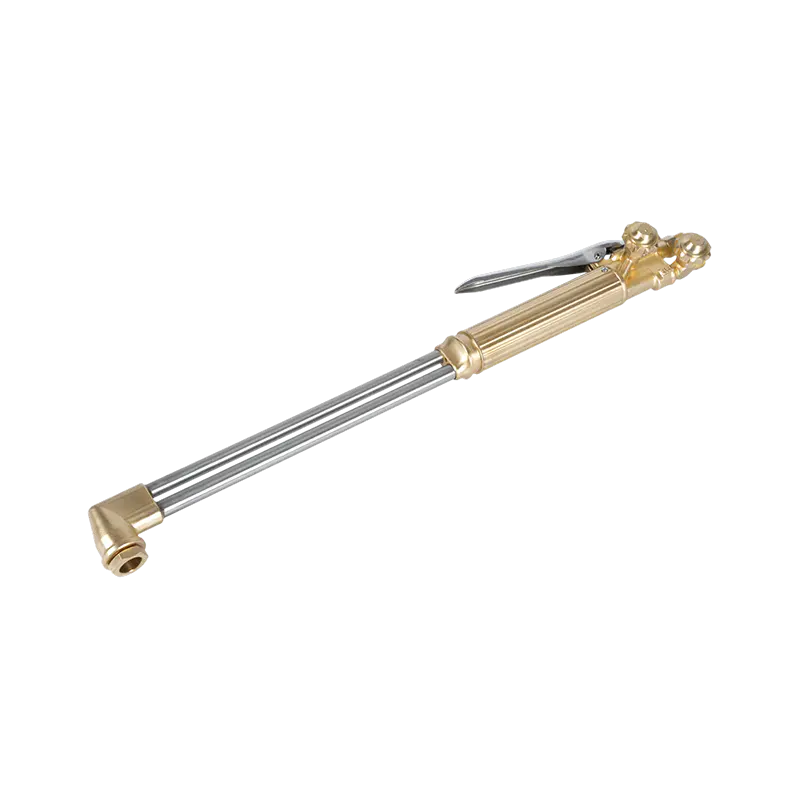
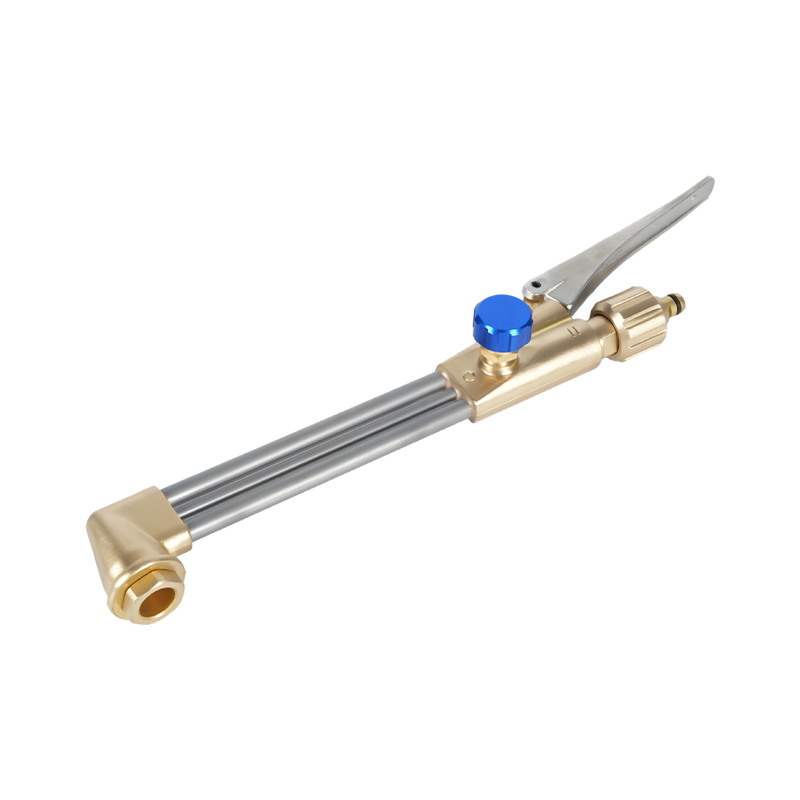
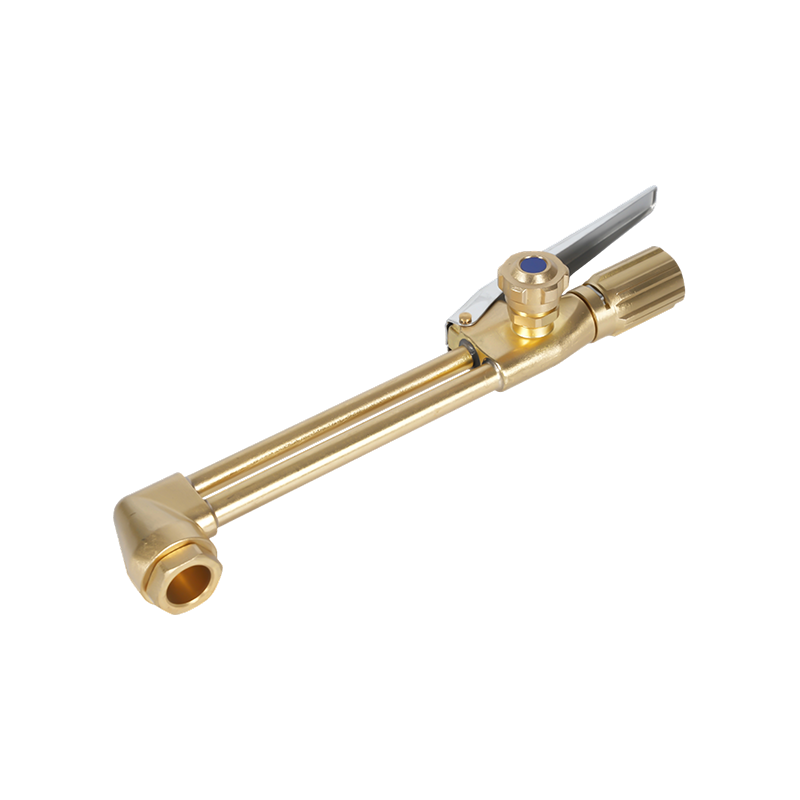
Ce guide couvre les gaz combustibles primaires utilisés dans chalumeaux coupants , leurs caractéristiques de flamme et leurs profils de danger, ainsi que les procédures de sécurité essentielles qui s'appliquent quel que soit le combustible utilisé.
Comprendre l'oxygène : l'agent oxydant, pas le carburant
Un point critique et souvent mal compris : l'oxygène n'est pas le combustible de l'oxycoupage, c'est l'agent oxydant. L'oxygène se combine chimiquement avec le gaz combustible pour libérer de la chaleur pendant la combustion, et un jet d'oxygène à haute pression distinct provenant de l'orifice central du chalumeau est ce qui provoque la combustion du métal et son expulsion de la saignée.
L'oxygène pur utilisé dans les applications de coupage est fourni avec une pureté de 99,5 % ou plus, bien au-dessus des 21 % présents dans l'air atmosphérique. À ces concentrations, des matériaux normalement ininflammables, notamment la graisse, l'huile, le caoutchouc et certains métaux, peuvent s'enflammer de manière explosive. Il s’agit du principe de sécurité le plus important régissant la manipulation des bouteilles d’oxygène et des détendeurs : l'huile et la graisse ne doivent jamais entrer en contact avec un équipement, une vanne ou un raccord à oxygène. Même une infime quantité de lubrifiant pétrolier sur une vanne de régulation d'oxygène peut provoquer un violent incendie ou une explosion lorsque la bouteille est ouverte.
Les bouteilles d'oxygène doivent être stockées verticalement, sécurisées contre le basculement et maintenues à au moins 20 pieds (6 mètres) des bouteilles de gaz combustible ou séparées par une barrière ignifuge d'au moins 5 pieds de hauteur. Ouvrir complètement les valves des bouteilles d’oxygène lors de leur utilisation ; une vanne d'oxygène partiellement ouverte crée une différence de pression au niveau du siège qui accélère l'usure et augmente le risque de fuite.
Gaz pour chalumeau : les quatre principales options de combustible
Quatre gaz constituent la grande majorité des choix de combustibles pour les chalumeaux oxycoupeurs : l'acétylène, le propane, le propylène et le gaz MAPP. Chacun a une composition chimique, une température de flamme, une distribution de puissance en BTU, une exigence de rapport oxygène/carburant distinctes et un profil de sécurité associé. La sélection du gaz combustible approprié pour l’application – et l’utilisation d’un équipement conçu pour ce gaz spécifique – est une condition préalable à la fois aux performances et à la sécurité.
Acétylène (C₂H₂) : flamme la plus chaude, risque le plus élevé
L'acétylène est le gaz combustible le plus largement utilisé pour l'oxycoupage et le seul gaz combustible adapté au soudage oxy-combustible. Il produit la flamme la plus chaude de tous les combustibles de coupe courants à environ 5 720 °F (3 160 °C) , avec la majorité de sa chaleur – environ 507 BTU – concentrée dans le cône de flamme interne. Cette concentration dans le cône interne est ce qui confère à l'acétylène sa vitesse de perçage rapide et sa zone affectée par la chaleur minimale sur les bords coupés, ce qui en fait le choix préféré pour la découpe de précision, le travail sur plaques fines à moyennes et toute application où la qualité de la soudure immédiatement adjacente à la coupe est importante.
Cependant, l’acétylène comporte plus de contraintes de sécurité que tout autre gaz combustible. Il est chimiquement instable à des pressions supérieures à 15 PSI (1 barre) ; à des pressions plus élevées, l’acétylène peut se décomposer de manière explosive sans la présence d’oxygène. Pour cette raison, les bouteilles d’acétylène ne sont pas creuses : elles sont remplies d’une masse poreuse saturée d’acétone liquide, qui dissout l’acétylène et le maintient stable. Si une bouteille est posée sur le côté ou retirée trop rapidement, de l'acétone liquide pénètre dans le tuyau et la torche, provoquant l'écoulement de la flamme du solvant brûlant de la pointe.
Le débit de soutirage sécuritaire d’une bouteille d’acétylène ne doit jamais dépasser un septième du volume total du cylindre par heure. Le dépassement de ce taux extrait l'acétone de la masse poreuse avec le gaz. L'acétylène est également très sujet au retour de flamme, une condition dans laquelle la flamme recule à travers la torche et le tuyau vers le cylindre. Des pare-flammes doivent toujours être installés sur les conduites de carburant et d'oxygène lorsque vous travaillez avec de l'acétylène. L'acétylène est plus léger que l'air ; en cas de fuite, il remonte et peut s'accumuler dans les combles. Son odeur distinctive, semblable à celle de l'ail, est détectable à des concentrations inférieures à 2 %, bien avant qu'elle n'atteigne sa limite inférieure d'explosivité de 2,5 %.
Propane (C₃H₈) : économique, à BTU élevé, à perçage plus lent
Le propane est le carburant alternatif le plus populaire pour l'oxycoupage, apprécié principalement pour son coût nettement inférieur, sa large disponibilité et son stockage plus simple que l'acétylène. Il produit une température de flamme d'environ 5 122 °F (2 828 °C) - environ 600°F plus frais que l'acétylène - mais avec un pouvoir calorifique total nettement plus élevé d'environ 2 600 BTU par pied cube. Il est important de noter que le propane fournit la majeure partie de sa chaleur dans cône de flamme extérieur plutôt que le cône intérieur. Cela inverse la géométrie de combustion de l'acétylène : le propane excelle dans le préchauffage de masses importantes et est très efficace pour les applications de chauffage et de pliage, mais nécessite des temps de préchauffage initiaux plus longs pour la coupe et entraîne des vitesses de perçage plus lentes jusqu'au début de la coupe.
Le propane nécessite un rapport carburant/oxygène d’environ 1:4 (une partie de propane pour quatre parties d’oxygène), contre 1:1 pour l’acétylène. Cette demande plus élevée en oxygène signifie que les installations de découpe au propane consomment de l'oxygène plus rapidement, ce que les opérateurs doivent prendre en compte dans la planification des bouteilles pour les travaux de découpe à grand volume. Le propane étant plus lourd que l’air, il coule jusqu’au niveau du sol en cas de fuite, créant ainsi un risque d’accumulation de gaz dans les zones basses, les siphons de sol et les sous-sols. Les zones de stockage doivent être ventilées au niveau du sol et maintenues à l'écart de sources d'inflammation. L'équipement au propane (régulateurs, tuyaux et embouts de chalumeau) doit être spécifiquement conçu pour le propane ; Les tuyaux et embouts d'acétylène ne sont pas interchangeables.
Propylène (C₃H₆) : le juste milieu
Le propylène occupe une position de performance entre l'acétylène et le propane. Sa température de flamme varie d'environ 4 800 °F à 5 300 °F , et il offre une valeur calorifique totale d’environ 2 400 BTU par pied cube. Comme le propane, le propylène délivre l'essentiel de sa chaleur dans le cône extérieur, mais avec une valeur BTU plus élevée dans le cône intérieur que le propane, ce qui lui confère un temps de perçage plus court et un profil de coupe qui ressemble plus à l'acétylène qu'au propane. Le propylène nécessite 3,5 parties d'oxygène par partie de carburant pour une combustion complète, ce qui est légèrement plus efficace que le rapport 4:1 du propane.
Les pointes de coupe en propylène sont conçues avec un évidement de 1/16" dans la face de la pointe pour tenir compte de son taux de combustion plus lent par rapport à l'acétylène (13,5 pieds par seconde contre 29 pieds par seconde pour l'acétylène). L'utilisation d'une pointe en acétylène avec du propylène entraînera une flamme instable et inefficace. Le propylène est généralement considéré comme un gaz brûlant plus propre que l'acétylène et produit moins de scories, réduisant ainsi le temps de nettoyage après coupe sur les travaux de coupe structurelle.
Gaz MAPP (méthylacétylène-propadiène) : applications spécialisées
Le gaz MAPP – techniquement MPS (méthylacétylène-propadiène stabilisé) suite à l'arrêt de la formulation originale de Dow Chemical – produit une température de flamme similaire à celle du propylène et un pouvoir calorifique total d'environ 2 400 BTU par pied cube, la majeure partie de la chaleur étant concentrée dans le cône secondaire. Il nécessite 2,5 parts d’oxygène par part de carburant. Le principal avantage du MAPP par rapport aux autres carburants alternatifs réside dans sa performance en applications de découpe immergées à haute pression , comme la démolition sous-marine, où sa stabilité sous pression lui confère un avantage significatif. Pour la découpe de surfaces standard, le MAPP n'offre aucun avantage significatif en termes de performances par rapport au propylène ou au propane et est généralement plus cher. Son utilisation est aujourd’hui largement limitée au chauffage de petites pièces, au brasage et aux travaux sous-marins spécialisés.
Comparaison des gaz combustibles en un coup d'œil
| Gaz | Température de la flamme (°F) | Total BTU/CF | Zone de chaleur maximale | Rapport O₂: Carburant | Meilleure utilisation |
|---|---|---|---|---|---|
| Acétylène | ~5 720 | 1 470 | Cône intérieur | 1:1 | Découpe, soudage, réparation de précision |
| Propane | ~5 122 | 2 600 | Cône extérieur | 4:1 | Chauffage, pliage, découpe de ferraille |
| Propylène | 4 800 à 5 300 | 2 400 | Cône extérieur | 3,5:1 | Coupe générale, finition plus propre |
| MAPP/MPS | ~5 300 | 2 400 | Cône extérieur | 2,5:1 | Découpe sous-marine, brasage |
Sécurité des bouteilles et des régulateurs : le fondement de la sécurité de l'oxy-carburant
La plupart des incidents liés à l'oxycombustible ne proviennent pas de la pointe de la torche, mais au niveau du cylindre et du régulateur, où une mauvaise manipulation du gaz sous pression crée les conditions propices aux fuites, aux incendies et aux pannes catastrophiques. Les pratiques suivantes ne sont pas négociables, quel que soit le gaz combustible utilisé.
Lisez toujours les étiquettes des cylindres. Les cylindres ne sont pas universellement codés par couleur : les fournisseurs peuvent peindre les cylindres de n’importe quelle couleur. Ne présumez jamais du contenu d’un cylindre uniquement en fonction de sa couleur. Chaque bouteille porte un numéro d'identification des Nations Unies : UN 1072 pour l'oxygène, UN 1001 pour l'acétylène, UN 1978 pour le propane et UN 1077 pour le propylène. Si une bouteille n’a pas d’étiquette lisible, ne l’utilisez pas.
Stockez les bouteilles séparément. Les bouteilles de gaz combustible et d'oxygène doivent être stockées à au moins 20 pieds l'une de l'autre ou séparées par un mur résistant au feu. Les deux doivent être stockés debout et fixés à une structure fixe pour éviter tout basculement. Les bouteilles d'acétylène doivent toujours rester verticales - si une bouteille a été sur le côté, placez-la debout et laissez-la reposer pendant au moins une heure avant utilisation pour permettre à l'acétone de saturer à nouveau la masse poreuse avant de retirer le gaz.
Inspectez les régulateurs avant chaque utilisation. Vérifiez les vannes, les sièges et les filetages des régulateurs pour déceler de l'huile, de la graisse, des débris et des dommages physiques. Tout composant contaminé doit être entretenu par un professionnel avant utilisation. Lorsque vous ouvrez le robinet de la bouteille d’oxygène, tenez-vous sur le côté – pas devant le régulateur – et ouvrez complètement le robinet. Pour l'acétylène, n'ouvrez pas le robinet de la bouteille de plus de trois quarts de tour, ce qui permet de fermer rapidement le robinet en cas d'urgence. Les robinets de carburant alternatifs peuvent être complètement ouverts.
Effectuez un test de fuite de pression avant chaque séance. Avec les régulateurs fixés, réglez l’oxygène à 10 PSI et fermez le robinet de la bouteille. Surveillez les deux jauges pendant deux à trois minutes ; toute chute de pression indique une fuite qui doit être localisée et réparée avant d'allumer la torche. Utilisez une solution d’eau savonneuse – jamais une flamme nue – pour localiser les fuites au niveau des raccords et des connexions. Répétez le test pour le côté gaz combustible.
Procédures de sécurité pour les tuyaux, les chalumeaux et les embouts
Les tuyaux d'oxy-carburant sont codés par couleur et par filetage pour éviter les connexions croisées dangereuses. Les tuyaux d'acétylène (et d'autres gaz combustibles) sont rouges et utilisent des filetages à gauche , identifiable par une rainure usinée sur l'écrou de raccord. Les tuyaux d'oxygène sont verts et utilisent des filetages à droite sans rainure. Cette protection technique signifie que les connexions correctes ne peuvent pas être effectuées à l'envers, mais uniquement si l'opérateur utilise les tuyaux corrects et non modifiés pour chaque gaz. Ne remplacez jamais les tuyaux d'acétylène par du propane ou d'autres carburants alternatifs ; le propane dégrade chimiquement la doublure intérieure des tuyaux à acétylène, la faisant s'écailler et potentiellement bloquer la pointe de la torche ou le régulateur.
Avant d'allumer une torche, purgez les deux tuyaux indépendamment. Réglez le régulateur à environ 5 PSI, ouvrez brièvement la vanne du chalumeau pour permettre au gaz de s'écouler et de chasser l'air ou les contaminants, puis fermez la vanne. La purge élimine le risque de formation d'une poche de gaz mélangé dans le tuyau qui pourrait provoquer un retour de flamme au moment de l'allumage.
Inspectez les pointes de la torche avant chaque utilisation. Les pointes en acétylène ont une face plate ou légèrement concave. Les embouts de carburant alternatifs sont progressivement encastrés : propylène 1/16", MAPP 1/32", propane et gaz naturel 3/32". L'utilisation du mauvais embout pour un gaz combustible modifie la géométrie, l'efficacité et la stabilité de la flamme. Nettoyez les embouts sales ou obstrués avec des nettoyants dédiés ; n'utilisez jamais de fil ou de forets qui pourraient agrandir l'orifice.
Utilisez toujours un briquet à friction pour allumer la torche – jamais une allumette, un briquet au butane ou une flamme nue. Ouvrez d'abord le robinet de carburant (environ un quart de tour), allumez immédiatement, puis introduisez lentement de l'oxygène pour obtenir une flamme neutre. Une flamme neutre – dont le cône intérieur est bien défini, sans drapeau ni brume excessive d’oxygène – est la flamme de coupe standard. Une flamme de cémentation (excès de carburant) indique un manque d'oxygène ; une flamme oxydante (excès d'oxygène) produit un cône intérieur plus petit et pointu et doit être évitée sur la plupart des métaux car elle introduit des oxydes dans la coupe.
Retour de flamme, retour de flamme et intervention d'urgence
Deux dysfonctionnements distincts de la torche nécessitent une reconnaissance et une réponse immédiates. Un retour de flamme Il s'agit d'un retrait momentané de la flamme vers la pointe de la torche, généralement accompagné d'un bruit fort. Cela est le plus souvent dû au contact de la pointe avec la pièce à usiner, à un fonctionnement à des pressions incorrectes ou à une pointe sale. Dans la plupart des cas, la flamme s'éteint automatiquement et peut être rallumée une fois la pointe refroidie et inspectée. Un retour de flamme est un signe d’avertissement, et non une nuisance mineure : il indique une situation qui, si elle n’est pas corrigée, peut dégénérer.
A flash-back est bien plus grave : la flamme revient à travers le corps de la torche et dans le tuyau, vers le cylindre. Un retour de flamme est identifiable par un grincement ou un sifflement aigu provenant de la torche, une flamme persistante au niveau du corps de la torche sans flamme visible à l'extrémité ou des poignées de torche inhabituellement chaudes. En cas de retour de flamme : fermer immédiatement le robinet de la torche à oxygène, puis fermer le robinet de carburant. Ne coupez pas simplement le carburant en premier : retirer le carburant pendant que l'oxygène continue de circuler peut faire reculer la flamme. Après avoir fermé les deux robinets du chalumeau, fermez les deux robinets des bouteilles. Laissez tout l’équipement refroidir complètement avant d’inspecter les dommages. Ne réutilisez aucun équipement ayant subi un retour de flamme tant qu'il n'a pas été inspecté et certifié par un professionnel.
Les pare-flammes – installés sur le corps de la torche ou aux sorties du régulateur sur les conduites de carburant et d'oxygène – contiennent des clapets anti-retour et des coupures thermiques conçus pour arrêter un retour de flamme avant qu'il n'atteigne les tuyaux et les cylindres. Ils sont obligatoires dans de nombreuses juridictions pour les systèmes à acétylène et sont fortement recommandés pour toutes les installations d'oxy-combustible, quel que soit le type de carburant.
Exigences en matière d’équipement de protection individuelle et d’espace de travail
L'oxycoupage produit des étincelles, des scories fondues, des rayonnements ultraviolets et infrarouges, des fumées métalliques et des sous-produits de combustion. L'équipement de protection individuelle doit faire face à tous ces dangers simultanément.
La protection des yeux et du visage n’est pas négociable. Un écran de soudage intégral avec des lentilles filtrantes classées dans la teinte appropriée pour la coupe - généralement une teinte 3 à 6 pour les travaux d'oxy-combustible en fonction de l'intensité - porté par-dessus des lunettes de sécurité offre à la fois la protection optique requise et une protection contre les éclaboussures de scories. Le processus produit un rayonnement infrarouge en quantités suffisantes pour provoquer des lésions cornéennes suite à une exposition répétée sans protection.
Pour la protection du corps, les fibres naturelles tissées serrées sont préférées aux fibres synthétiques. La laine est naturellement ignifuge ; le denim offre une protection raisonnable. Les tissus synthétiques – polyester, nylon, acrylique – fondent au lieu de se carboniser et aggravent considérablement les brûlures. Une veste de soudeur en cuir ou ignifuge, des gants en cuir et des bottes en cuir sans lacets apparents offrent la protection superposée appropriée pour les travaux de coupe. Évitez les poignets de chemise retournés, les cols de chemise ouverts et les jambes de pantalon à revers : ils servent de points de collecte pour les chutes d'étincelles et de scories.
L'espace de travail doit être bien ventilé à tout moment. L'oxycoupage de l'acier revêtu, galvanisé ou peint génère des fumées métalliques qui comprennent des oxydes de zinc, des composés de plomb et d'autres sous-produits toxiques en fonction du matériau de base et du revêtement. Une ventilation locale par aspiration ou, au minimum, un respirateur conçu pour les fumées métalliques est requis lors de la découpe de matériaux enduits. La zone de travail doit être débarrassée de tout matériau inflammable dans un rayon d'au moins 35 pieds (10 mètres) dans toutes les directions avant le début de toute coupe, et une surveillance incendie doit rester en place pendant au moins 30 minutes après l'arrêt de la coupe, car les scories peuvent enflammer des combustibles qui ne sont pas immédiatement visibles depuis la position de coupe.