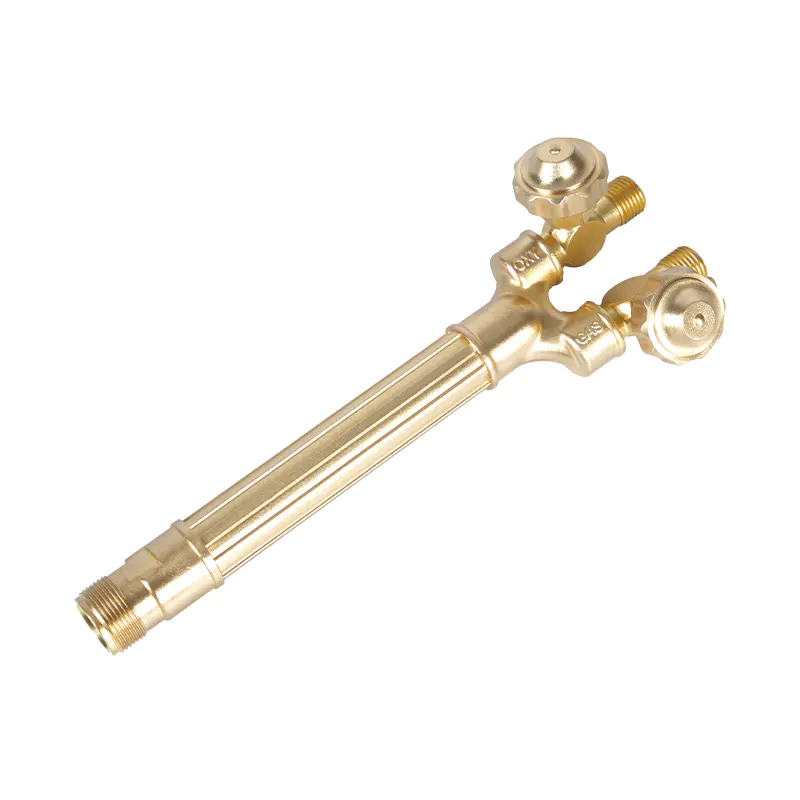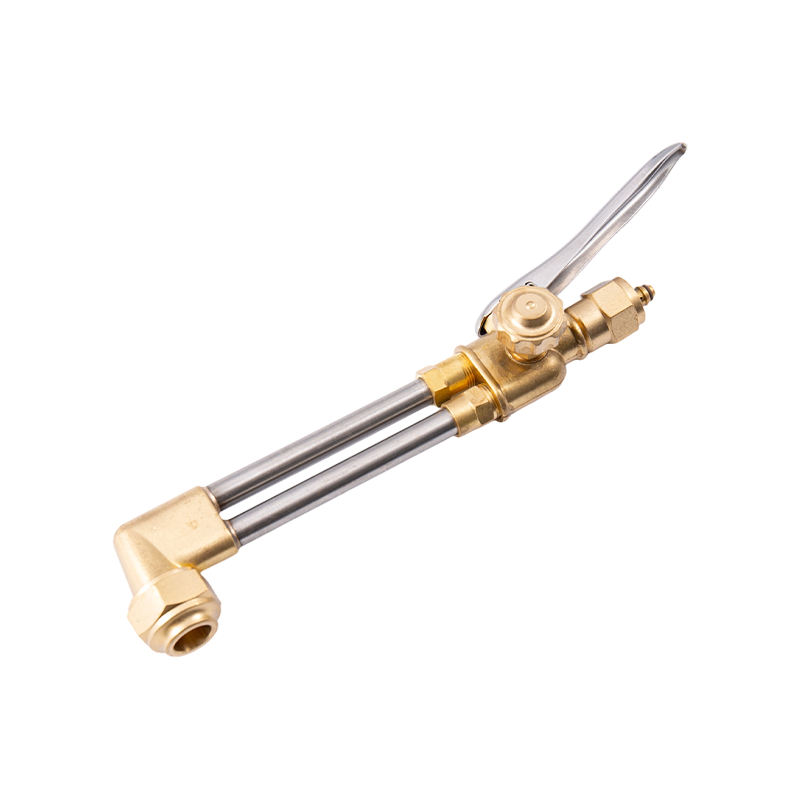
Température du chalumeau oxyacétylène : ce que vous devez savoir
Le chalumeau oxyacétylène produit l’une des températures de flamme les plus élevées pouvant être atteintes avec un équipement à gaz industriel standard. Lorsque l'oxygène et l'acétylène brûlent ensemble, la flamme qui en résulte atteint environ 3 480 °C à 3 500 °C (6 296 °F à 6 330 °F) — plus élevé que toute autre combinaison de gaz combustible couramment utilisée dans les pratiques de soudage et de coupage. Cette chaleur extrême fait de l’oxyacétylène le système de carburant de référence par rapport auquel tous les gaz de coupe alternatifs sont mesurés.
Cependant, il est essentiel de comprendre comment un chalumeau utilise réellement cette température. Un chalumeau coupant ne fait pas que fondre le métal : il fonctionne selon un processus en deux étapes. Tout d'abord, les flammes de préchauffage entourant la pointe de coupe élèvent l'acier à sa température d'allumage d'environ 1 800 °F (982 °C). Une fois que l’acier atteint ce point, le jet central d’oxygène à haute pression est activé. Ce flux n’ajoute pas de chaleur directement ; au lieu de cela, l’acier préchauffé s’oxyde rapidement – un processus souvent décrit comme une « rouille rapide et contrôlée ». L'oxyde de fer produit a un point de fusion inférieur à celui de l'acier de base, il est donc expulsé de la coupe sous forme de laitier fondu.
Le preheat flames on a cutting torch typically reach between 4,400°F and 6,000°F depending on the gas used and the oxygen-to-fuel ratio. When the cutting lever is pressed, the preheat flames may actually become slightly cooler because the large oxygen volume drawn for the cutting jet momentarily enriches the preheat mixture. The cutting action itself is not a hotter flame — it is a chemical oxidation reaction driven by oxygen purity and pressure.
Le Three Types of Oxy-Acetylene Flames and When to Use Each
Le ratio of oxygen to acetylene determines which of three distinct flame types is produced. Each has specific applications, and using the wrong flame type causes measurable damage to the weld or cut quality.
Flamme neutre
Une flamme neutre brûle complètement tout le carburant et l’oxygène disponibles, sans produire d’excès de l’un ou l’autre. Le cône intérieur est bien défini et lumineux, et l’enveloppe extérieure est claire. Il s’agit de la flamme standard pour la plupart des applications de découpe de l’acier et de soudage général. Il n’ajoute pas de carbone au métal (ce qui le fragiliserait) ni ne crée un excès d’oxydation (qui formerait du tartre d’oxyde de fer). Pour les opérations de coupe, le réglage d'une flamme de préchauffage neutre avant d'engager le flux d'oxygène de coupe produit les coupes les plus propres avec le trait de scie le plus constant.
Flamme de cémentation (réduction)
Une flamme de cémentation contient un excès d'acétylène au-delà de ce qui peut être entièrement brûlé avec l'oxygène disponible. Il est identifié par une zone secondaire plumeuse s'étendant au-delà du cône interne - la longueur de cette plume indique le degré d'excès d'acétylène. Ce type de flamme est utilisé pour les opérations de durcissement superficiel, de recuit et pour le soudage au gaz de l'acier inoxydable, où il réduit le risque d'oxydation du chrome au niveau de la zone de soudure. L'excès d'acétylène crée une atmosphère réductrice autour du bain de fusion. Il ne doit jamais être utilisé pour couper, car il dépose du carbone dans l'acier et produit de la suie noire.
Flamme oxydante
Une flamme oxydante contient un excès d’oxygène. Le cône interne devient plus court, plus pointu et prend une teinte légèrement violacée ; le bruit de la flamme s'accentue sensiblement. Bien que ce type de flamme soit en théorie le plus chaud, il est généralement évité pour le soudage car l'excès d'oxygène attaque le fer présent dans l'acier, formant des inclusions indésirables d'oxyde de fer qui affaiblissent le joint. Pour la découpe, un réglage de la flamme oxydante dans le flux d'oxygène de découpe est inhérent au processus — mais les flammes de préchauffage doivent rester neutres pour éviter une oxydation prématurée du matériau environnant.
Gaz de chalumeau : une comparaison complète
Les systèmes d'oxycoupage ne se limitent pas à l'acétylène. Une gamme de gaz combustibles peut être utilisée en fonction du matériau à couper, de la vitesse de coupe requise, de l'infrastructure disponible et des considérations de coût. Chaque gaz possède des caractéristiques de température de flamme et des profils de combustion distincts qui affectent différemment les performances.
| Gaz | Température de flamme maximale (avec O2) | Meilleure utilisation | Capable de souder ? |
|---|---|---|---|
| Acétylène | 3 500 °C / 6 330 °F | Découpe, soudure, travaux de précision | Oui |
| Propane | ~2 800°C / ~5 072°F | Découpe, chauffage, pliage | Nonn |
| Propylène | ~2 900°C / ~5 252°F | Découpe de production | Limité |
| Gaz naturel | ~2 770°C / ~5 020°F | Découpe, opérations à faible coût | Nonn |
| Hydrogène | ~3 000°C / ~5 432°F | Découpe sous-marine, aluminium | Spécialisé uniquement |
Acétylène
Acétylène is the primary and most versatile fuel gas for oxy-fuel operations. It delivers the highest flame temperature of all common fuel gases and releases approximately 40% of its heat energy in the inner flame cone — this concentrated inner heat is what makes acetylene uniquely suited to welding. Its reducing zone cleans the steel surface as the weld progresses. The main disadvantage of acetylene is cost, and it carries a critical safety limitation: it becomes chemically unstable at pressures above approximately 15 psi (103 kPa), which restricts its operating pressure and means cylinders must be handled and stored upright. No more than one-seventh of the cylinder capacity should be withdrawn per hour to prevent acetone contamination of the hose and torch.
Propane
Le propane brûle à une température maximale inférieure à celle de l’acétylène et ne libère qu’une petite proportion de sa chaleur dans le cône intérieur – la majeure partie de l’énergie de combustion se trouve dans l’enveloppe extérieure de la flamme. Cette répartition de la chaleur rend le propane impropre au soudage (il lui manque la zone de réduction nécessaire pour protéger le bain de soudure en fusion) mais très efficace pour le chauffage, le pliage et la coupe lorsqu'il est utilisé avec un chalumeau de type injecteur. Le propane nécessite une conception de torche différente de celle de l'acétylène : une torche à pression égale optimisée pour l'acétylène ne fonctionne pas bien avec le propane. Le propane est nettement moins cher que l'acétylène, est plus lourd que l'air (nécessite une surveillance de la ventilation dans les zones basses) et peut couper des tôles d'acier à des vitesses comparables à l'acétylène pour des sections plus épaisses.
Propylène
Propylène (LPG product) has a flame temperature similar to MAPP gas and performs comparably to propane for cutting. It concentrates heat at the outer edges of the heat cone rather than the inner, which suits production cutting operations. Propylene works best with injector-style torches and two-piece cutting tips. One practical advantage over propane: propylene tips rarely require cleaning during production runs. It is widely used in CNC oxy-fuel cutting systems as a cost-effective alternative to acetylene for high-volume steel plate cutting.
Gaz naturel
Le gaz naturel a la température de flamme la plus basse parmi les gaz de coupe couramment utilisés. Son principal avantage réside dans l’infrastructure : les installations dotées d’un approvisionnement en gaz naturel par canalisation peuvent éliminer la gestion des bouteilles et réduire considérablement les coûts de carburant. Il est utilisé dans les opérations de découpe industrielles à grande échelle où les performances de coupe légèrement inférieures sont compensées par des économies de coûts et une commodité d'approvisionnement. Le gaz naturel n'est pas utilisé pour le soudage.
Hydrogène
Hydrogène is specifically recommended for underwater cutting operations because acetylene becomes dangerously unstable under water pressure. It achieves a reasonably high flame temperature with oxygen but burns with an essentially invisible flame, creating a significant safety hazard in normal shop environments. Hydrogen is also used for certain specialized aluminum and non-ferrous metal cutting applications. It is not a general-purpose cutting gas and requires specialized handling protocols.
Quels métaux peuvent et ne peuvent pas être coupés avec un chalumeau oxy-combustible
L’oxycoupage est fondamentalement un processus d’oxydation chimique. Pour que cela fonctionne, le métal découpé doit répondre à une condition précise : ses oxydes doivent avoir un point de fusion inférieur à celui du métal de base lui-même. Lorsque cette condition est remplie, le flux d’oxygène oxyde le métal préchauffé et élimine proprement les scories fondues résultantes. Lorsqu'il n'est pas atteint, l'oxyde forme une croûte protectrice qui met fin à la réaction d'oxydation et empêche la progression de la coupe.
- Acier à faible ou moyenne teneur en carbone : Coupe proprement et efficacement. Il s’agit de la principale application de l’oxycoupage, capable de traiter des matériaux de 0,5 mm à plus de 250 mm d’épaisseur.
- Fer forgé : Peut être coupé efficacement avec des techniques d'oxy-combustible.
- Acier à haute teneur en carbone : Difficile à découper car le point de fusion des scories se rapproche de celui du métal de base, empêchant une éjection propre des oxydes.
- Fonte : Ne peut pas être coupé efficacement – le graphite entre les grains et la structure des grains interfère avec l’action de coupe par oxydation.
- Acier inoxydable : Ne peut pas être coupé avec les méthodes oxy-combustibles standard. La couche d'oxyde de chrome qui se forme à la surface a un point de fusion plus élevé que l'acier situé en dessous, formant une barrière protectrice qui empêche l'oxygène de coupe d'atteindre le métal frais. Pour l'acier inoxydable, il faut utiliser la découpe plasma ou la découpe laser.
- Aluminium et cuivre : Ne peuvent pas être coupés avec de l’oxy-combustible – ces métaux n’ont pas la teneur en fer nécessaire au maintien de la réaction de coupe par oxydation.
Soudage de l'acier inoxydable : sélection du processus et considérations clés
L’acier inoxydable est l’un des métaux les plus difficiles à souder correctement. Sa teneur élevée en chrome (minimum 10,5 %) lui confère une résistance à la corrosion, mais ce même chrome est extrêmement réactif à l'oxygène aux températures de soudage. Lorsque le chrome s'oxyde pendant le soudage, il est appauvri du métal environnant, créant des zones avec une résistance à la corrosion considérablement réduite. Ce phénomène, appelé sensibilisation, constitue l’enjeu technique central du soudage des aciers inoxydables quel que soit le procédé utilisé.
De plus, l’acier inoxydable a une conductivité thermique inférieure à celle de l’acier doux, ce qui signifie que la chaleur s’accumule plus rapidement dans la zone de soudure et se propage plus lentement. Cela fait de la distorsion un problème persistant, en particulier avec les matériaux de faible épaisseur. L'acier inoxydable se dilate également environ 50 % plus que l'acier doux lorsqu'il est chauffé, ce qui amplifie la distorsion si l'apport de chaleur n'est pas soigneusement géré.
Soudage TIG (GTAW) — La méthode préférée
Le soudage TIG est la référence en matière de soudage de l'acier inoxydable, en particulier pour les matériaux de faible épaisseur, les tubes et toute application où l'apparence de la soudure et la résistance à la corrosion sont essentielles. Une électrode en tungstène non consommable génère l'arc, tandis que le gaz de protection à base d'argon pur protège le bain de soudure de l'oxygène et de l'azote atmosphériques. La soudeuse alimente manuellement la tige de remplissage, permettant un contrôle précis de l'apport de chaleur et de la taille des flaques d'eau.
Pour les aciers inoxydables austénitiques de la série 300 (les plus courants), la tige d'apport standard est la 308L. Pour les nuances 316 et 316L (qui contiennent du molybdène pour une meilleure résistance à la corrosion), utilisez un enduit 316L. Pour l'alliage de type 321, le fil d'apport 347 est approprié. L’utilisation d’une mauvaise qualité de charge compromet les performances de corrosion de la soudure finie, même si le joint mécanique est sain.
Paramètres TIG clés pour l'acier inoxydable : réglez l'ampérage à environ 1 ampère par 0,001 pouce (0,025 mm) d'épaisseur du matériau. Utilisez une électrode en tungstène thorié à 2 % ou lanthanée à 2 % mise à la terre avec une aiguille. Le débit du gaz de protection argon doit être réglé entre 15 et 20 pieds cubes par heure (CFH). Maintenez une vitesse de déplacement constante : il est préférable de travailler lentement avec un apport de chaleur approprié plutôt que de précipiter et de surchauffer le métal environnant.
Purge arrière pour le soudage de tubes et de tuyaux
Lors du soudage TIG de tubes ou de tuyaux en acier inoxydable, la surface intérieure de la racine de la soudure est exposée à l'oxygène atmosphérique pendant le processus de soudage. Cela provoque un phénomène appelé « sucre » : une surface oxydée rugueuse et granuleuse sur la racine de la soudure qui réduit considérablement la résistance à la corrosion et la résistance mécanique. La rétro-purge avec du gaz argon (circulant à travers l'intérieur du tube pendant le soudage pour déplacer l'oxygène) est essentielle pour toute application de tube en acier inoxydable où la qualité des racines est importante. Bouchez les deux extrémités sans serrer et faites couler de l'argon à basse pression à travers une extrémité pour maintenir une purge positive tout au long de la soudure.
Soudage MIG (GMAW) Acier inoxydable
Le soudage MIG est une option pratique pour l'acier inoxydable où la vitesse de production compte plus que l'esthétique de la soudure, ou lorsque l'équipement TIG n'est pas disponible. Le processus utilise un fil-électrode en acier inoxydable alimenté en continu avec un gaz de protection pour protéger le bain de soudure. Le gaz de protection approprié pour le soudage MIG de l'acier inoxydable est de l'argon pur ou un mélange argon-hélium - et non les mélanges argon-CO2 utilisés pour le soudage MIG de l'acier doux, car le CO2 favorise la capture et l'oxydation du carbone dans l'acier inoxydable. Réglez le débit du gaz de protection entre 14 et 16 litres par minute (environ 30 CFH). Utilisez du fil inoxydable adapté à la qualité du métal de base et envisagez des séquences de soudure échelonnées pour minimiser la distorsion thermique.

Soudage oxyacétylène de l’acier inoxydable
Le soudage au gaz de l'acier inoxydable avec de l'oxyacétylène est techniquement possible mais nettement plus difficile que le soudage TIG et généralement déconseillé pour les applications de production ou structurelles. Le processus nécessite un flux de soudage spécialisé pour l'acier inoxydable – généralement une poudre sèche mélangée à une pâte avec de l'alcool isopropylique et appliquée à la fois sur l'avant et l'arrière du joint, ainsi que sur la tige de remplissage. Ce flux empêche l'oxydation du chrome pendant la soudure.
Le flame setting is critical: a neutral flame with a slight excess of acetylene (a marginally reducing flame) is preferred. An oxidizing flame burns chromium out of the steel, destroying its corrosion resistance. An excessive carburizing flame adds unwanted carbon to the weld. The flux residue after welding is hard and glass-like where it was fully heated — it must be mechanically removed (wire brushing, bead blasting) before the joint is put into service. Flux that did not reach full temperature can be wiped away more easily.
Dans les nuances comme 304, une chaleur excessive (entre 500°C et 800°C) peut provoquer la formation de carbure de chrome aux joints de grains — une condition connue sous le nom de précipitation de carbure qui conduit à une corrosion intergranulaire au fil du temps. Les nuances à faible teneur en carbone (304L, 316L) sont plus résistantes à ce problème lors du soudage avec des méthodes d'apport de chaleur plus élevées.
Étapes de préparation critiques pour le soudage de l’acier inoxydable
Quel que soit le procédé de soudage choisi, la préparation de la surface et le contrôle de la contamination ne sont pas négociables lorsque l’on travaille l’acier inoxydable.
- Éliminer la contamination ferreuse : Toutes les particules de fer ou d'acier présentes sur la surface en acier inoxydable – provenant des brosses métalliques utilisées sur l'acier au carbone, des disques abrasifs ou de la poussière métallique – s'incrusteront dans l'acier inoxydable et provoqueront des taches de rouille. Utilisez des brosses, des disques de meulage et des meules de coupe dédiés en acier inoxydable qui n'ont jamais touché l'acier au carbone.
- Nettoyer soigneusement toutes les surfaces : Retirez l'huile, la graisse et la calamine de la zone de joint à l'aide d'acétone ou d'un dégraissant dédié à l'acier inoxydable avant de souder. Même les empreintes digitales peuvent provoquer une contamination localisée.
- Garantir qu’il n’y ait aucun espace entre les joints : L'acier inoxydable est particulièrement sujet au soufflage lorsqu'il existe des espaces entre les faces du joint. Tenez le joint près d’une source de lumière – si la lumière passe à travers, l’ajustement est trop lâche.
- Serrer et souder solidement : En raison de la dilatation thermique élevée de l'acier inoxydable, les pièces non serrées peuvent se déformer considérablement pendant le soudage. Décalez les soudures de pointage et envisagez d’échelonner la séquence des soudures principales pour répartir la chaleur uniformément.
- Contrôler la température entre les passes : Laisser la zone de soudure refroidir entre les passes. Des températures entre passes élevées et soutenues augmentent le risque de sensibilisation (précipitation de carbure de chrome) et de distorsion.
Sécurité lors de l'utilisation de gaz de chalumeau et du soudage de l'acier inoxydable
L'oxycoupage et le soudage de l'acier inoxydable présentent tous deux des risques spécifiques pour la sécurité qui nécessitent une attention directe.
Sécurité des bouteilles de gaz et des chalumeaux
- Acétylène cylinders must always be stored and used upright. If a cylinder has been tipped on its side, allow it to stand upright for at least one hour before use to allow the acetone to settle.
- Ne retirez jamais l'acétylène à un rythme supérieur à un septième de la capacité de la bouteille par heure – cela entraînerait l'acétone dans les tuyaux et la torche, provoquant des dommages et un danger potentiel.
- N’utilisez jamais d’acétylène à une pression de service supérieure à 15 psi – à des pressions plus élevées, il devient sensible aux chocs et peut se décomposer de manière explosive.
- Le propane est plus lourd que l’air et s’accumule dans les zones basses (puits, dépressions au niveau du sol) en cas de fuite. Assurer une ventilation adéquate de bas niveau lors de l’utilisation de gaz combustibles propane ou GPL.
- Utilisez toujours des tuyaux, des régulateurs et des embouts adaptés au gaz combustible spécifique utilisé. Le propane dégrade chimiquement les matériaux des tuyaux conçus pour l'acétylène au fil du temps.
Risques liés aux fumées de soudage de l’acier inoxydable
Le soudage de l'acier inoxydable génère des fumées de chrome (VI), un cancérigène connu pour l'homme, ainsi que des composés de nickel et d'autres fumées métalliques dangereuses. Ces fumées sont plus dangereuses que celles produites par le soudage de l'acier doux et nécessitent des mesures de contrôle actives. Une ventilation locale par aspiration (LEV) positionnée à proximité de l'arc ou de la flamme est obligatoire dans n'importe quel cadre professionnel. Un équipement de protection individuelle, notamment un respirateur de soudage à adduction d'air ou au minimum un respirateur filtrant les fumées correctement évalué, doit être porté. Ne comptez pas uniquement sur la ventilation générale de l’atelier. Les limites d'exposition au chrome hexavalent sont strictement réglementées et nécessitent une surveillance dans les environnements de production où le soudage des aciers inoxydables est effectué régulièrement.
Choisir le bon procédé : Résumé des gaz de coupe et des méthodes de soudage
Pour couper l'acier , le choix du gaz combustible dépend principalement du budget disponible, de la vitesse de coupe requise et de la conception de la torche. L'acétylène offre les temps de perçage les plus rapides et la chaleur interne la plus intense, ce qui le rend idéal pour les travaux de précision, les matériaux fins et les situations où le temps de configuration est important. Le propane et le propylène offrent des coûts d'exploitation inférieurs et des vitesses de coupe comparables sur des matériaux plus épais avec la bonne configuration de la torche à injecteur. Le gaz naturel est le choix économique pour les installations de découpe industrielles à grand volume dotées d’une alimentation par canalisations. Aucun gaz oxycombustible n’est efficace pour couper l’acier inoxydable, l’aluminium ou les métaux non ferreux – la découpe au plasma ou au laser doit être utilisée pour ces matériaux.
Pour soudage de l'acier inoxydable , le TIG est le procédé privilégié lorsque l'apparence, la résistance à la corrosion et la résistance mécanique sont des priorités. Le soudage MIG convient aux sections plus lourdes et aux travaux de production où la vitesse compte. Le soudage au gaz oxyacétylène de l'acier inoxydable est possible mais exigeant, nécessitant une application correcte du flux, un réglage précis de la flamme et une élimination du flux après soudage. Il est mieux adapté aux situations de réparation sur le terrain où l'équipement de soudage électrique n'est pas disponible. Quel que soit le procédé utilisé, le contrôle de la contamination, la sélection correcte des charges et la gestion de la chaleur sont les trois facteurs qui déterminent si une soudure en acier inoxydable fonctionne comme prévu sur le long terme.