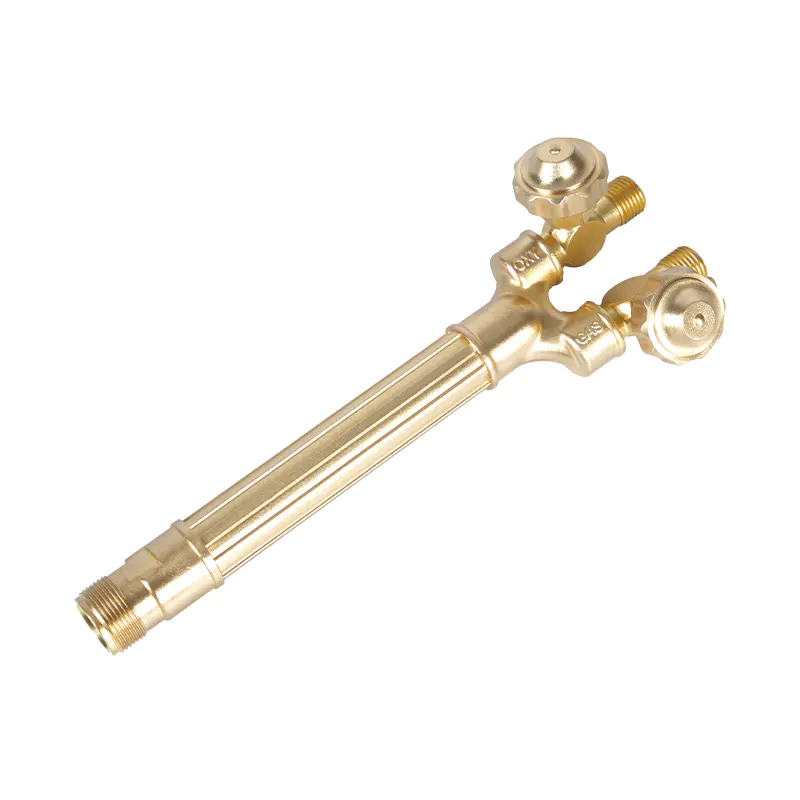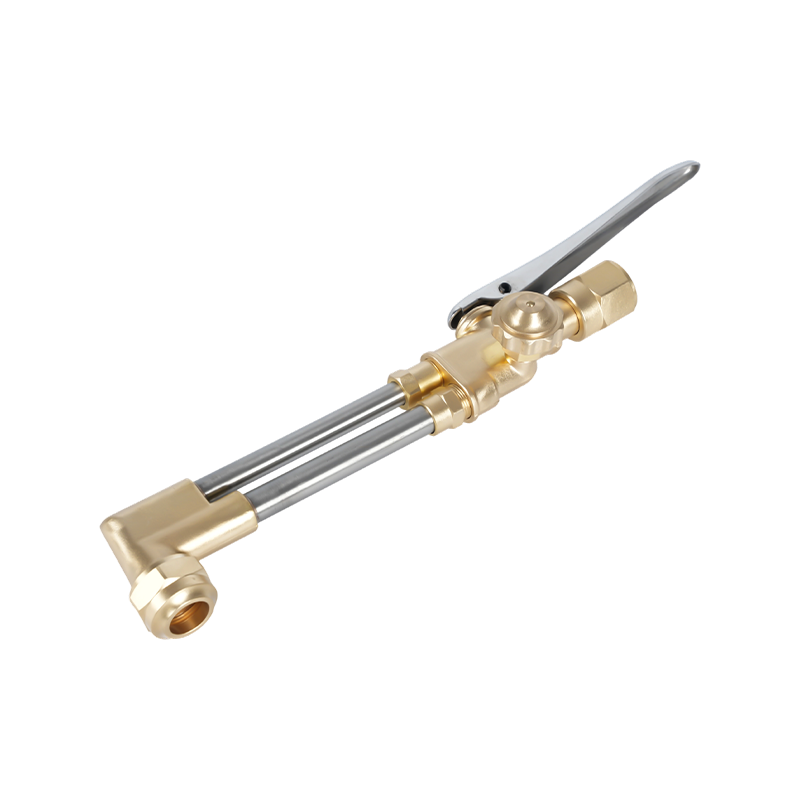
Que sont les conseils d’oxycoupage et pourquoi ils sont importants
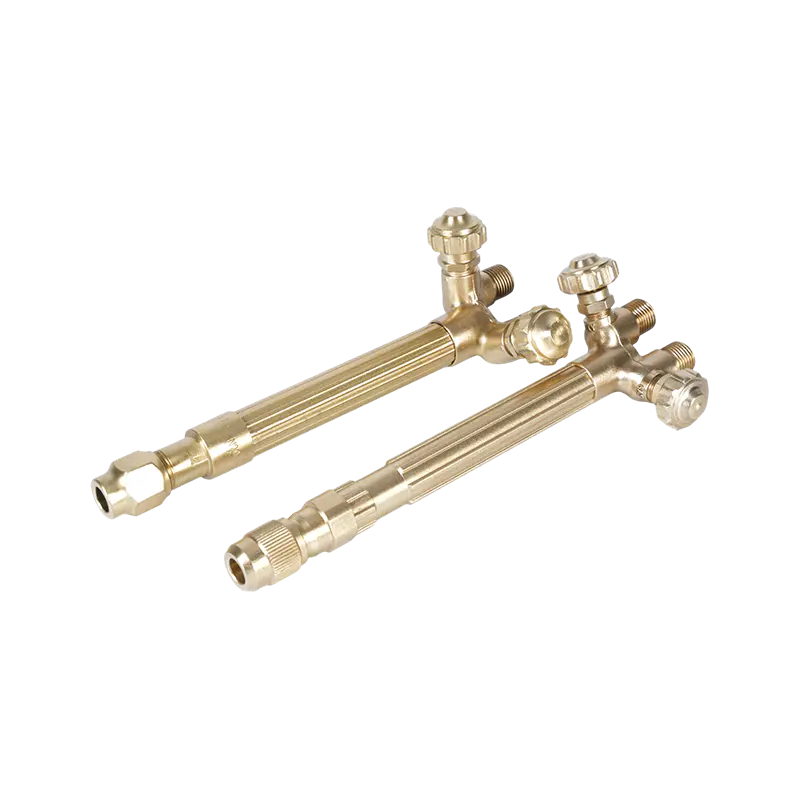
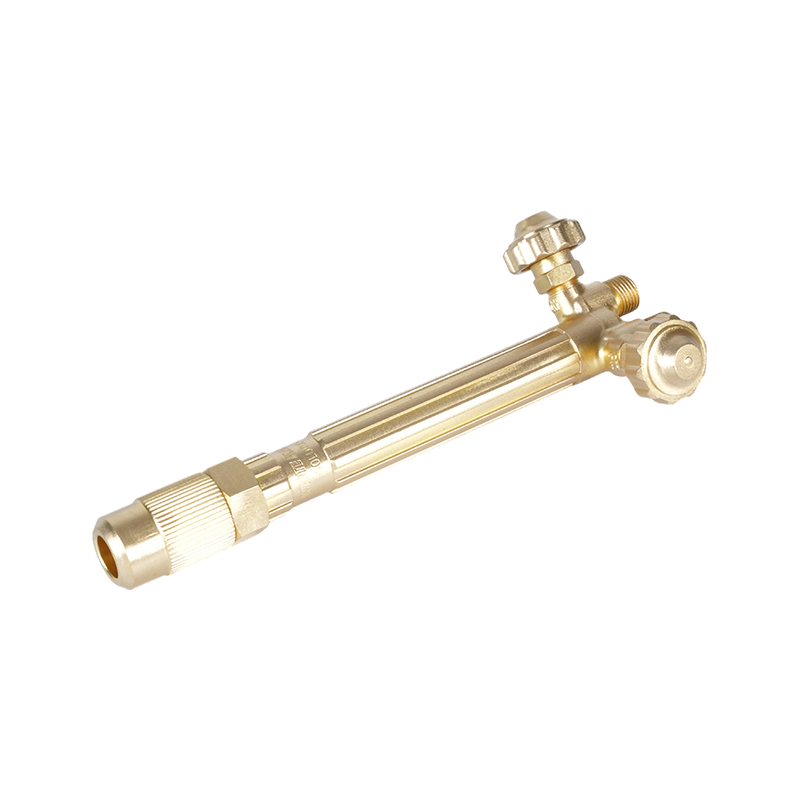
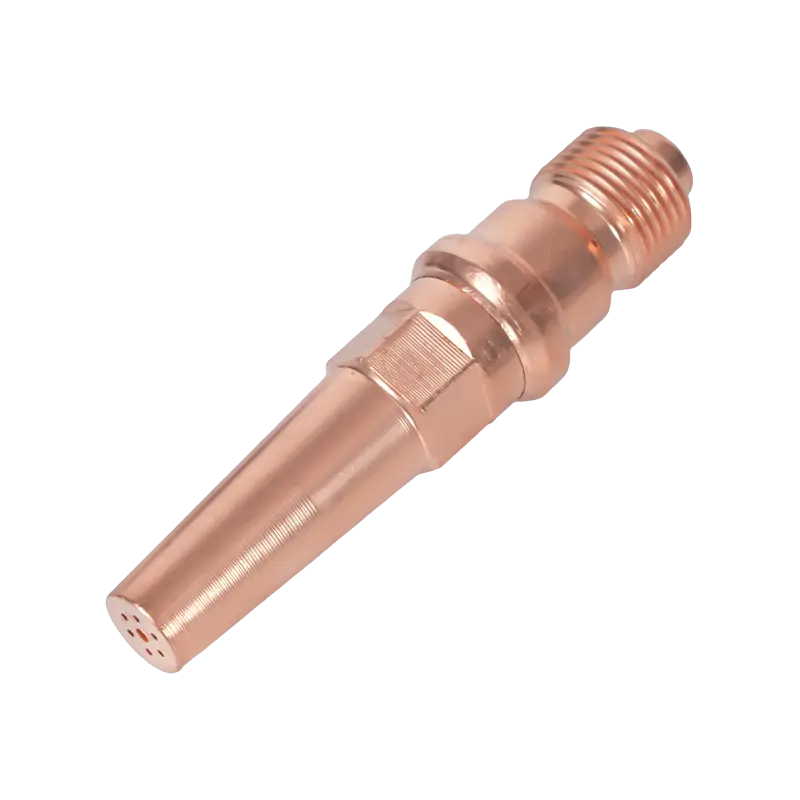
Oxycoupage Les pointes - également appelées pointes ou buses de chalumeau oxy-combustible - sont les composants de précision du côté commercial d'un chalumeau de coupage à oxygène. Ils contrôlent le débit de la flamme de préchauffage et du flux d'oxygène de coupe à haute pression, et leur sélection détermine directement la qualité de coupe, la vitesse de coupe, la consommation de gaz et la sécurité de l'opérateur. Choisir la mauvaise buse pour une application donnée est l'une des causes les plus courantes de mauvaise qualité de coupe, de scories excessives, de métal déformé et d'usure prématurée de l'équipement.
L'oxycoupage reste la méthode de coupage thermique la plus utilisée dans le monde, malgré l'adoption croissante des procédés plasma et laser pour certaines applications. L'équipement est portable, rentable et capable de couper de l'acier doux d'environ 3 mm (1/8 pouce) jusqu'à 300 mm (12 pouces) d'épaisseur — une gamme qu'aucun découpeur plasma dans une fourchette de prix standard ne peut égaler. Le coût d'entrée pour une installation complète d'oxy-combustible est modeste, généralement entre 250 $ et 350 $ pour un équipement manuel haut de gamme, et aucune connexion électrique n'est requise, ce qui permet d'effectuer des travaux dans des endroits où l'électricité n'est pas disponible.
Les pointes sont fabriquées à partir de cuivre massif (construction monobloc) ou en hybride en deux parties avec une pièce intérieure en laiton et un manchon extérieur en cuivre. Les embouts en une seule pièce sont standard pour les configurations oxygène-acétylène, tandis que les embouts en deux pièces sont généralement utilisés avec d'autres gaz combustibles tels que le propane, le gaz naturel et le propylène. Chaque gaz combustible brûle à des températures différentes et avec des caractéristiques de flamme différentes, ce qui nécessite des embouts spécialement conçus pour ce gaz afin d'optimiser les taux de distribution d'oxygène et de carburant.
Les quatre facteurs clés pour sélectionner la bonne pointe d’oxycoupage
La sélection de la bonne pointe d'oxycoupage nécessite l'évaluation de quatre variables principales. Obtenir l’un de ces mauvais compromis réduit la qualité ou la sécurité :
1. Compatibilité de la torche et type de siège
Avant toute autre considération, la pointe doit être compatible avec le modèle de torche spécifique utilisé. Les sièges de pointe – la surface d'étanchéité où la pointe se connecte au corps de la torche – varient considérablement d'un fabricant à l'autre et même d'un modèle à l'autre d'un même fabricant. L’utilisation d’un embout incompatible crée une situation dangereuse : un gaz inflammable peut s’échapper au niveau du joint, créant un risque d’incendie et d’explosion. Identifiez toujours le fabricant de la torche et le numéro de modèle avant d'acheter des pointes de remplacement, et vérifiez la compatibilité par rapport au tableau des pointes du fabricant ou au manuel de l'équipement.
2. Épaisseur du métal
L'orifice central d'une pointe de coupe (l'alésage par lequel sort l'oxygène de coupe à haute pression) est spécifiquement dimensionné pour fournir le volume et la vitesse d'oxygène corrects pour une plage d'épaisseur définie. À mesure que l'épaisseur de la plaque augmente, le diamètre de l'alésage doit augmenter pour maintenir un flux d'oxygène de coupe adéquat sur la plus grande distance entre la buse et la face de coupe. L’utilisation d’une pointe sous-dimensionnée sur un matériau épais entraîne une pénétration incomplète et une coupe rugueuse et traînante. L'utilisation d'une pointe surdimensionnée sur un matériau fin gaspille de l'oxygène, augmente la largeur de saignée et provoque un préchauffage excessif qui peut déformer la pièce.
Le tableau ci-dessous fournit une référence générale pour la sélection des pointes coupantes en acétylène par épaisseur de métal :
| Épaisseur du métal | Taille de la pointe (général) | Pression d'oxygène (psi) | Pression du gaz combustible (psi) | Vitesse de coupe (ipm) |
|---|---|---|---|---|
| 1/8" à 3/16" (3 à 5 mm) | 00 | 20 | 10 | 26-31 |
| 1/4" – 3/8" (6-10 mm) | 0 | 30-35 | 10 | 20-22 |
| 1/2" – 5/8" (13-16 mm) | 1 | 35-40 | 10 | 17-19 |
| 3/4" – 1" (19-25 mm) | 2 | 36-41 | 10 | 14-16 ans |
| 1-1/2" – 2" (38-51 mm) | 3 | 42-47 | 10 | 10-12 |
| 2-1/2" – 4" (64-102 mm) | 4 | 38-75 | 10 | 6 à 10 |
3. Type de gaz combustible
Différents gaz combustibles nécessitent des conceptions de buses différentes car leurs caractéristiques de combustion (température de la flamme, taux de dégagement de chaleur et rapport oxygène/carburant) varient considérablement. L'acétylène produit la flamme la plus chaude de tous les gaz combustibles courants, brûlant entre 5 600 °F et 5 800 °F, et offre les temps de préchauffage les plus courts pour le découpage et le gougeage. Cependant, il s’agit du carburant le plus coûteux et ne doit jamais être utilisé à des pressions supérieures à 15 psi, car il devient instable au-dessus de ce seuil. Le propane et le gaz naturel brûlent à des températures plus basses (environ 4 250 °F pour le propane) et nécessitent des temps de préchauffage plus longs, mais ils sont considérablement plus rentables pour les opérations de chauffage de gros volumes et de réchauffement de grandes surfaces. Les embouts conçus pour les gaz combustibles alternatifs ont des orifices de préchauffage supplémentaires pour compenser la température plus basse de la flamme.
4. Type d'alésage : cylindrique ou divergent
La géométrie de l’alésage d’oxygène de coupe – le canal central à travers lequel circule l’oxygène à haute pression – a un effet majeur sur les performances de coupe des matériaux plus épais. Les pointes à alésage cylindrique sont la norme pour la coupe manuelle et la coupe à la machine de matériaux plus fins (1/8 à 3/8 pouce) et fonctionnent de manière optimale à environ 40 psi à l'entrée de la torche. Les pointes divergentes, qui s'évasent vers la sortie, maintiennent un flux d'oxygène supersonique de meilleure qualité sur une plus grande distance de la buse, ce qui en fait le choix préféré pour les plaques d'une épaisseur supérieure à 3/8 de pouce. Les pointes à alésage divergent fonctionnent à des pressions plus élevées, généralement de 75 à 100 psi, mais offrent des vitesses de coupe plus rapides et une consommation d'oxygène inférieure par pied de coupe par rapport aux pointes à alésage cylindrique d'épaisseurs équivalentes.
Entretien des pointes d'oxycoupage et problèmes courants
Une pointe de coupe en mauvais état est l’une des causes les plus courantes de problèmes frustrants de qualité de coupe, même lorsque tous les autres paramètres sont correctement définis. Une inspection et un nettoyage réguliers des pointes sont essentiels pour des performances constantes.
Nettoyage des pointes doit être effectué avec le nettoyeur de pointe approprié – un ensemble de limes métalliques de taille adaptée aux diamètres des orifices. Les pointes en une seule pièce nécessitent un nettoyant différent de celui des pointes en deux parties. Le processus de nettoyage consiste à faire passer doucement la lime de taille appropriée à travers chaque orifice pour éliminer les dépôts de carbone et les éclaboussures sans agrandir l'alésage. Un nettoyage excessif ou l'utilisation d'une lime trop volumineuse endommage la géométrie de l'orifice, dégradant de manière permanente les performances de l'embout.
Les problèmes courants de qualité de coupe et leurs causes probables liées aux pointes sont les suivants. Un bord supérieur arrondi sur la coupe est dû à un préchauffage excessif, généralement dû à une pointe surdimensionnée ou à une pression excessive du gaz combustible. Les lignes de traînage qui s'inclinent vers l'arrière sur la face coupée indiquent une pression d'oxygène de coupe insuffisante ou une pointe trop petite pour l'épaisseur du matériau. Une face de coupe rugueuse et inégale avec une adhérence excessive des scories indique un orifice de pointe sale ou endommagé, une vitesse de déplacement incorrecte ou une alimentation en oxygène contaminée. Lorsque ces symptômes apparaissent, inspectez et nettoyez la buse avant d'ajuster la pression du gaz, car les ajustements de pression ne peuvent pas compenser les dommages physiques de la buse.
Soudage à la baguette ou MIG : comprendre la différence fondamentale
Le soudage à la baguette – anciennement connu sous le nom de soudage à l’arc avec protection métallique (SMAW) – et le soudage MIG (soudage au gaz inertiel, également appelé soudage à l’arc sous gaz ou GMAW) sont les deux procédés de soudage à l’arc les plus utilisés dans le monde. Les deux créent une soudure en générant un arc électrique qui fait fondre une électrode consommable et le métal de base pour former un joint fondu. Mais la manière dont chaque processus y parvient et les conditions dans lesquelles chacun excelle diffèrent considérablement.
Dans le soudage à la baguette, une électrode enrobée – le « bâton » – est serrée dans un porte-électrode et connectée à une source d'alimentation. Lorsque l'arc brûle, le revêtement de flux sur l'électrode brûle pour créer un gaz de protection qui protège le bain de fusion fondu de la contamination atmosphérique, formant simultanément une couche de laitier sur la soudure de refroidissement. Lors du soudage MIG, un fil-électrode solide est alimenté automatiquement et en continu à partir d'une bobine via un pistolet de soudage, tandis qu'un réservoir séparé de gaz de protection - généralement de l'argon, du CO₂ ou un mélange argon-CO₂ - est délivré via la buse du pistolet pour protéger le bain de fusion. Aucun revêtement de flux n’est utilisé et aucun laitier n’est produit.
La différence pratique fondamentale est la suivante : le soudage à la baguette est plus portable, plus tolérant aux surfaces difficiles et aux conditions extérieures, et son coût initial est inférieur ; Le soudage MIG est plus rapide, plus propre et produit des soudures de meilleure qualité dans des environnements contrôlés. Aucun des deux processus n’est universellement supérieur : le bon choix dépend entièrement de l’application.
Soudage à la baguette et MIG : une comparaison directe
| Catégorie | Soudage à la baguette (SMAW) | Soudage MIG (GMAW) |
|---|---|---|
| Coût de l'équipement | Inférieur : configuration simple, moins de composants | Supérieur : dévidoir, réservoir d'essence, régulateur requis |
| Courbe d'apprentissage | Facile à démarrer, plus difficile à maîtriser (gestion de la longueur de l'arc) | Processus d'arc le plus simple à apprendre ; une alimentation en fil constante aide les débutants |
| Vitesse de soudage | Plus lent : l'électrode doit être remplacée fréquemment | Plus rapide : alimentation continue du fil, temps d'arrêt minimal |
| Propreté des soudures | Les scories et les éclaboussures nécessitent un écaillage et un meulage après le soudage. | Scories minimales ; peu ou pas de nettoyage après soudure nécessaire |
| Utilisation en extérieur | Excellent — auto-blindage, insensible au vent | Mauvais extérieur – le vent perturbe la couverture de gaz de protection |
| Préparation de la surface requise | Minime – peut souder sur la rouille, la peinture et la calamine | Élevé – métal propre et nu requis pour des résultats de qualité |
| Épaisseur du métal Range | Meilleur sur 1/8" et plus épais ; ne convient pas aux feuilles minces | Fonctionne sur des matériaux aussi fins que des plaques de calibre 26 jusqu'à des plaques épaisses |
| Portabilité | Très portable – compact, aucun réservoir d’essence requis | Moins portable : la bouteille de gaz et le dévidoir ajoutent du volume |
| Meilleures applications | Structure en acier, réparation sur le terrain, pipeline, équipement lourd | Automobile, ateliers de fabrication, environnements de production |
Là où chaque processus gagne : scénarios d’application réels
Soudage à la baguette : le choix pour les travaux extérieurs, lourds et d'entretien
L'électrode auto-blindée du soudage à la baguette signifie que le vent et les courants d'air ne compromettent pas la qualité de la soudure — un avantage décisif sur les chantiers de construction, les canalisations extérieures et les travaux de réparation agricole. Le procédé gère bien mieux les surfaces rouillées, peintes ou incrustées que le MIG, réduisant considérablement le temps consacré à la préparation de la surface avant le début du soudage. Pour les travaux de charpente métallique, la réparation d’équipements lourds et le soudage de pipelines, le soudage à la baguette reste la norme professionnelle dans de nombreuses industries. La pénétration profonde de l’arc obtenue avec le soudage à la baguette le rend particulièrement efficace sur les sections plus épaisses d’acier et de fonte. La portabilité de l'équipement est un autre avantage majeur : une soudeuse à la baguette peut être transportée vers un lieu de travail éloigné sans avoir besoin d'une bouteille de gaz séparée, ce qui en fait le seul choix pratique pour les réparations sur site réellement éloignées.
Soudage MIG : le choix en matière de rapidité, de propreté et de matériaux fins
Dans un atelier ou un environnement de production contrôlé, le soudage MIG est presque toujours le choix le plus productif. L'alimentation continue du fil élimine le besoin d'arrêter et de changer les électrodes tous les quelques centimètres, ce qui augmente considérablement le temps passé à poser le cordon de soudure par rapport au temps d'arrêt requis pour le soudage à la baguette. Le MIG produit des soudures avec un minimum de projections et sans scories, ce qui signifie que les pièces finies nécessitent peu ou pas de meulage ou de nettoyage avant de passer à l'étape de production suivante. Pour la fabrication automobile, la tôlerie et la fabrication de meubles – des applications où l’apparence des soudures et la capacité des matériaux fins sont importantes – le MIG est systématiquement la méthode privilégiée. Il est également largement considéré comme le procédé de soudage à l'arc le plus simple à maîtriser pour les débutants, car l'alimentation automatique du fil maintient un arc plus constant que la longueur d'électrode contrôlée manuellement requise pour le soudage à la baguette.
Quand utiliser les deux
Les soudeurs professionnels et les ateliers de fabrication maintiennent souvent les deux processus. Un flux de travail courant consiste à utiliser le MIG pour des séries de production en grand volume de composants standard dans l'atelier, et à passer au bâton pour les réparations sur le terrain, les travaux de structure sur les structures existantes ou tout travail où l'administration de gaz de protection n'est pas pratique. L'approche la plus efficace en matière d'approvisionnement et de formation en soudage consiste à considérer le bâton et le MIG comme des outils complémentaires plutôt que comme des alternatives concurrentes. — chacun couvre les limites de l'autre et, ensemble, ils répondent à pratiquement la gamme complète des exigences en matière d'assemblage de métaux.
Considérations relatives aux coûts : investissement initial par rapport à l'efficacité à long terme
Le soudage à la baguette gagne systématiquement en termes de coût initial. Une soudeuse à la baguette de base adaptée aux travaux sérieux est disponible pour un prix nettement inférieur à une configuration MIG équivalente, qui nécessite non seulement la soudeuse elle-même, mais également un mécanisme d'alimentation en fil, une bouteille de gaz de protection, un régulateur et une réserve de bobines de fil. Pour une utilisation amateur occasionnelle, de petits travaux de réparation ou des opérations à budget limité, la barrière d'entrée plus faible du soudage à la baguette est un véritable avantage.
La situation des coûts change pour les environnements de production à volume élevé. Les vitesses de déplacement plus rapides du soudage MIG, le temps de travail réduit par soudure et les coûts minimes de nettoyage après soudage peuvent compenser relativement rapidement l'investissement initial plus élevé en équipement. L'alimentation continue du fil signifie également qu'un opérateur MIG passe plus de temps à souder et moins de temps à repositionner, changer les électrodes et nettoyer les scories, ce qui se traduit directement par une productivité horaire plus élevée. Pour les acheteurs industriels et les entrepreneurs en soudage qui acceptent de gros contrats de fabrication, la rentabilité à long terme du soudage MIG justifie souvent l'exigence de capital initial plus élevée.
Les coûts des consommables suivent un schéma similaire. Les électrodes en bâton sont peu coûteuses individuellement, mais sont consommées à un rythme qui inclut le temps passé sans soudure à les changer. Le fil MIG et le gaz de protection représentent un coût récurrent par unité plus élevé, mais le coût par pouce de soudure dans un environnement de production élevée est souvent compétitif lorsque l'efficacité de la main-d'œuvre est prise en compte. La décision entre le bâton et le MIG doit toujours tenir compte du coût total de possession (équipement, consommables, main d'œuvre et temps de nettoyage) plutôt que du seul prix d'achat.