Qu'est-ce qui distingue les conseils d'oxy-acétylène des autres conseils de carburant
Toutes les pointes de chalumeau coupant ne sont pas interchangeables et la distinction commence par le gaz combustible. Les pointes oxygène-acétylène sont conçues autour des caractéristiques de combustion uniques de l'acétylène : il brûle plus chaud que tout autre gaz combustible disponible dans le commerce, atteignant des températures de flamme d'environ 3 500 °C (6 332 °F) au niveau du cône intérieur. Cette puissance calorifique permet à l'acétylène de préchauffer le métal jusqu'au point d'inflammation pour une coupe à l'oxygène plus rapidement que le propane, le gaz naturel ou le propylène. C'est pourquoi l'oxy-acétylène reste le choix dominant pour la découpe de l'acier de construction et la fabrication de métaux de précision malgré la concurrence des systèmes de carburant alternatifs.
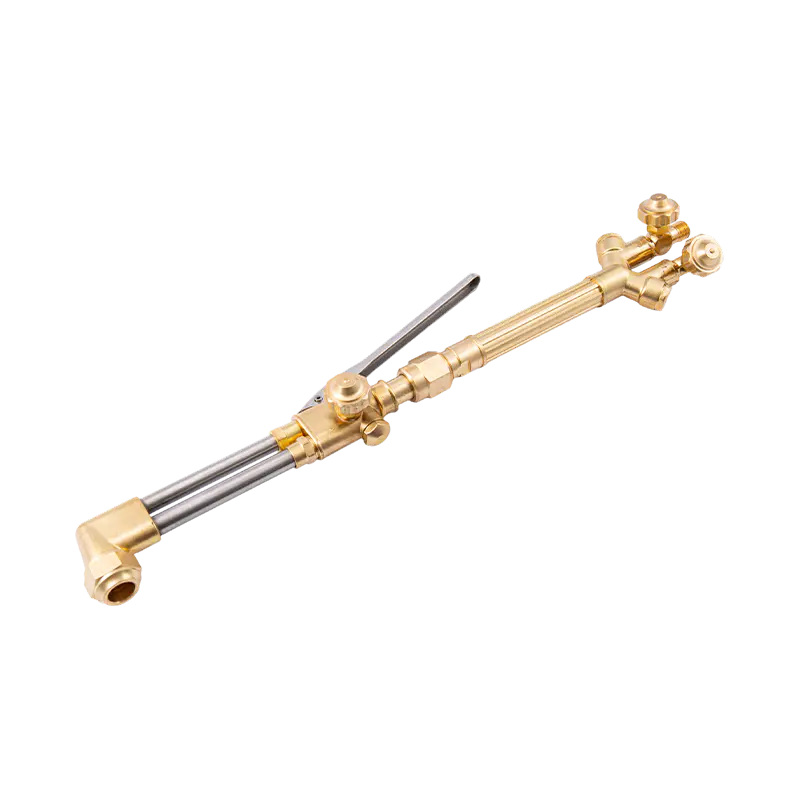
La conception de la pointe reflète cela : les pointes en acétylène utilisent généralement un jet de coupe à orifice unique entouré de plusieurs ports de préchauffage, tous intégrés dans un seul corps en cuivre. Les ports de préchauffage et le canal d'oxygène de coupe sont calibrés spécifiquement pour le taux de combustion et la courbe de pression de l'acétylène. L'utilisation d'une buse en acétylène avec un carburant à combustion plus lente comme le propane produit une flamme déséquilibrée, une accumulation de carbone et des performances de coupe imprévisibles. À l’inverse, une pointe de propane sur une configuration à acétylène ne peut pas fournir l’intensité de préchauffage dont le carburant est capable. L'adaptation du pourboire au carburant n'est pas facultative. Pour un vérifié gamme complète d'embouts de chalumeau coupeur à acétylène couvrant les profils standard, robustes et spécialisés, la sélection doit toujours être basée sur la série du fabricant de votre poignée de torche pour garantir un siège étanche aux gaz et une compatibilité avec la pression nominale.
Un facteur supplémentaire propre à l'acétylène : la règle du 1/7. Les bouteilles d'acétylène ne doivent jamais être soutirées à un rythme supérieur au septième du contenu total de la bouteille par heure. Les buses à haut débit sur les gros travaux de coupe peuvent pousser les taux de retrait au-delà de ce seuil, provoquant la pénétration d'acétone (le stabilisant) dans le flux de gaz, ce qui constitue un grave danger pour la sécurité et l'équipement. Le choix de la taille de la buse est donc également une décision de gestion des cylindres pour les travaux à haut rendement.
Conception d'embout en une seule pièce ou en deux pièces : de quoi avez-vous besoin
Parcourez n’importe quel fournisseur de soudage industriel et vous trouverez deux constructions de pointes distinctes sur l’étagère. Comprendre ce qui les sépare détermine lequel appartient à votre torche.
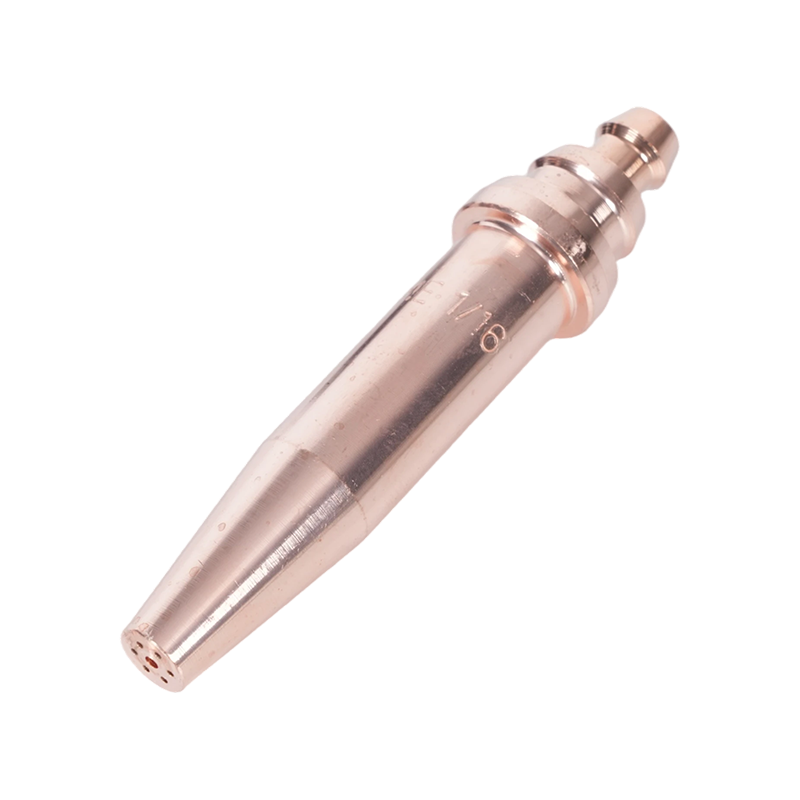
A embout monobloc est usiné à partir d’une seule billette de cuivre. Le canal d'oxygène de coupe traverse le centre ; les ports de préchauffage l’entourent, tous coulés dans le même corps. Cette construction confère à l'embout des tolérances dimensionnelles serrées : les passages de gaz sont précis et cohérents dès le moment de la fabrication. Les pointes monobloc sont la norme pour les travaux d'oxyacétylène, car la température de flamme élevée et la pression relativement élevée de l'acétylène sont bien adaptées à la conductivité thermique du cuivre massif. La pointe dissipe efficacement la chaleur, résiste aux retours de flamme et conserve son étalonnage pendant de nombreuses heures de travail lorsqu'elle est correctement entretenue.
A pointe en deux parties se compose d'une coque extérieure en cuivre et d'un élément intérieur séparé, créant une série de rainures de flamme de préchauffage entre les deux composants. Cette conception a été développée spécifiquement pour les carburants à combustion plus lente (propane, gaz naturel, propylène et MAPP) qui nécessitent un chemin de flamme de préchauffage plus long et un temps de mélange plus long avant que le gaz ne sorte de la face de la pointe. La conception rainurée augmente la surface de contact entre le gaz et l'oxygène pré-mélangé, compensant ainsi la température de flamme plus basse de ces carburants en étendant la zone de combustion. Les buses en deux parties sur l'acétylène produisent des pétarades excessives car le carburant brûle avant que le mélange ne soit nécessaire ; Les pointes monobloc sur le propane privent la flamme de la géométrie de mélange dont elle a besoin.
La règle pratique : si votre installation brûle de l'acétylène, utilisez des embouts monobloc. Si vous faites fonctionner du propane, du gaz naturel ou du propylène via un système oxy-combustible, utilisez des embouts en deux parties conçus pour ce carburant. Ne supposez jamais que les embouts sont compatibles entre les types de carburant, même si le filetage et le siège semblent s'adapter au corps de la torche.
Taille de la pointe et orifice : adaptés à l'épaisseur du métal
Le dimensionnement des pointes pour la découpe oxyacétylène est régi par une variable principale : l'épaisseur du métal à couper. Le numéro de taille, allant de 000 au plus petit à 8 au plus grand dans la plupart des systèmes des fabricants, correspond au diamètre de l'orifice d'oxygène de coupe au centre de la pointe. C’est le trou qui délivre le jet d’oxygène à haute pression qui effectue réellement la coupe ; les ports de préchauffage qui l’entourent ne font qu’amener l’acier à la température d’inflammation. La taille de la buse est toujours sélectionnée en fonction du diamètre de l'orifice d'oxygène de coupe, et non de la taille du trou de préchauffage.
| Taille de la pointe | Épaisseur du métal | Coupe O₂ (PSI) | Acétylène (PSI) | Vitesse de déplacement (IPM) |
|---|---|---|---|---|
| 000 | Jusqu'à 1/8" | 20-25 | 3 à 5 | 28-32 |
| 00 | 1/4" | 20-25 | 3 à 5 | 27-30 |
| 0 | 3/8"-1/2" | 20-35 | 3 à 5 | 20-28 |
| 1 | 3/4" | 30-35 | 3 à 5 | 17-21 |
| 2 | 1"–1-1/2" | 35-45 | 3 à 7 | 13-19 |
| 3 | 2"–2-1/2" | 40-50 | 4 à 10 | 10-15 |
| 4 | 3" | 40-50 | 5 à 10 | 9-12 |
| 5 | 4"-12" | 45-80 | 5-15 | Varie |
Un point critique que les opérateurs négligent souvent : la taille des embouts n'est pas standardisée entre les fabricants . Un embout de taille 2 d'une marque peut avoir un diamètre d'orifice différent de celui d'un embout de taille 2 d'une autre. Faites toujours des références croisées avec le tableau des conseils du fabricant de votre torche plutôt que de supposer une équivalence numérique entre les marques. Pour les applications structurelles lourdes exigeant des coupes constantes à haut rendement, le pointe de chalumeau à acétylène manuelle robuste pour les coupes exigeantes est conçu avec la géométrie de l'orifice et la qualité du cuivre pour maintenir un flux d'oxygène à haute pression sans érosion prématurée du canal de coupe.
Une erreur de taille à éviter : choisir un embout surdimensionné pour « avoir plus de chaleur ». Une pointe trop grande pour le matériau à couper produit plus de préchauffage que nécessaire, oxyde les bords de saignée, augmente la consommation de carburant et augmente le risque de retour de flamme lorsque la vitesse réduite du gaz descend en dessous de la vitesse de propagation de la flamme. Adapter la taille de la pointe au matériau est plus efficace et produit un trait de scie plus propre et plus étroit.
Découpe, gougeage et chauffage : trois types de pointes expliqués
Le type de pointe, distinct de la taille de la pointe, détermine l'effet réel de la torche sur le métal. Les systèmes oxyacétylène utilisent trois configurations de pointes fonctionnellement distinctes, et les confondre produit de mauvais résultats et des risques potentiels pour la sécurité.
Conseils de coupe sont la configuration standard : un jet d'oxygène de coupe central entouré de quatre à six ports de préchauffage disposés symétriquement autour de lui. La flamme de préchauffage amène la surface de l'acier à sa température d'allumage (environ 870 °C / 1 600 °F pour l'acier doux), moment auquel l'ouverture du levier d'oxygène de coupe dirige un flux à haute pression qui oxyde et éjecte le métal en fusion vers le bas à travers la saignée. Ces pointes sont conçues pour des coupes nettes et traversantes dans l'acier doux et les aciers faiblement alliés. Ils ne conviennent pas à l’acier inoxydable, à l’aluminium ou à la fonte utilisant le processus standard d’oxycoupage – ces matériaux nécessitent des processus alternatifs.
Conseils de gougeage utiliser une géométrie d'orifice fondamentalement différente. Au lieu d'un jet de coupe circulaire étroit, la pointe de gougeage produit un flux d'oxygène large, en forme d'éventail ou allongé, conçu pour éliminer la matière de la surface plutôt que de la traverser. Cela crée une rainure en forme de U dans le métal de base, utile pour éliminer les défauts de soudure, préparer les joints pour le resoudage et rayer les bords des plaques. Le Embouts de gougeage oxyacétylène pour travaux d'enlèvement de matière sont construits avec la géométrie de port allongée requise pour maintenir une gouge stable et contrôlable à la vitesse de déplacement de l'opérateur. L’utilisation d’une pointe coupante pour le gougeage produit une rainure rugueuse et incohérente et endommage rapidement la face de la pointe.
Conseils de chauffage éliminer complètement le canal d'oxygène de coupe. Ils fournissent uniquement une flamme de préchauffage de grand volume (sans jet de coupe), ce qui en fait l'outil idéal pour soulager les contraintes, plier, redresser, braser et préchauffer des soudures épaisses avant le soudage à l'arc. Le embouts chauffants pour chalumeau oxyacétylène et propane sont disponibles dans plusieurs configurations de ports pour correspondre à la diffusion de chaleur requise pour différentes applications de chauffage, du chauffage concentré étroit pour les opérations de pliage au chauffage sur une large zone pour soulager les contraintes sur les grandes fabrications.
Paramètres de pression par taille de buse
Régler correctement la pression du gaz est aussi important que sélectionner la bonne buse : un réglage de pression sous-dimensionné produit une coupe faible et oxydante ; un réglage surdimensionné gaspille du gaz, élargit la saignée et peut provoquer des turbulences dans le flux de coupe qui rendent la face coupée rugueuse.
Le cadre général : la pression de l'oxygène varie en fonction de la taille de la pointe et de l'épaisseur du matériau, tandis que la pression de l'acétylène reste dans une plage étroite, quelle que soit la taille de la pointe. La pression de l'acétylène ne doit jamais dépasser 15 PSI au niveau du régulateur : au-dessus de ce seuil, le gaz devient instable et le risque d'explosion augmente considérablement. La plupart des travaux de coupe de production utilisent de l'acétylène entre 3 et 10 PSI en fonction de la taille de la pointe, les pointes les plus grandes étant situées vers l'extrémité supérieure.
L'oxygène fonctionne sur une plage beaucoup plus large. Les pointes en matériau fin (000-0) fonctionnent généralement avec de l'oxygène de coupe de 20 à 35 PSI ; les pointes de milieu de gamme (1 à 2) utilisent généralement 30 à 45 PSI ; les pointes de grand diamètre pour le travail sur plaques (3 à 5) peuvent nécessiter 40 à 60 PSI ou plus. L'oxygène de préchauffage (où la conception de la torche sépare les alimentations en oxygène de préchauffage et de coupe) est réglé à un niveau inférieur à celui de l'oxygène de coupe, généralement de 3 à 17 PSI en fonction de la taille de la buse. Pour la référence de pression faisant autorité, ventilée par taille de pointe, diamètre d'orifice et vitesse de coupe, le Tableau des pointes du chalumeau coupant Harris couvrant la sélection de la taille de la pointe, les réglages de pression et la référence de qualité de coupe fournit des données de qualité fabricant applicables à la plupart des séries de pointes standard.
Réglez toujours les pressions avec les vannes du chalumeau ouvertes et le gaz circulant, et non avec les vannes fermées. Les lectures de pression statique n'ont aucun sens pour régler les pressions de service ; la pression de refoulement du régulateur chute sous l'effet du débit, et cette pression de travail est ce qui détermine la qualité de la flamme à la pointe.
Conseil Entretien, nettoyage et quand remplacer
Une pointe contaminée ou endommagée est la cause la plus courante de mauvaise qualité de coupe que les opérateurs attribuent à tort à la pression du gaz ou à la technique. La maintenance des pointes est simple mais nécessite les bons outils et une pratique constante.
Accumulation de carbone dans les ports de préchauffage est le problème le plus fréquent. Les projections du processus de découpe, combinées à des réglages de flamme légèrement riches en carburant, déposent du carbone à l'intérieur des ports et sur la face de la pointe. Cela restreint le débit de gaz, déforme le schéma de la flamme de préchauffage et provoque l'élévation ou l'extinction imprévisible de la flamme. Nettoyez les ports de préchauffage avec un nettoyeur de pointe adapté au diamètre du port, et non avec un foret, qui enlève le cuivre et agrandit l'orifice. Le canal d'oxygène de coupe doit être nettoyé avec un fil lisse qui s'ajuste sans forcer ; tout élargissement de l'orifice de coupe modifie les caractéristiques d'écoulement pour lesquelles la pointe a été calibrée.
État de la face de la pointe compte également. La surface d'appui de la pointe, là où elle rencontre la tête de la torche, doit être propre et intacte pour une étanchéité au gaz. Une pointe qui fuit au niveau du siège provoque un comportement irrégulier de la flamme et constitue un risque d'incendie. Si la face de la pointe présente des dommages par érosion, piqûre ou brûlure suite à un retour de flamme, la pointe doit être remplacée plutôt que réaffûtée. Le réaffûtage modifie la géométrie du port de préchauffage et n'est pas recommandé pour les travaux de coupe de précision.
Le retour de flamme, où la flamme recule dans le corps de la torche, est l'événement de sécurité le plus grave lié aux pointes. Il produit un sifflement ou un grincement, une flamme visible au niveau de la tête de la torche et une surchauffe rapide de la poignée. Si un retour de flamme se produit, fermez immédiatement les deux vannes du chalumeau, puis les vannes de la bouteille. Inspectez la pointe, le corps de la torche et les tuyaux avant de rallumer. Un bien ajusté anti-retour de flamme oxy-acétylène pour la protection de la torche installé aux entrées de la torche contient et éteint un retour de flamme avant qu'il n'atteigne les tuyaux ou les cylindres - un composant de sécurité essentiel sur toute installation oxyacétylène fonctionnant près de ses limites de conception.