La température produite par un chalumeau coupant est l’un des chiffres les plus fréquemment cités – et les plus souvent mal compris – dans le domaine de l’oxycoupage. Les gens demandent quelle est la température d’un chalumeau, reçoivent un chiffre en milliers de degrés et supposent que plus c’est toujours mieux. La réalité est plus nuancée : la température de la flamme est un facteur de performance de coupe, mais pas le seul, ni toujours le plus important. Comprendre ce que signifient réellement les chiffres de température vous aide à sélectionner le bon gaz, la bonne buse et la bonne configuration pour le travail à accomplir.
Quelle est la température d’un chalumeau coupant ?
La flamme de préchauffage d'un chalumeau coupant - l'anneau de flamme qui entoure la pointe de coupe avant que le levier d'oxygène de coupe ne soit engagé - atteint des températures comprises entre 4 400 °F et 6 000 °F (environ 2 400 °C à 3 300 °C), selon le gaz combustible utilisé et le rapport oxygène/carburant dans le mélange. Cette gamme couvre toutes les configurations d'oxycoupage courantes, du propane à l'extrémité inférieure à l'oxyacétylène à l'extrémité supérieure.
La flamme de préchauffage a un objectif spécifique : élever le métal de base à sa température d'allumage, qui pour l'acier au carbone doux est d'environ 1 600 °F (870 °C). À cette température, l’acier atteint une couleur orange vif et commence à montrer des étincelles sur le bord de la surface. Ce n’est qu’à ce stade que le métal est prêt à être découpé. Lorsque l'opérateur ouvre le levier d'oxygène de coupe, un flux d'oxygène pur à haute pression est introduit dans la zone préchauffée et la coupe proprement dite commence.
Surtout, le flux d'oxygène de coupe lui-même n'ajoute pas de température de flamme significative . Ce qu'il fait, c'est déclencher et entretenir une réaction chimique entre l'oxygène et le fer dans l'acier. C’est cette réaction – et non la flamme de la torche – qui effectue le véritable travail de coupe.
Pourquoi la température du chalumeau n’est qu’une partie de l’histoire
La distinction entre la température de la flamme et la puissance calorifique est une distinction que les opérateurs de découpe expérimentés comprennent, mais que les débutants négligent souvent. La température mesure la chaleur de la flamme en son cœur. La puissance calorifique – mesurée en BTU par pied cube de gaz consommé – mesure la quantité d'énergie thermique que la flamme transfère à la pièce au fil du temps. Ceux-ci sont liés mais pas identiques, et l’optimisation pour l’un n’optimise pas automatiquement pour l’autre.
L'acétylène produit la flamme d'oxycombustible la plus chaude de tous les gaz couramment disponibles, mais sa puissance calorifique totale (teneur en BTU) est inférieure à celle du propylène et du propane car il brûle plus rapidement avec moins de volume de carburant. Une flamme de propylène brûle un peu plus froidement que l'acétylène, mais son cône de flamme externe fournit une teneur en BTU nettement plus élevée, ce qui signifie qu'elle peut chauffer une plus grande masse d'acier plus efficacement pour certaines applications, même si la température maximale est plus basse.
Le processus de découpe lui-même est également fondamentalement chimique plutôt que thermique. Une fois que l’acier atteint la température d’allumage, le flux d’oxygène de coupe oxyde le fer – le brûlant essentiellement – dans une réaction exothermique qui génère sa propre chaleur. La flamme de préchauffage de la torche entretient cette réaction lorsque la torche se déplace le long de la coupe, mais l'énergie qui entraîne la coupe est largement auto-entretenue une fois établie. C'est pourquoi un chalumeau ne fait pas simplement fondre l'acier comme un soudeur pourrait s'y attendre : il convertit chimiquement un chemin étroit de fer en oxyde de fer liquide (scorie), qui est expulsé hors de la saignée par la pression de l'oxygène.
Comparaison de la température du gaz combustible
Quatre gaz représentent la grande majorité des applications d’oxycoupage. Leurs caractéristiques de température et de puissance calorifique diffèrent de manière à ce que chacune soit mieux adaptée à certaines tâches :
| Gaz Combustible | Température de flamme (avec O₂) | Flamme primaire BTU/pi³ | Meilleure application |
|---|---|---|---|
| Acétylène | ~5 600 °F (3 100 °C) | ~507 BTU/pi³ | Préchauffage rapide, acier fin à moyen, coupe de précision |
| Propylène | ~5 300 °F (2 930 °C) | ~440 BTU/pi³ (primaire) ; secondaire supérieur | Acier épais, coupe en biseau, coupe de ferraille, rentabilité |
| Propane | ~4 600 °F (2 540 °C) | ~255 BTU/pi³ (primaire) | Chauffage de l'acier épais, coupe à vitesse lente, préchauffage de grandes pièces |
| MAPP / MAP-Pro | ~5 300 °F (2 930 °C) | Similaire au propylène | Chauffage de petites pièces, brasage, découpe immergée haute pression |
Notez que les valeurs BTU varient selon la source et la méthode de mesure. Les chiffres ci-dessus reflètent le dégagement de chaleur primaire (cône interne), qui est la valeur la plus pertinente pour la vitesse de préchauffage. La teneur en BTU de la flamme secondaire (cône extérieur) est un facteur supplémentaire, particulièrement important pour le propylène, qui fournit plus de deux fois la puissance en BTU de la flamme secondaire de l'acétylène.

Acétylène : flamme la plus chaude, préchauffage le plus rapide
L'oxyacétylène produit la température de flamme la plus élevée de tous les gaz de coupe courants : environ 5 600 °F (3 100 °C) avec un rapport oxygène/carburant de 1:1. Cela se traduit directement par des temps de préchauffage plus rapides, ce qui est important dans les environnements de production où le temps de cycle de réduction affecte le débit. Pour un travail de précision sur des matériaux plus fins, le cône intérieur concentré en acétylène fournit une chaleur ciblée avec une propagation minimale, réduisant ainsi les zones affectées par la chaleur sur les pièces où la précision dimensionnelle est essentielle.
L'acétylène présente deux limites importantes. Premièrement, il ne doit jamais être utilisé à des pressions supérieures à 15 PSI : au-dessus de ce seuil, le gaz devient instable et peut se décomposer de manière explosive sans source d'inflammation. Ce plafond de pression limite le débit maximum réalisable, ce qui limite à son tour la vitesse de coupe sur des tôles très épaisses. Deuxièmement, la tendance plus élevée au retour de flamme de l'acétylène par rapport aux gaz alternatifs signifie que les dispositifs anti-retour de flamme ne sont pas facultatifs : ils constituent une exigence de sécurité pour toute configuration oxy-acétylène. Le gaz est également disponible uniquement dans des bouteilles d'une capacité maximale d'environ 400 pieds cubes, ce qui rend plus coûteux le maintien de l'approvisionnement pour les opérations de coupe à grand volume.
Propane et propylène : température plus basse, BTU plus élevé
Le propane brûle à environ 4 600 °F (2 540 °C) avec de l'oxygène – nettement plus froid que l'acétylène – mais sa teneur élevée en BTU dans la flamme secondaire le rend efficace pour chauffer de grandes masses d'acier et couper des tôles épaisses à des vitesses inférieures. Le temps de préchauffage plus long requis est un compromis accepté dans les applications où la qualité de coupe sur des sections lourdes compte plus que la vitesse de cycle. Le propane est largement disponible, peut être fourni en vrac ou par pipeline et est nettement moins cher que l'acétylène par unité de chaleur fournie.
Le propylène occupe une position intermédiaire : sa température de flamme d'environ 5 300 °F (2 930 °C) est proche de celle de l'acétylène, mais sa teneur totale en BTU – combinant flamme primaire et secondaire – est environ le double de celle de l'acétylène par pied cube de gaz. Cette combinaison fait du propylène le choix préféré pour la coupe d'acier épais, la coupe en biseau, le traitement des déchets et les applications de pulvérisation à la flamme. Il est également environ 50 % moins cher que l'acétylène, 20 fois plus stable (avec une très faible tendance au retour de flamme), et un cylindre de propylène de 100 livres peut remplacer environ cinq gros cylindres d'acétylène lors d'une utilisation de coupe typique. Pour les opérations qui utilisent actuellement de l'acétylène pour la coupe générale et qui souhaitent réduire les coûts de gaz sans perte significative de performances, le propylène est l'alternative la plus directe.
Le propane et le propylène nécessitent tous deux des pointes de chalumeau de type injecteur plutôt que les pointes à pression égale utilisées avec l'acétylène. L’utilisation d’un mauvais type de buse pour le gaz utilisé dégrade la qualité de coupe et peut créer des risques pour la sécurité – le choix de la buse doit correspondre au gaz combustible.
Comment la pointe de coupe affecte la diffusion de chaleur
La pointe de coupe est le composant qui traduit la pression et le débit du gaz en une flamme de préchauffage efficace et un flux d'oxygène de coupe. Sa conception - le nombre, la taille et l'angle des orifices de préchauffage, ainsi que le diamètre de l'alésage central d'oxygène de coupe - détermine la manière dont la température de la flamme est transmise à la pièce dans la pratique, indépendamment de ce dont le gaz lui-même est théoriquement capable.
Un embout trop petit pour l'application limite le débit d'oxygène et prolonge le temps de préchauffage au-delà de ce que devrait exiger la température du gaz. Une pointe trop grande pour un matériau mince répartit la chaleur sur une zone plus large que nécessaire, augmentant ainsi la distorsion et réduisant la qualité de coupe. Les pointes usées ou endommagées – avec des orifices élargis ou déformés à cause de cycles de chaleur répétés ou d'un nettoyage inapproprié – produisent une flamme irrégulière qui ne peut pas maintenir une température d'allumage constante sur le chemin de coupe, conduisant à des bords rugueux et à des endroits non coupés, quelle que soit la température théorique de la flamme.
Le matériau des pointes est également important : les pointes fabriquées selon des tolérances d'orifice précises maintiennent des caractéristiques de débit constantes tout au long de leur durée de vie, tandis que les pointes de qualité inférieure peuvent présenter des variations dimensionnelles qui produisent des résultats incohérents dès la première utilisation. Embouts de chalumeau à acétylène conçus pour l'oxycoupage à haute température sont conçus avec la géométrie de l'orifice et les spécifications des matériaux requises par les exigences de pression et de température de l'oxy-acétylène. Pour les configurations au propane et aux carburants alternatifs, Embouts de chalumeau au propane pour les configurations à carburant alternatif à haut BTU utilisez la conception de type injecteur dont les gaz alternatifs à basse pression ont besoin pour obtenir un mélange carburant-oxygène approprié à la pointe.

Gérer la température pour des coupes sûres et propres
Faire fonctionner un chalumeau coupant dans la bonne plage de température est autant une question de sécurité que de performance. La surchauffe du corps de la torche – par retour de flamme excessif (une brève flamme revient dans la pointe) ou par retour de flamme (flamme retournant dans le tuyau ou le régulateur) – peut endommager l'équipement et créer de graves dangers.
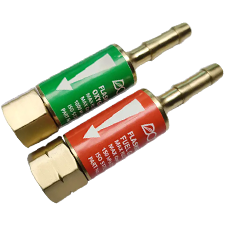
Le retour de flamme résulte généralement du fait que la pointe touche la pièce à usiner, de pressions de gaz incorrectes ou d'un orifice de pointe sale ou endommagé. La flamme s'éteint avec un bruit sec et peut être rallumée. Le retour de flamme est plus grave : la flamme repasse au-delà de la pointe dans le corps de la torche et le tuyau, produisant un sifflement ou un grincement et atteignant potentiellement l'alimentation en gaz. Les configurations de torches modernes éliminent ce risque grâce à des dispositifs anti-retour de flamme – des dispositifs installés entre le tuyau et le corps de la torche (ou le régulateur) qui contiennent un clapet anti-retour et une coupure thermique pour arrêter le flux de gaz inversé avant qu'il n'atteigne les bouteilles. Dispositifs anti-retour de flamme pour un fonctionnement sûr du chalumeau sont un composant de sécurité obligatoire pour tout système oxy-combustible – et non un accessoire en option – et doivent être inspectés régulièrement pour déceler tout dommage ou blocage.
La gestion de la température pendant la découpe implique également de maintenir la bonne distance torche-pièce. Trop près, les éclaboussures contaminent l'orifice de la pointe et peuvent provoquer un retour de flamme ; trop loin et la flamme de préchauffage perd de son efficacité, prolongeant le temps de préchauffage et dégradant la qualité de coupe. La distance de sécurité correcte varie selon la taille de la buse et le type de gaz et est spécifiée dans les données du fabricant de la buse pour chaque numéro de buse.
Choisir la bonne configuration pour vos besoins de température
La question pratique n’est pas « quel gaz brûle le plus ? mais "quelle combinaison de gaz et de buse fournit la bonne chaleur à mon matériau et à mon application spécifiques, de manière efficace et sûre ?" La réponse dépend de l’épaisseur de l’acier, de la qualité de coupe requise, du volume de production et de la disponibilité du gaz.
Pour l'acier fin à moyen (jusqu'à environ 1 pouce) où la qualité et la vitesse de coupe sont des priorités, l'oxy-acétylène avec une pointe en acétylène assortie est le choix standard. Pour la découpe de plaques épaisses, le traitement des déchets ou les opérations à volume élevé où le coût du gaz est un facteur important, le propylène avec la pointe d'injecteur appropriée offre des performances proches de l'acétylène à un coût d'exploitation nettement inférieur. Pour une utilisation occasionnelle ou sur les sites où l'approvisionnement en acétylène n'est pas pratique, le propane constitue une alternative fiable avec des performances adéquates pour la plupart des tâches de coupe structurelle.
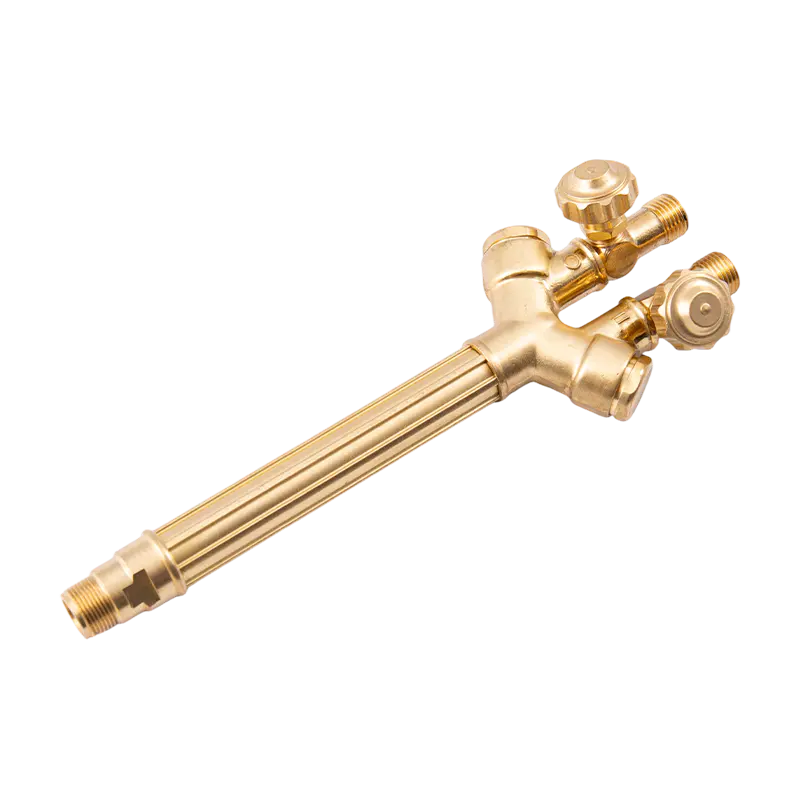
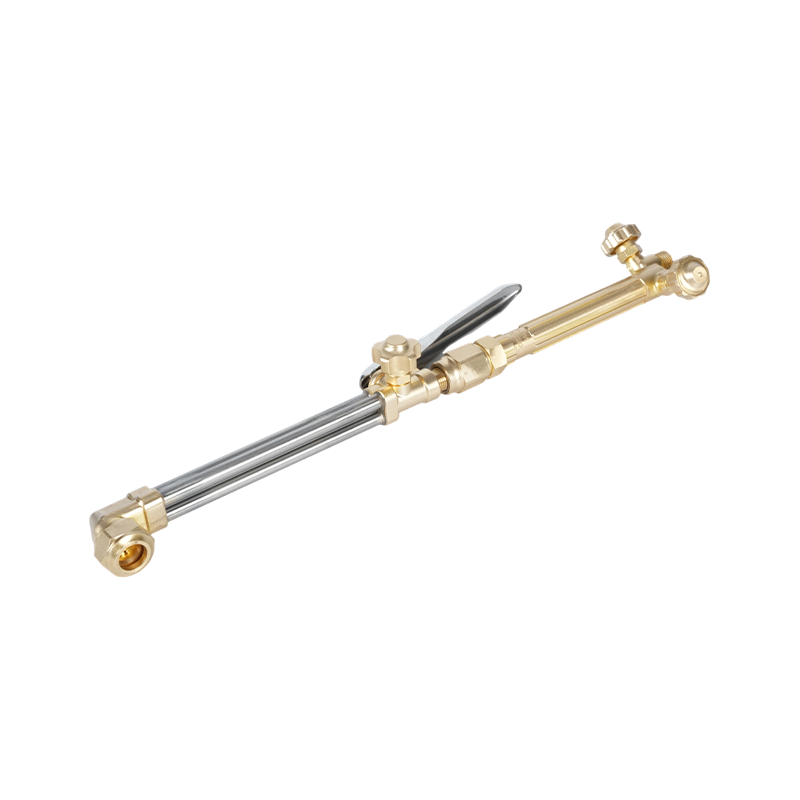
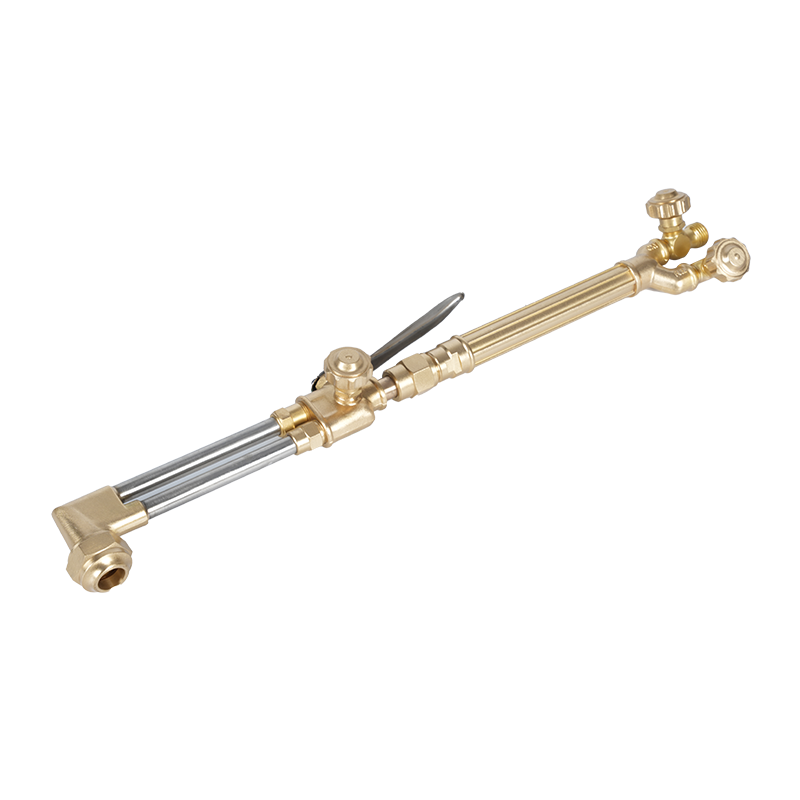
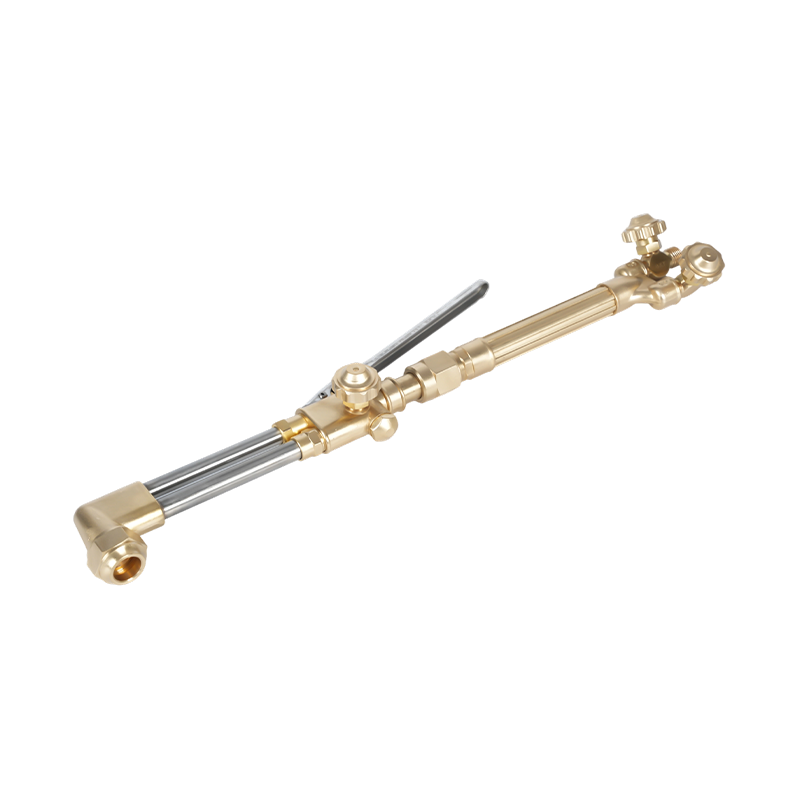
Quelle que soit la combinaison de gaz et de buse sélectionnée, la poignée de la torche, l'accessoire de coupe et les régulateurs doivent être compatibles avec ce gaz et adaptés aux pressions impliquées. Kits complets de chalumeau coupant pour les installations d'oxycoupage fournir des composants adaptés (poignée, accessoire, embouts et tuyaux) conçus pour fonctionner ensemble aux pressions et débits corrects pour un type de gaz donné. Pour les opérateurs qui disposent déjà d'un manche de torche et qui ont besoin d'ajouter une capacité de coupe, accessoires de coupe compatibles avec les principaux systèmes de poignées de torche permettre d'ajouter la fonction de coupe sans remplacer la configuration complète — à condition que l'accessoire soit conçu pour le gaz combustible utilisé.