À quoi sert une buse de soudage et pourquoi c'est important
Chaque soudure ou coupe commence par une flamme ou un arc, mais aucune ne peut fonctionner de manière fiable sans une buse dirigeant ce qui l'entoure. La buse est le point final par lequel le gaz de protection, le gaz combustible ou l'oxygène sort du corps de la torche et atteint la zone de travail. Son travail semble simple. En pratique, il détermine tout, de la porosité de la soudure à la qualité des bords de coupe, en passant par la fréquence à laquelle vous vous arrêtez pour nettoyer les éclaboussures de votre équipement.
Dans les procédés de soudage à l'arc sous protection gazeuse comme MIG/GMAW, la buse crée une enveloppe protectrice de gaz de protection autour du bain de soudure, empêchant l'oxygène et l'azote atmosphériques de contaminer le métal en fusion. Sans couverture gazeuse adéquate, la soudure s’oxyde, une porosité apparaît et les propriétés mécaniques diminuent. Lors du coupage et du soudage oxy-combustible, la buse contrôle la géométrie de la flamme elle-même, déterminant le rapport entre la flamme de préchauffage et le flux d'oxygène de coupe et la propagation de la chaleur à travers la pièce.
Une buse usée, obstruée ou mal dimensionnée ne réduit pas seulement la qualité : elle multiplie les coûts des consommables et les temps d'arrêt. L'accumulation de projections restreint le flux de gaz, provoquant des turbulences qui compromettent la couverture de protection. Un alésage de buse trop petit pour l'application augmente la contre-pression, perturbant la flamme ou l'arc. Comprendre la buse revient, en pratique, à comprendre la moitié de ce qui contrôle la stabilité de votre processus.
Types de buses par procédé de soudage
Les buses ne sont pas interchangeables d’un processus à l’autre. Le bon point de départ pour toute sélection de buse consiste à identifier le processus de soudage ou de découpage utilisé : chacun a une géométrie de buse, des exigences en matière de matériaux et une fonction différentes.
Buses MIG/GMAW sont des consommables cylindriques ou de forme qui se fixent à l'avant du pistolet MIG et entourent le tube contact. Leur fonction principale est de diriger le gaz de protection – généralement des mélanges riches en argon ou CO₂ – sur le bain de fusion. Ils sont disponibles dans des styles de fixation à enfiler et filetés. Les buses à enfiler se montent et se retirent plus rapidement, ce qui est important sur les lignes à forte production ; les buses filetées offrent une étanchéité au gaz plus sûre et sont moins susceptibles de se desserrer sous l'effet des vibrations. Les deux styles sont disponibles dans des constructions standard et robustes, ces dernières présentant des parois plus épaisses et des isolants conçus pour des applications de 400 à 600 ampères.
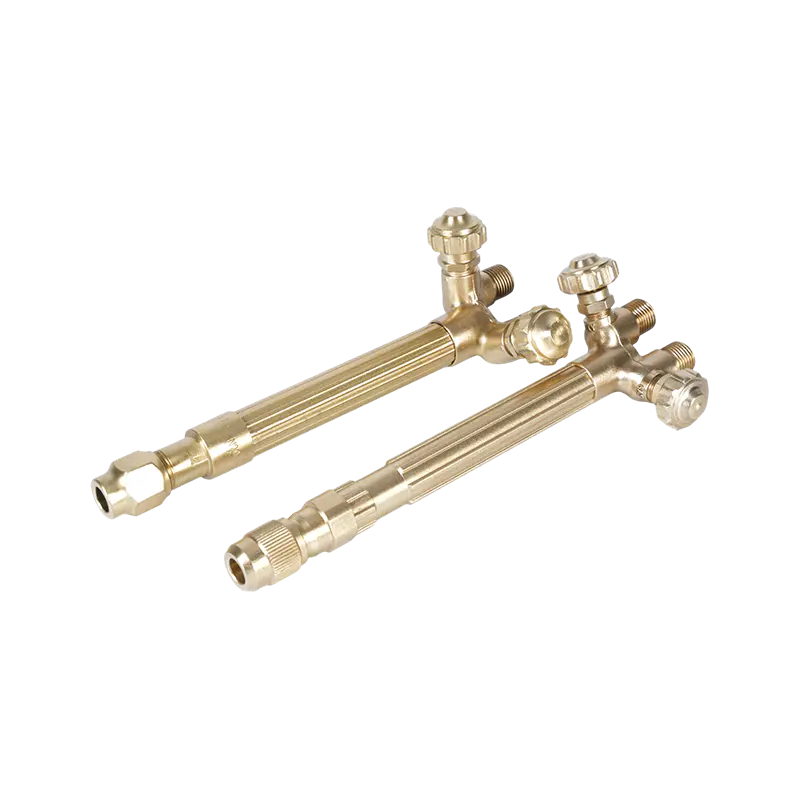
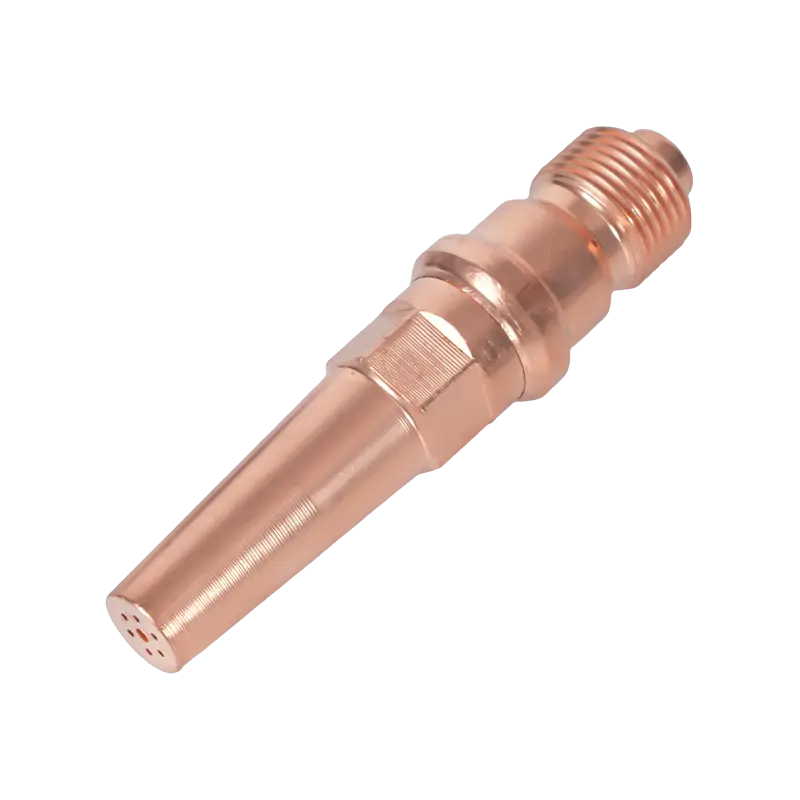
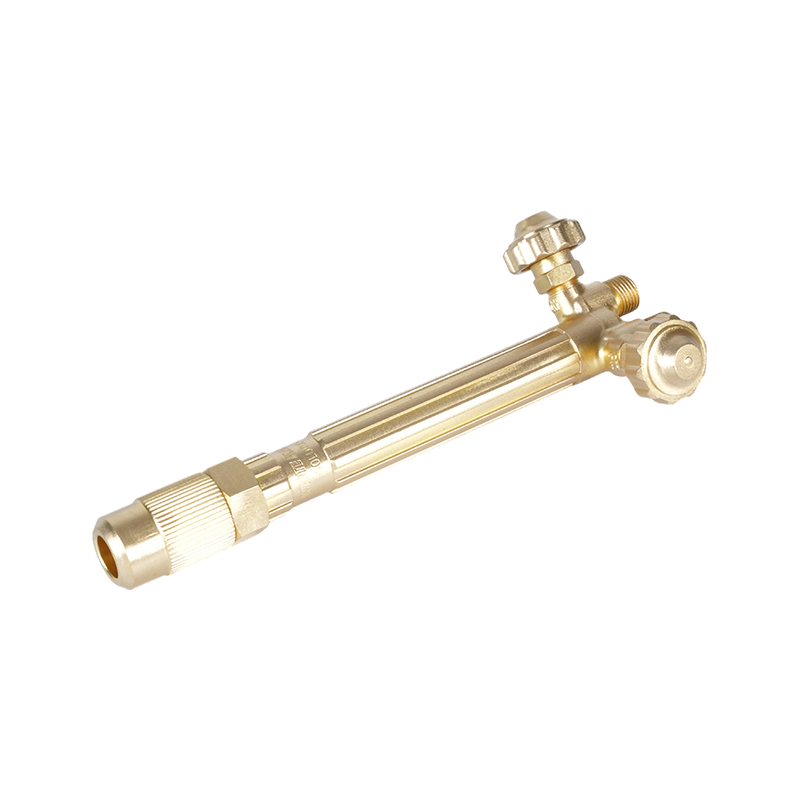
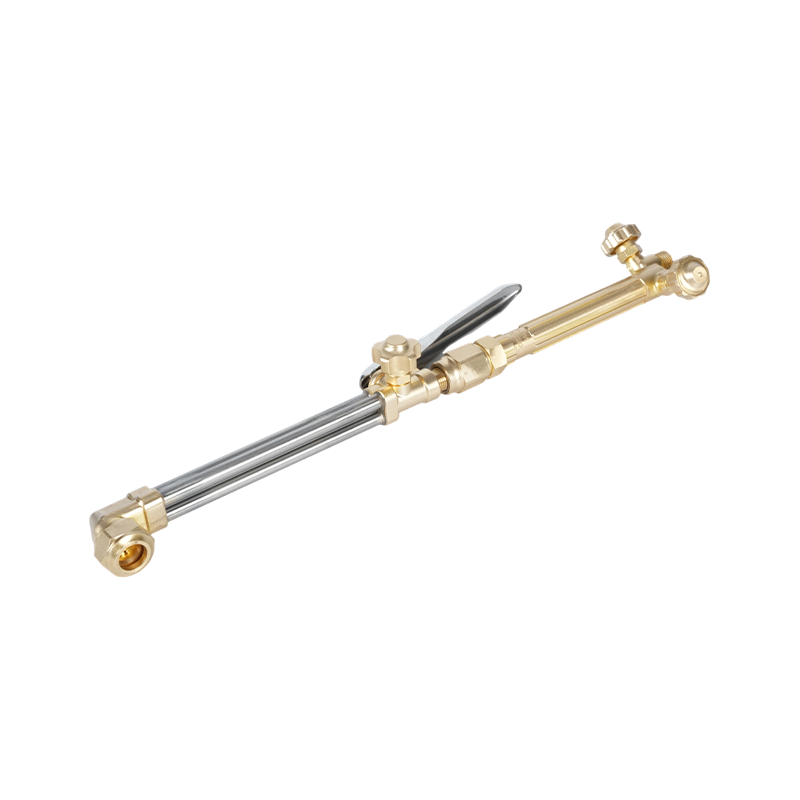
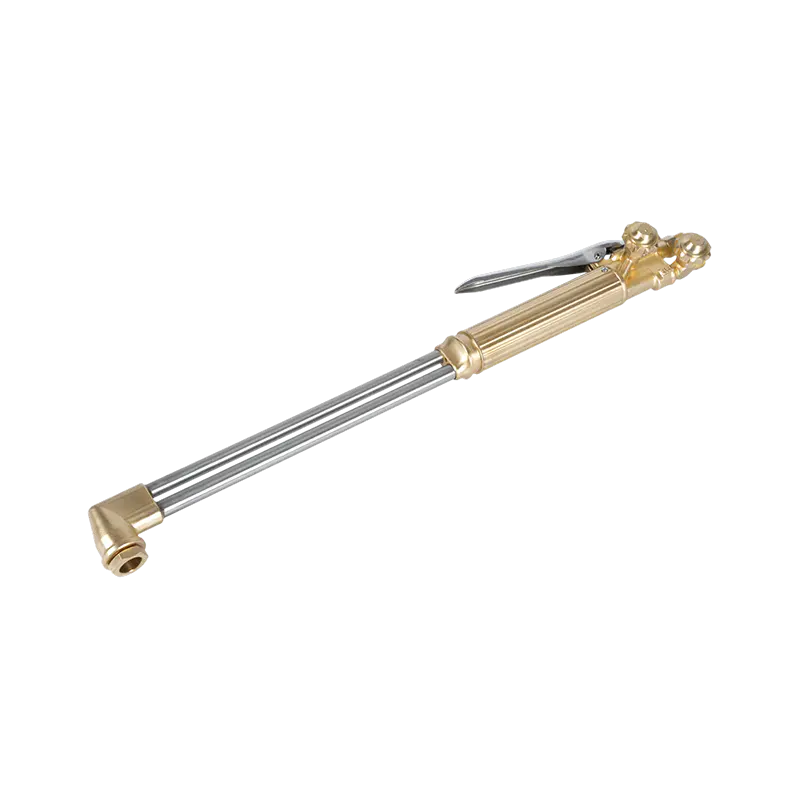
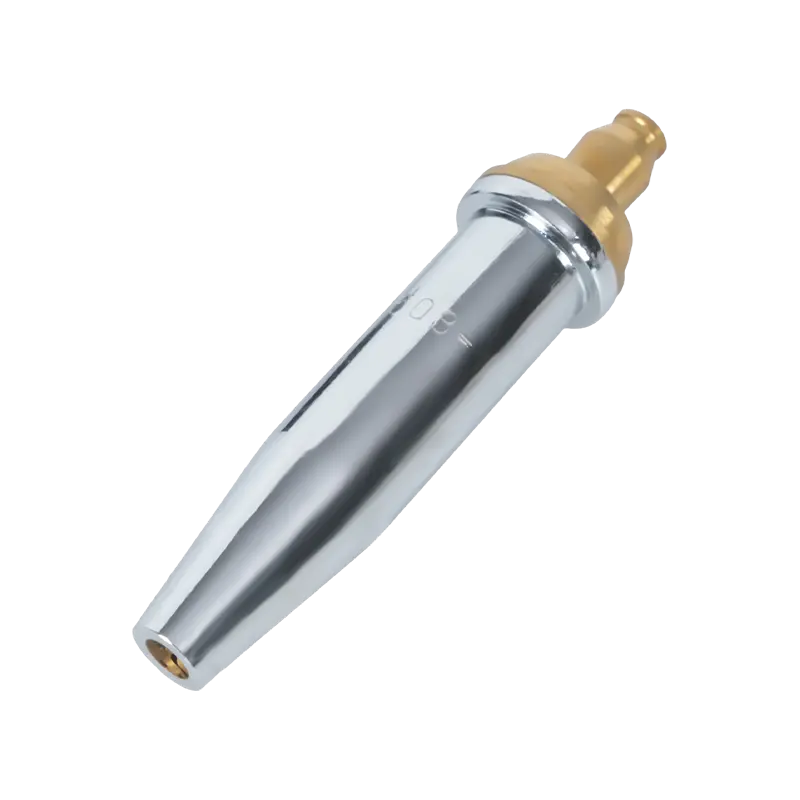
Buses d'oxycoupage et de soudage – souvent appelées pointes de coupe ou pointes de chalumeau – fonctionnent différemment. Plutôt que de protéger un bain de fusion, ils mélangent et dirigent du gaz combustible (acétylène ou propane) et de l'oxygène pour produire une flamme précise à haute température. Les pointes de coupe ont un orifice central d'oxygène à haute pression entouré d'orifices de flamme de préchauffage ; la flamme de préchauffage amène l'acier à la température d'inflammation, et le jet d'oxygène de coupe oxyde ensuite et éjecte le matériau en fusion. Embouts de chalumeau coupant à l'acétylène pour les applications oxy-combustibles fournissent la flamme la plus chaude de tous les gaz combustibles courants (environ 3 500 °C), ce qui en fait le premier choix pour couper de l'acier plus épais et pour les applications nécessitant un préchauffage rapide. Embouts de chalumeau au propane conçus pour une distribution de flamme stable fonctionnent à une température de flamme plus basse mais offrent une enveloppe thermique plus large et plus uniforme — particulièrement efficace pour chauffer, plier et couper des sections plus fines où une flamme d'acétylène concentrée provoquerait une distorsion localisée. Pour les applications axées uniquement sur la chaleur plutôt que sur la découpe, conseils de chauffage pour une répartition contrôlée de la flamme disposent de plusieurs ports de préchauffage disposés pour répartir la chaleur uniformément sur une surface plus large, sans le canal central d'oxygène de coupe.
Buses TIG/GTAW (également appelés coupelles à gaz ou corps de pince) dirigent le gaz de protection argon autour de l'électrode de tungstène. Ils sont généralement fabriqués à partir de configurations de lentilles en céramique d'alumine, en verre ou à gaz. Contrairement aux buses MIG, les coupelles TIG n'entrent pas en contact avec la pièce à travailler et sont principalement choisies en fonction du diamètre du tungstène, de l'accès aux joints et de la nécessité d'un flux de gaz laminaire ou diffus. Les ensembles de lentilles à gaz – qui utilisent un insert en maille pour créer une colonne de gaz plus laminaire – sont préférés pour les travaux de précision et le soudage hors position où un blindage cohérent est essentiel.

Formes de buses et tailles d'alésage expliquées
Au sein de chaque catégorie de processus, la géométrie des buses a un effet direct sur la couverture de gaz, l'accessibilité des joints et l'élimination des projections. Pour le soudage MIG, quatre formes couvrent la plupart des applications :
- Cylindrique (droit) : Un alésage à diamètre constant de la base à la pointe. Offre un volume de débit de gaz maximal et constitue le choix standard pour les soudures plates ou horizontales sans restriction d'accès. Les tailles d'alésage varient de ⅜" à ⅞" (environ 10 à 22 mm) et, en règle générale, le diamètre de l'alésage doit augmenter avec l'ampérage : les alésages plus grands supportent des débits de gaz plus élevés nécessaires pour couvrir des bains de soudure plus larges et plus chauds.
- Forme de bouteille (goulot d'étranglement) : Descend jusqu'à un diamètre extérieur plus petit près de l'extrémité de travail. Le profil réduit améliore la visibilité et l'accès aux joints confinés. Particulièrement bien adapté au soudage automatisé et robotisé car la pointe étroite nettoie plus facilement les montages et peut être nettoyée plus efficacement par les stations d'alésage au chalumeau.
- Cône court et long : Un effilement progressif de la base vers la pointe. Bon accès aux joints avec une meilleure couverture de gaz que la forme en bouteille. Les cônes longs sont préférés pour le soudage de tuyaux et les joints d'angle ; les cônes courts équilibrent l'accessibilité avec l'efficacité du débit de gaz pour la fabrication générale.
- Conique : Un profil plus large et évasé vers l'extérieur à la pointe. Maximise la zone de couverture du gaz — utile pour les bains de soudure plus larges, les apports de chaleur plus élevés et lors du soudage de métaux zingués qui produisent de grosses projections explosives. La bouche plus large rend également l'alésage avec une station de nettoyage au chalumeau plus efficace dans les configurations robotiques.
Pour les pointes d'oxycoupage, la géométrie de l'alésage détermine la forme du flux d'oxygène de coupe et le modèle de préchauffage. Les numéros de taille de pointe correspondent à l’épaisseur du matériau à couper – des nombres plus grands indiquent des orifices d’oxygène plus grands et des taux de consommation de gaz plus élevés, adaptés à l’acier plus épais. Selon le Spécification AWS pour les gaz de protection de soudage et leurs classifications , la composition du gaz et le débit sont des paramètres standardisés, ce qui signifie que la géométrie de l'alésage de la buse doit être adaptée au type de gaz et à la pression utilisés, et non sélectionnée de manière isolée.
Guide des matériaux : options en laiton, cuivre et plaqué
Le matériau de la buse régit deux choses : la résistance aux projections et la gestion thermique. Ces deux propriétés vont souvent dans des directions opposées selon l’application, c’est pourquoi aucun matériau ne domine tous les cas d’utilisation.
Laiton offre une meilleure résistance aux projections que le cuivre nu dans les applications à faible ampérage (100 à 300 ampères). Les éclaboussures n'adhèrent pas aussi facilement aux surfaces en laiton, ce qui signifie des intervalles plus longs entre les nettoyages. Cependant, le laiton a un point de ramollissement plus bas que le cuivre : à des ampérages plus élevés ou à des durées d'arc prolongées, une buse en laiton peut se déformer sous une chaleur soutenue, la rendant impropre aux travaux lourds. Lorsqu'il est utilisé comme insert dans un corps en cuivre, le laiton aide à maintenir le diamètre interne de la buse au fil du temps, prolongeant ainsi la durée de vie dans les applications à chaleur modérée.
Cuivre conduit la chaleur plus efficacement que le laiton, ce qui en fait le meilleur choix pour les travaux soutenus à haute température (au-dessus de 300 ampères) et pour les cycles de soudage plus longs. Les buses en cuivre absorbent et dissipent la chaleur plus rapidement, réduisant ainsi le risque de distorsion thermique. Les buses en cuivre robustes, avec des parois et des isolants plus épais, constituent la norme pour les applications de 400 à 600 A dans la fabrication de structures et le soudage de tôles lourdes. Pour les pointes d'oxycoupage, le cuivre ou les alliages de cuivre de haute qualité sont le matériau standard précisément en raison de leur capacité à résister aux températures extrêmes de la flamme de coupe sans déformer ni éroder la géométrie de l'orifice.
Nickelé et chromé Les buses combinent un noyau en cuivre avec un revêtement de surface plus résistant aux éclaboussures que le cuivre nu ou le laiton. Le placage offre également certains avantages en matière d'isolation thermique. Leur application principale est le soudage robotisé et automatisé, où des cycles de soudage longs et ininterrompus sont monnaie courante et où la minimisation des temps d'arrêt pour le nettoyage a un impact direct sur le débit. La durée de vie plus longue justifie leur coût initial plus élevé dans les environnements de production à grand volume.
Céramique Les buses représentent une catégorie plus récente, principalement utilisée dans le soudage TIG et dans certaines applications MIG spécialisées. Leur surface non conductrice signifie que les projections ne peuvent pas passer électriquement de la buse à la pointe de contact – un mode de défaillance qui provoque un flux de courant à travers la buse et une dégradation rapide. Les coupelles TIG en céramique résistent également au contact direct avec des pièces chaudes sans fondre, ce qui les rend utiles pour le soudage dans des rainures étroites.

Trois étapes pour choisir la bonne buse
La sélection devient simple lorsqu’elle suit une séquence fixe plutôt que d’essayer d’évaluer toutes les variables simultanément.
Étape 1 — Identifiez le processus et ses paramètres de fonctionnement. Déterminez si l'application est MIG/GMAW, oxycoupage, chauffage oxy-combustible ou TIG. Pour les procédés à l’arc, établissez la plage d’ampérage de fonctionnement. Pour les procédés oxy-combustible, identifiez le gaz combustible (acétylène ou propane) et l'épaisseur du matériau à couper ou à chauffer. Ces paramètres réduisent immédiatement le champ : une application MIG de 150 ampères nécessite une buse standard en laiton ou en cuivre ; un cycle MIG robotique de 500 ampères nécessite une buse en cuivre plaqué robuste ; une application de découpe au propane sur une plaque de 20 mm nécessite une pointe de propane dimensionnée pour cette épaisseur de matériau. Associer vos conseils aux bons des régulateurs de pression de gaz pour compléter la configuration de votre torche est tout aussi important : la buse ne peut fonctionner comme prévu que lorsque la pression du gaz est constamment dans la plage recommandée pour cette taille de buse.
Étape 2 — Évaluer l’accessibilité commune. Une buse cylindrique droite peut-elle atteindre le joint sans encrasser la pièce ou le montage ? Si c'est le cas, utilisez-le : des alésages plus grands maximisent la couverture de gaz et minimisent l'accumulation de éclaboussures. Si le joint se trouve dans un coin étroit, une rainure profonde ou une soudure de tuyau interne, passez à un goulot d'étranglement ou à un profil conique. Utilisez le plus petit diamètre extérieur qui offre toujours une couverture de gaz adéquate pour la taille du bain de soudure, et non le plus petit qui s'adapte physiquement. Un sous-dimensionnement de l'alésage de la buse sacrifie la qualité du blindage ; le surdimensionnement du diamètre extérieur crée des problèmes de jeu.
Étape 3 — Adaptez le matériau à la demande thermique. Pour les travaux à cycle court et à faible ampérage, le laiton offre une bonne résistance aux projections à moindre coût. Pour des travaux soutenus à haute température ou à haute intensité, passez au cuivre. Pour les applications automatisées ou robotiques exécutant des cycles quasi continus, les buses plaquées réduisent suffisamment la fréquence de maintenance pour compenser la différence de coût. Pour les applications d'oxycombustible, utilisez toujours des pointes en cuivre ou en alliage de cuivre : les pointes en laiton peuvent se briser sous le choc thermique d'un souffle d'oxygène à haute pression, ce qui représente un risque autant pour la sécurité que pour les performances.
Entretien, nettoyage et remplacement
Une buse qui a été nettoyée et entretenue correctement durera plus longtemps qu’une nouvelle buse qui a été largement négligée. Le mode de défaillance pour presque toutes les buses est le même : les projections s'accumulent sur l'alésage interne, limitent le débit de gaz et créent des turbulences qui compromettent la couverture de protection. La qualité de la soudure se dégrade avant que la buse ne tombe en panne visiblement, ce qui signifie que les dommages sont souvent causés avant que le soudeur ne reconnaisse le problème.
La mesure préventive la plus efficace consiste à appliquer un composé anti-éclaboussures — soit un gel de trempage, soit un spray — sur l'alésage de la buse avant de commencer une séance de soudage. L'anti-éclaboussures empêche les projections de se lier à la surface de la buse, ce qui rend toute accumulation facile à déloger pendant ou après le soudage. Ne comptez pas sur les anti-éclaboussures pour remplacer un nettoyage périodique ; utilisez-le comme une aide à l'entretien qui prolonge l'intervalle entre les nettoyages.
Lorsqu'un nettoyage est nécessaire, utiliser une pince à alésoir ou une station de nettoyage au chalumeau pour éliminer mécaniquement les éclaboussures. N'utilisez pas de tournevis ou d'autres outils pointus susceptibles de rayer la surface de l'alésage : une surface intérieure rugueuse accélère l'adhésion future des projections et peut modifier la géométrie interne du flux de gaz. Pour les pointes d'oxycoupage, nettoyez les orifices avec un nettoyant pour pointes de la bonne taille ; un nettoyeur de pointe surdimensionné agrandit l'orifice, ce qui perturbe de façon permanente la flamme ou la qualité de coupe et signifie que la pointe doit être remplacée.
Remplacez une buse MIG lorsque l'alésage présente une déformation visible, lorsque l'isolant est fissuré ou manquant, ou lorsque des éclaboussures se forment entre la buse et le tube contact après le nettoyage. Pour les pointes de coupe oxy-combustible, remplacez-les lorsque l'élargissement de l'orifice provoque une flamme douce ou irrégulière qui ne peut pas être corrigée par le nettoyage, ou lorsque la face d'appui est endommagée et ne se scelle plus correctement contre l'accessoire de coupe. Faire fonctionner une buse ou un embout usé ne permet pas d'économiser de l'argent : la perte de qualité, les retouches et le gaspillage de gaz dus à un mauvais blindage ou à une flamme dégradée coûtent plus cher que le consommable lui-même.