La réponse courte et pourquoi ce n'est pas simple
Oui, l’acier inoxydable peut être soudé à l’acier doux. Le joint est réalisable, structurellement solide lorsqu'il est exécuté correctement et apparaît dans les travaux de fabrication réels dans toutes les industries : les systèmes d'échappement, les équipements de transformation des aliments, les supports structurels, les raccords marins et la ferronnerie architecturale combinent tous régulièrement ces deux matériaux. La réponse courte n’est pas remise en question.
Ce qui complique la réponse, c’est tout ce qui la suit. L'acier inoxydable et l'acier doux diffèrent par leur taux de dilatation thermique, leur conductivité thermique, leur composition chimique et leur comportement à la corrosion. Chacune de ces différences introduit un mode de défaillance auquel une soudure standard du même matériau n'est pas confrontée. Soudez le joint avec le mauvais mastic et la zone affectée par la chaleur devient cassante. Gérez mal la chaleur et l’acier inoxydable se déforme tandis que l’acier doux tire dans la direction opposée. Laissez le joint non scellé et la corrosion galvanique attaque le côté en acier doux quelques mois après une exposition extérieure. Pour obtenir la bonne réponse courte, il faut comprendre toutes ces variables avant que l’arc ne soit frappé.
Le défi métallurgique : chaleur, expansion et dilution
La principale difficulté réside dans le fait que l’acier inoxydable et l’acier doux réagissent différemment à la chaleur de trois manières combinées.
Tout d'abord, dilatation thermique . Les aciers inoxydables austénitiques (les nuances 304 et 316 les plus couramment rencontrées dans la fabrication) se dilatent environ 50 % de plus que l'acier doux par degré d'augmentation de température. Lorsque vous les soudez ensemble et que les deux côtés chauffent de manière inégale, le côté en acier inoxydable se développe davantage que le côté en acier doux pendant la soudure et se contracte davantage pendant le refroidissement. Ce mouvement différentiel crée une contrainte résiduelle au niveau du joint, une contrainte qui, si le dépôt de soudure n'est pas suffisamment ductile pour l'absorber, entraîne une fissuration à mesure que l'assemblage refroidit.
Deuxièmement, conductivité thermique . L'acier doux évacue la chaleur de la zone de soudure environ trois fois plus rapidement que l'acier inoxydable. Cela signifie que la chaleur se concentre sur le côté inoxydable du joint, le faisant rester plus chaud plus longtemps tandis que le côté en acier doux refroidit rapidement. Le résultat est une répartition inégale de la chaleur, une distorsion inégale et une tendance du côté inoxydable à surchauffer si le soudeur ne gère pas activement l'apport de chaleur.
Troisièmement, dilution du bain de fusion . À mesure que les deux métaux de base fondent dans le bain de soudure, leurs compositions chimiques se mélangent. Si la chimie du métal d'apport n'est pas choisie pour s'adapter à cette dilution (absorbant le carbone de l'acier doux et équilibrant la teneur en chrome-nickel de l'acier inoxydable), le dépôt de soudure résultant peut contenir des structures fragiles de martensite ou de phase sigma qui compromettent à la fois la résistance et la ductilité. C'est pourquoi le choix du mastic est la décision technique la plus importante dans ce type de joint.
Sélection de métal d'apport : ER309L comme choix standard
Le métal d'apport relie deux matériaux de base chimiquement incompatibles. Il doit être formulé pour produire un dépôt de soudure compatible avec les deux côtés du joint après dilution, et pas seulement avec le côté inoxydable ou le côté acier doux indépendamment.
ER309L est le mastic standard de l'industrie pour les joints austénitiques en acier inoxydable et en acier doux. La nuance 309L contient une teneur plus élevée en chrome (23 à 25 %) et en nickel (12 à 14 %) que les charges inoxydables standard, spécifiquement pour tenir compte de la dilution avec l'acier au carbone. Lorsque l'acier doux se mélange au bain de soudure et réduit la teneur en alliage, la chimie initiale élevée du dépôt 309L compense, produisant une composition de soudure finale qui reste austénitique, ductile et résistante à la corrosion. La désignation « L » indique une faible teneur en carbone, un facteur important qui réduit le risque de sensibilisation (précipitation de carbure aux joints de grains) dans la zone affectée thermiquement du côté inoxydable. Pour obtenir des conseils détaillés sur la sélection du métal d’apport parmi les différentes qualités d’acier inoxydable, le Guide technique Hobart Brothers sur le soudage de l'acier inoxydable avec sélection recommandée du métal d'apport par application fournit des recommandations spécifiques à chaque nuance qui tiennent compte des exigences de performances mécaniques et de corrosion.
L'ER312 est le choix secondaire pour les joints impliquant une composition d'acier doux inconnue ou une teneur en carbone plus élevée. La nuance 312 a une teneur en ferrite encore plus élevée que la nuance 309L, ce qui lui confère une plus grande résistance à la fissuration à chaud dans des scénarios de dilution élevée. Il est plus cher et moins largement stocké que le 309L, ce qui en fait le bon choix lorsque la chimie du matériau de base est incertaine plutôt que le premier choix de routine.
Ce qu'il ne faut pas utiliser : enduit d'acier doux (fil ER70S-6 ou équivalent). Le mastic en acier doux sur un joint en acier inoxydable sur acier doux produit un dépôt de soudure qui rouillera au niveau de la ligne de joint. Le côté inoxydable est très bien ; la soudure elle-même se corrode. L'apport d'acier inoxydable standard (ER308L, l'apport du même matériau pour l'acier inoxydable 304 et l'acier inoxydable 304) est également inapproprié : il ne contient pas la teneur élevée en alliage nécessaire pour survivre à la dilution avec l'acier au carbone et peut produire une soudure avec une résistance à la corrosion inadéquate du côté inoxydable.
Procédés de soudage : options TIG, MIG et oxy-acétylène
Trois procédés sont couramment utilisés pour les joints entre l'acier inoxydable et l'acier doux, chacun présentant un profil d'avantages distinct.
TIG (GTAW) est le procédé préféré pour les travaux de précision, les matériaux en section mince (moins de 3 mm) et les applications où l'apparence des soudures est importante : équipements de restauration, panneaux architecturaux et joints structurels visibles. Le TIG offre à l'opérateur le plus grand contrôle sur l'apport de chaleur, la taille des flaques d'eau et le taux d'ajout de charge. Le gaz de protection argon (100 % argon pour les travaux en acier inoxydable) produit une soudure propre avec un minimum de projections et sans scories. Le compromis est la vitesse et les compétences requises : le TIG exige un contrôle simultané de l'ampérage, de l'angle de la torche, de la vitesse de déplacement et de l'ajout de charge, ce qui le rend inadapté aux environnements de production élevée et aux opérateurs qui n'ont pas développé de compétences dans le processus.
MIG (GMAW) avec le fil ER309L est le choix de production pour les travaux de structure et de fabrication lourde. Le MIG est plus rapide que le TIG, plus facile à apprendre et capable de manipuler efficacement des sections de matériaux plus épaisses. Le gaz de protection pour les travaux MIG sur l'acier inoxydable à l'acier doux est généralement un mélange à haute teneur en argon (98 % Ar / 2 % CO₂ ou un trimix d'argon, d'hélium et de CO₂) ; Les gaz de protection standard pour acier doux à haute teneur en CO₂ oxydent le côté inoxydable et dégradent la résistance à la corrosion au niveau de la zone de soudure.
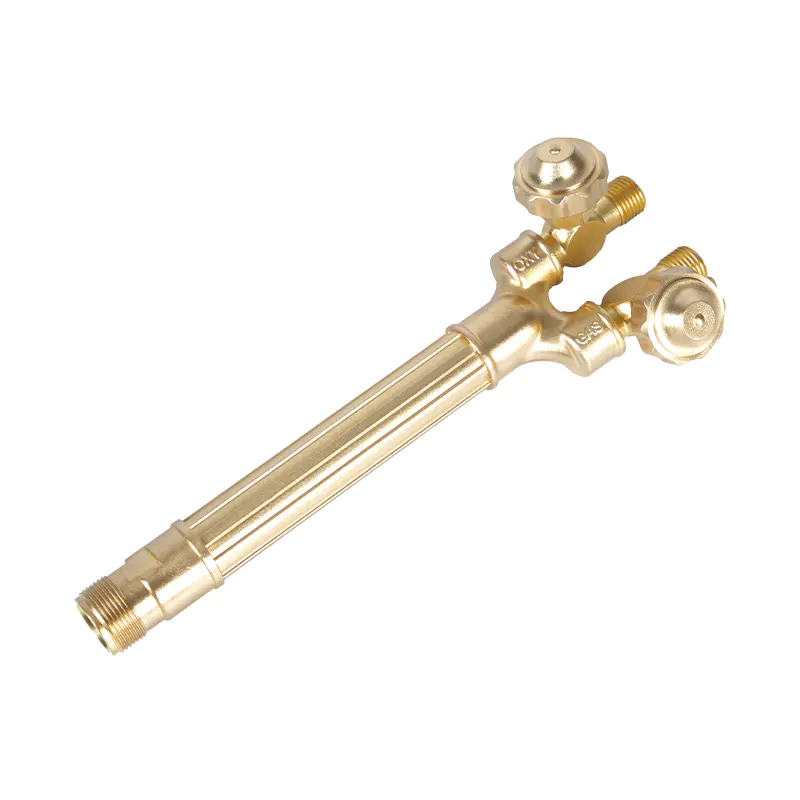
Soudage oxy-acétylène est viable pour les travaux sur feuilles minces et petites sections où l'équipement TIG n'est pas disponible. Le processus nécessite une gestion minutieuse de la chaleur, car la flamme nue délivre la chaleur avec moins de précision qu'un arc électrique, ce qui facilite la surchauffe du côté inoxydable. Une flamme neutre (rapport oxygène/acétylène d'environ 1:1) est obligatoire ; une flamme oxydante attaque la couche d'oxyde de chrome sur l'acier inoxydable et introduit de la porosité. Un petite torche de soudage et de chauffage oxyacétylène pour travaux de précision donne à l'opérateur le contrôle précis de la flamme nécessaire pour les joints minces de métaux différents, tandis que le torche portative de soudage et de chauffage au gaz pour utilisation sur site étend cette capacité à la réparation sur le terrain et à la fabrication sur site où l'équipement à arc n'est pas disponible. Pour les conseils de soudage eux-mêmes, pointes de chalumeau de soudage oxyacétylène robustes gérer des travaux de sections plus lourdes, tout en pointes légères de chalumeau de soudage oxyacétylène conviennent aux applications de tôlerie de calibre plus fin où le contrôle de la chaleur est la priorité.
| Processus | Idéal pour | Remplisseur | Niveau de compétence | Contrôle de la chaleur |
|---|---|---|---|---|
| TIG (GTAW) | Tôle fine, précision, joints visibles | Tige ER309L | Avancé | Excellent |
| MIG (GMAW) | Structure, fabrication lourde, production | Fil ER309L | Intermédiaire | Bon |
| Oxy-acétylène | Feuille mince, réparation sur le terrain, sites sans électricité | tige 309L | Intermédiaire | Modéré |
Contrôle de la chaleur et gestion de la distorsion
La gestion de la chaleur lors du soudage de l'acier inoxydable à l'acier doux est plus exigeante que le soudage du même matériau, car les deux côtés réagissent à la chaleur à des rythmes différents. L'objectif est de fournir suffisamment de chaleur pour réaliser la fusion sans permettre au côté inoxydable de rester à haute température suffisamment longtemps pour qu'une sensibilisation ou une distorsion excessive se produise.
Plusieurs techniques abordent ce problème directement. Soudage en arrière - l'exécution de segments de soudure courts dans la direction opposée à la course globale - répartit la chaleur plus uniformément le long du joint que le soudage continu vers l'avant, réduisant ainsi la concentration de chaleur qui provoque la déformation de l'acier inoxydable. Chauffage intermittent , particulièrement pertinent pour le travail oxyacétylène, consiste à appliquer de la chaleur, à faire une pause pour laisser le côté inoxydable perdre une partie de sa température, puis à reprendre. Cela empêche l'acier inoxydable d'accumuler de la chaleur au-delà de son seuil de distorsion.
Le serrage et la fixation ne sont pas facultatifs pour les joints plus longs. Étant donné que le côté en acier inoxydable se dilate davantage et refroidit plus lentement, un joint non fixé tirera et se tordra à mesure que le soudage progresse. Des points de fixation à intervalles réguliers avant d'exécuter des cordons complets et la fixation de l'assemblage sur une plaque de fixation plate ou un renfort permettent de maintenir le joint aligné tout au long du cycle thermique. Utilisez des brosses métalliques spécifiques à l'acier inoxydable du côté inoxydable et des brosses dédiées en acier doux de l'autre côté : la contamination croisée des particules d'acier au carbone dans la surface inoxydable crée des taches de rouille qui se transforment en piqûres de corrosion au fil du temps.
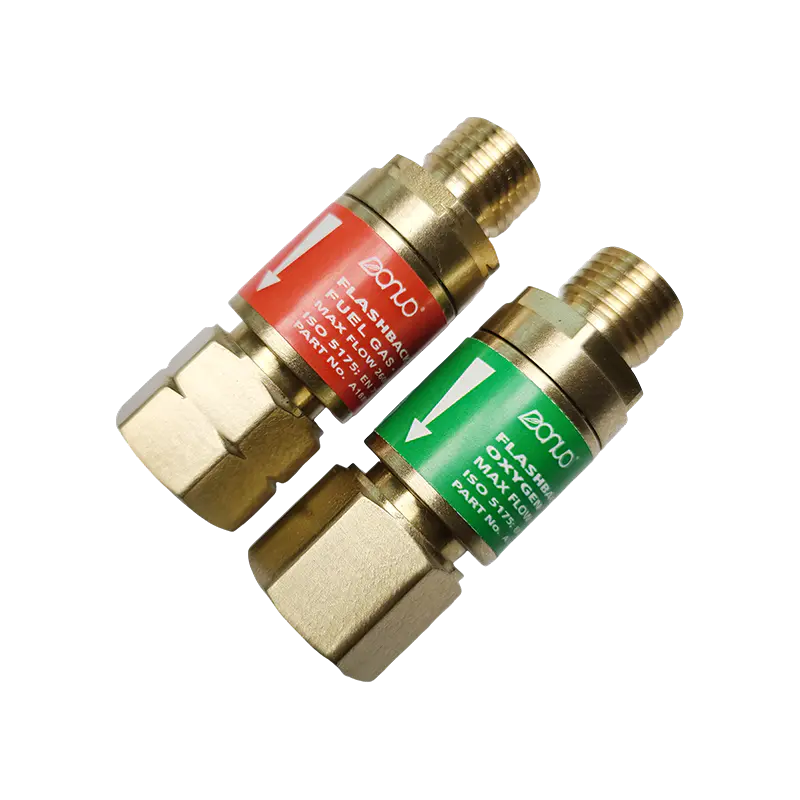
Lorsque vous effectuez plusieurs passes de soudure, laissez le joint refroidir entre les passes. L'empilement de passes chaudes sur passes chaudes sur un joint en acier inoxydable sur acier doux augmente l'apport de chaleur et risque de provoquer à la fois une sensibilisation sur l'acier inoxydable et une croissance excessive des grains dans la zone affectée thermiquement par l'acier doux. Le Pare-flamme à l'acétylène pour la sécurité du soudage doit être installé à l'entrée de la torche sur toute installation oxyacétylène utilisée pour des opérations de soudage prolongées, où des cycles de chauffage répétés peuvent créer des fluctuations de pression qui déclenchent des événements de retour de flamme.
Traitement post-soudage : protéger le joint à long terme
Une soudure structurellement solide entre l’acier inoxydable et l’acier doux ne représente que la moitié du travail. S'il n'est pas traité, le joint échouera à cause de la corrosion bien avant sa défaillance mécanique, car les deux métaux en contact électrique avec l'humidité présente créent une cellule galvanique qui accélère la rouille du côté de l'acier doux.
Corrosion galvanique se produit parce que l’acier inoxydable est plus noble électrochimiquement que l’acier doux. En présence d'un électrolyte (humidité, eau salée), l'acier doux agit comme une anode sacrificielle et se corrode plus rapidement qu'il ne le ferait s'il était isolé. Plus l’environnement est agressif, plus ce processus est rapide. Pour les applications intérieures sèches, les effets galvaniques sont minimes. Pour les environnements extérieurs, marins ou très humides, le joint nécessite une protection active.
Du côté de l'inox, passivation —traitement à l'acide nitrique ou citrique selon ASTM A967—restaure la couche d'oxyde de chrome perturbée par la chaleur de soudage, ramenant la surface inoxydable à son niveau de résistance à la corrosion conçu. Cette étape est une pratique courante dans la fabrication d’acier inoxydable dans les secteurs de la restauration, des produits pharmaceutiques et marins et ne doit pas être ignorée partout où la surface en acier inoxydable sera exposée à des agents corrosifs.
Du côté de l'acier doux, scellement et revêtement sont les principales défenses. La peinture, l'apprêt époxy ou l'apprêt riche en zinc appliqué sur le côté en acier doux interrompt le chemin de l'humidité qui entraîne la corrosion galvanique. Pour les applications en immersion ou marines, une anode sacrificielle en zinc liée au côté acier doux offre une protection électrochimique en se corrodant préférentiellement à la place de l'acier. Sceller le bout de soudure avec un produit d'étanchéité approprié empêche la pénétration d'humidité au niveau de la ligne de joint elle-même, souvent le point le plus vulnérable où la corrosion caverneuse peut commencer même lorsque les surfaces environnantes sont enduites.
Exécuté avec le bon métal d’apport, un apport de chaleur contrôlé et un traitement post-soudage approprié, un joint en acier inoxydable à acier doux correspondra à la durée de vie de la structure environnante. Sauter l'une de ces étapes raccourcit considérablement cette durée de vie. C'est pourquoi la réponse courte (« oui, vous pouvez ») n'est utile que lorsqu'elle est accompagnée du processus complet qui la sous-tend.