Deux gaz, pas un
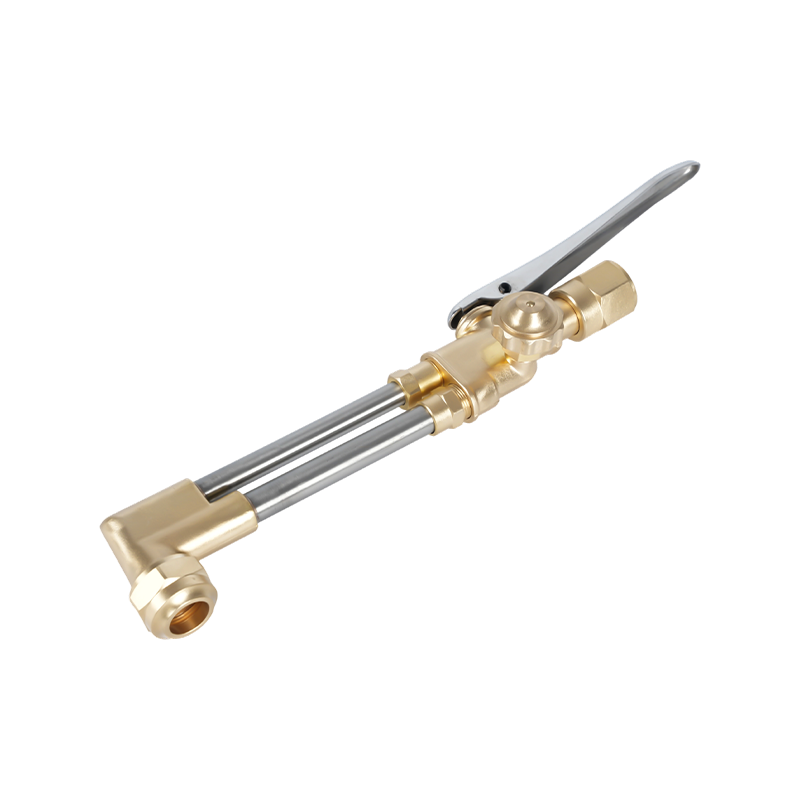
Demandez à quelqu'un avec quel gaz fonctionne un chalumeau coupant, et il ne nommera souvent qu'un seul carburant, généralement l'acétylène. Cette réponse n’est qu’à moitié vraie. Chaque flamme de coupe oxy-combustible est un partenariat entre un gaz combustible et de l'oxygène, et l'oxygène effectue deux tâches distinctes : une petite partie se mélange au carburant pour créer la flamme de préchauffage, tandis qu'un flux beaucoup plus important est libéré par le centre de la pointe pour oxyder et souffler le métal en fusion pendant la coupe elle-même.
C’est du côté du gaz combustible de ce partenariat que se produit le véritable choix. L'acétylène, le propane et le gaz naturel sont les trois options les plus courantes, et chacune se comporte suffisamment différemment pour que choisir le mauvais - ou l'associer à la mauvaise pointe de torche - entraîne une flamme faible, un perçage lent ou des scories excessives le long du bord coupé.
Acétylène : toujours la référence
L'acétylène brûle plus chaud que tout autre gaz combustible disponible dans le commerce, atteignant environ 5 800 à 6 000 °F lorsqu'il est mélangé à de l'oxygène. Cette chaleur est concentrée plutôt que dispersée, c'est pourquoi l'acétylène préchauffe le métal à la température de coupe plus rapidement que les alternatives et reste le choix standard pour le soudage, le brasage et la découpe de tôles plus épaisses où la vitesse compte.
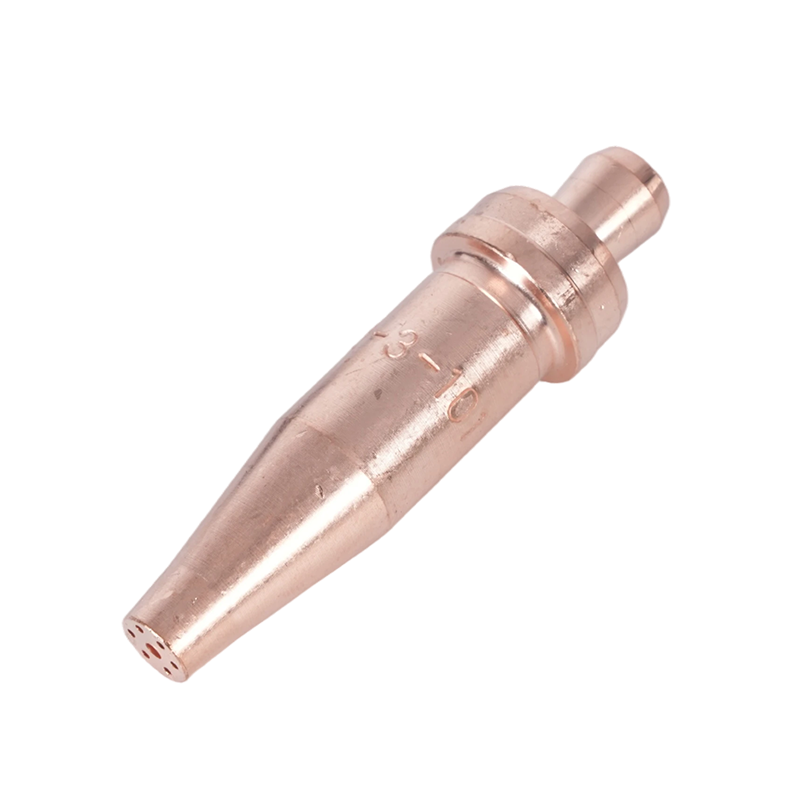
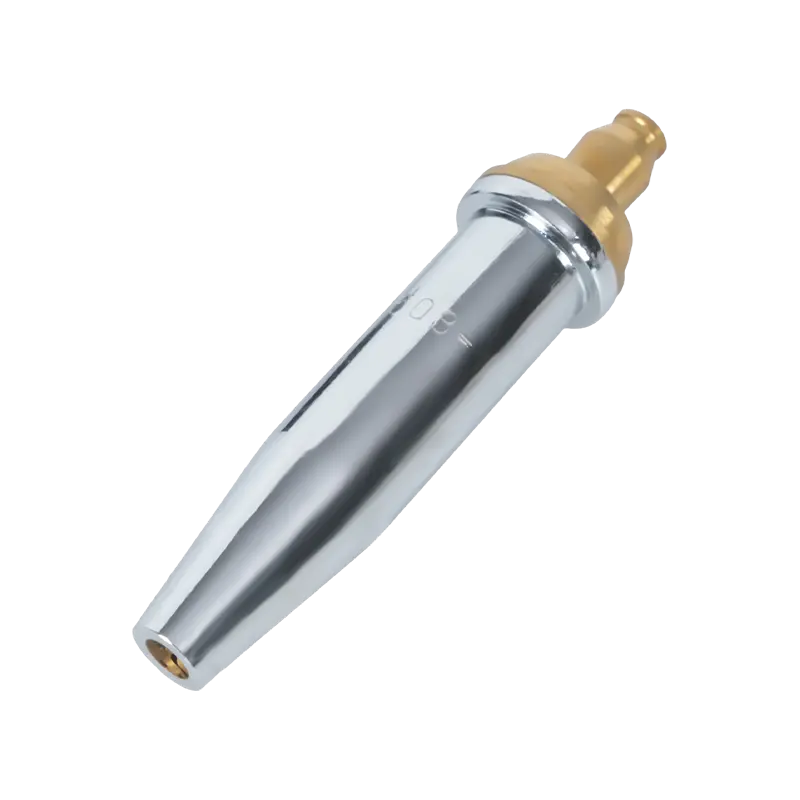
Le compromis est le coût et la manipulation. Les bouteilles d'acétylène nécessitent un stockage et des limites de pression plus prudentes que le propane, et le gaz lui-même est plus cher par pied cube dans la plupart des régions. Pour les ateliers qui exécutent quotidiennement le travail de production, ce coût est absorbé par le travail. Pour une utilisation occasionnelle, il vaut la peine de comparer les alternatives ci-dessous. Embouts de chalumeau coupant en acétylène conçus pour la distribution de flamme de prémélange sont construits spécifiquement autour des caractéristiques de combustion de ce gaz, avec une chambre de mélange conçue pour la flamme étroite et à grande vitesse de l'acétylène.
Propane et gaz naturel : l’alternative pratique
Le propane atteint environ 5 200 °F dans une flamme oxy-propane, sensiblement plus froide que l'acétylène mais toujours suffisamment chaude pour couper proprement l'acier de construction une fois la technique ajustée. Le propane répartit sa chaleur sur une flamme plus large plutôt que sur le cône étroit de l'acétylène, ce qui joue en sa faveur pour chauffer de grandes surfaces ou couper des plaques plus épaisses où le préchauffage doit pénétrer au-delà de la surface.
Ce qui pousse les magasins vers le propane, ce n’est généralement pas du tout la température de la flamme. C'est le coût et le stockage. Les bouteilles de propane coûtent moins cher à remplir, le gaz lui-même coûte moins cher et les exigences de stockage sont moins restrictives que celles de l'acétylène. Les casses et les ateliers qui font fonctionner une torche pendant des heures d'affilée utilisent souvent le propane précisément pour cette raison, même s'il ne peut pas remplacer l'acétylène dans le soudage oxy-combustible. Le gaz naturel se comporte de la même manière que le propane dans les applications de coupe et est courant partout où un magasin dispose déjà d'un gazoduc, supprimant ainsi entièrement la logistique des bouteilles. Embouts de chalumeau au propane conçus pour un mélange à la flamme de style post-mélange reflètent cette différence de comportement de combustion, avec une géométrie de mélange plus large adaptée à la flamme plus large et plus froide du propane.

Pourquoi les pointes de torche ne sont pas interchangeables entre les gaz
Échanger du gaz combustible sans échanger la buse est l'une des erreurs de configuration les plus courantes dans un atelier qui utilise les deux. Les pointes en acétylène utilisent une conception à prémélange, dans laquelle le carburant et l'oxygène de préchauffage se combinent à l'intérieur de la pointe elle-même avant de sortir par des orifices rapprochés. Les pointes de propane utilisent plutôt une conception post-mélange, mélangeant les gaz juste à l'extérieur de la face de la pointe via un siège plus large, car le propane nécessite plus de volume d'oxygène par rapport au carburant pour brûler efficacement et a besoin de cette distance de mélange supplémentaire pour stabiliser la flamme.
L’utilisation d’une pointe d’acétylène avec du propane – ou l’inverse – se manifeste généralement par une flamme faible et suie, un éclatement excessif ou un préchauffage qui n’atteint jamais vraiment la température de coupe, quelle que soit la façon dont les vannes sont réglées. Le correctif n’est pas un réglage différent du régulateur ; c'est le bon embout pour le gaz dans la bouteille. Pour voir de plus près comment la taille de la pointe et la géométrie de l'orifice doivent correspondre à l'épaisseur de la plaque une fois que vous avez opté pour un gaz combustible, notre guide pour sélectionner et entretenir la bonne pointe de torche couvre les tableaux de dimensionnement et les étapes de configuration plus en profondeur.
Adaptation des régulateurs et des équipements de sécurité à votre gaz
Le choix du gaz combustible ne s’arrête pas au pourboire. Les régulateurs sont calibrés pour une plage de pression et un raccord fileté spécifiques d'un gaz, et l'utilisation d'un régulateur d'acétylène sur une bouteille de propane - même si la connexion s'adapte d'une manière ou d'une autre - risque de délivrer une pression en dehors de celle pour laquelle l'équipement en aval a été conçu. Régulateurs de pression de gaz adaptés à des types de gaz combustibles spécifiques Tenez compte dès le départ de ces différences de pression de service et de norme de raccordement.
Les parafoudres anti-retour de flamme comportent la même logique spécifique au gaz. Une flamme qui recule dans le tuyau ou le régulateur - un retour de flamme - doit être arrêtée par un dispositif conçu pour le gaz qui le traverse, car l'acétylène et le propane ont des plages d'inflammabilité et des vitesses de retour de flamme différentes. Dispositifs anti-retour de flamme qui empêchent l'inversion de la flamme dans l'alimentation en gaz doit être installé aux extrémités du régulateur et de la torche, quel que soit le gaz combustible utilisé. OSHA norme de soudage et de coupage au gaz oxygène-combustible définit les exigences de base pour le stockage des bouteilles, les limites de pression et les spécifications des tuyaux qui s'appliquent quel que soit le gaz utilisé par un atelier.
Choisir le bon gaz pour votre magasin
Pour un atelier qui soude et coupe, ou coupe des tôles épaisses où la vitesse et une zone de préchauffage étroite sont importantes, l'acétylène reste la valeur par défaut pour une bonne raison. Pour les opérations qui consistent uniquement à couper, à faire fonctionner un chalumeau sur de longues distances ou à éviter les restrictions de stockage de l'acétylène et le coût par bouteille, le propane ou le gaz naturel font le travail avec un petit ajustement technique et le bon conseil à portée de main.
Aucun des deux choix n’est permanent : de nombreux magasins proposent les deux configurations de gaz combustible et les changent en fonction du travail à accomplir. Ce qui compte plus que le gaz qui l'emporte, c'est de s'assurer que la pointe, le régulateur et la protection contre le retour de flamme de la torche correspondent tous à la bouteille connectée. Notre guide complet des précautions de sécurité pour le fonctionnement du chalumeau parcourt la liste de contrôle plus large qui mérite d'être exécutée avant toute coupe, quel que soit le gaz combustible présent dans la bouteille.