Pourquoi l'acier inoxydable exige une approche différente
L'acier inoxydable résiste à la corrosion en raison de sa teneur en chrome – généralement 10 % ou plus – qui forme une couche d'oxyde passive à la surface. C’est cette même couche qui le rend impitoyable dans l’atelier de soudage. La chaleur est le problème central : l'acier inoxydable conduit la chaleur environ un tiers plus efficacement que l'acier doux, ce qui signifie que l'énergie de l'arc reste concentrée près de la zone de soudure au lieu de se disperser. Il en résulte une accumulation rapide de chaleur, un risque accru de déformation et, si les températures sont trop élevées, un phénomène appelé sensibilisation, dans lequel les carbures de chrome précipitent aux joints de grains et le métal perd sa résistance à la corrosion précisément là où vous en avez le plus besoin.
La contamination est la deuxième variable majeure. Une brosse métallique en acier au carbone, un disque de meulage qui a déjà touché de l'acier doux ou de l'huile provenant de mains nues sur le métal de base peuvent tous introduire des corps étrangers dans la zone de soudure, ensemencement de porosité ou éventuelle rouille. Le soudage de l'acier inoxydable est un processus dans lequel la préparation représente l'essentiel de la qualité finale de la soudure : le contrôle des variables de chaleur et de contamination avant le début de l'arc est ce qui différencie les soudures propres et résistantes à la corrosion de celles qui échouent en service.
La bonne nouvelle est que le processus s’apprend. Le soudage TIG, MIG et à la baguette fonctionne tous sur l'acier inoxydable, chacun étant adapté à différentes épaisseurs de matériaux et contextes d'application. Comprendre quel processus utiliser – et pourquoi – est la première décision à prendre.
Choisir le bon processus de soudage
Dans la pratique, trois procédés dominent le soudage de l'acier inoxydable. Chacun a un sweet spot défini.
Soudage TIG (GTAW) est le choix de la précision. Une électrode en tungstène non consommable produit l'arc tandis que la tige de remplissage est alimentée manuellement, donnant au soudeur un contrôle indépendant complet sur l'apport de chaleur et le taux de dépôt de charge. Fonctionnant sur DCEN (électrode négative à courant continu) avec un blindage à 100 % d'argon, le TIG produit les soudures les plus propres sur l'acier inoxydable – pratiquement sans éclaboussures, avec un excellent aspect des cordons et une zone affectée thermiquement minimale lorsque la technique est bonne. Il s'agit de la norme pour les tôles fines (moins de 3 mm), les canalisations, les équipements de qualité alimentaire et toute application où la soudure finie sera visible. Le compromis est la rapidité : le TIG est lent et la dextérité manuelle requise demande de la pratique pour se développer.
Soudage MIG (GMAW) convient aux sections plus lourdes et aux volumes de production plus élevés. Le fil est alimenté en continu, ce qui augmente considérablement la vitesse de dépôt par rapport au TIG. Sur l’acier inoxydable, la technique de poussée est standard – maintenir le pistolet à environ 90 degrés avec un angle de déplacement de 5 à 15 degrés – ce qui maintient une meilleure couverture de gaz sur la flaque d’eau. La sélection du gaz de protection est plus complexe que pour l'acier au carbone : le CO₂ pur endommage l'acier inoxydable et l'argon pur produit un arc froid et lent. Les gaz de travail les plus courants sont un mélange de 90 % d'hélium / 7,5 % d'argon / 2,5 % de CO₂ pour le transfert en court-circuit, ou un mélange de 98 % d'argon / 2 % d'oxygène pour le transfert par arc de pulvérisation. Un mauvais mélange de gaz est l’une des causes les plus courantes de mauvais résultats MIG inoxydables.
Soudage à la baguette (SMAW) est le plus indulgent des trois en termes de préparation de surface, et il est viable pour les travaux sur le terrain ou les sections plus épaisses où l'équipement TIG ou MIG n'est pas pratique. Les électrodes (E308, E316 ou E309 pour les joints métalliques différents) contiennent un flux qui génère son propre blindage, éliminant ainsi le besoin de gaz externe. L’apport de chaleur est plus élevé et moins contrôlable que le TIG, ce qui fait du risque de déformation sur des sections minces un réel risque. Pour les réparations structurelles et la fabrication lourde, le bâton est une option pratique et efficace.
| Processus | Meilleure plage d'épaisseur | Gaz de protection | Contrôle de la chaleur | Niveau de compétence |
|---|---|---|---|---|
| TIG (GTAW) | Fin à moyen (<3 mm idéal) | 100% Argon | Excellent (pédale / pouls) | Élevé |
| MIG (GMAW) | Moyen à épais (3 mm ) | Trim-mix ou mélange Ar/O₂ | Bon (vitesse du fil/tension) | Modéré |
| Bâton (SMAW) | Sections épaisses / réparation sur site | Aucun (protégé contre les flux) | Limité | Modéré |
Préparation des surfaces et contrôle de la contamination
La préparation au soudage des aciers inoxydables est plus stricte que celle de l'acier au carbone, et les règles méritent d'être considérées comme non négociables. La première est la ségrégation des outils : conservez un ensemble dédié de brosses, de meuleuses et de pinces pour l'acier inoxydable uniquement. Une fois qu'une brosse métallique ou un disque abrasif entre en contact avec l'acier au carbone, il transporte une contamination ferreuse qui sera transférée à l'acier inoxydable au contact, incorporant des particules qui corrodent et sapent la couche passive. Étiquetez les outils et appliquez la séparation de manière cohérente.
La surface elle-même doit être exempte d'huile, de graisse, de peinture, de traces d'encre et d'oxydation avant le soudage. L'acétone ou un dégraissant spécial inoxydable sur un chiffon propre gère la contamination organique. Pour l'oxydation ou la calamine sur les bords coupés, utilisez un abrasif sans fer ou un disque à lamelles conçu pour l'acier inoxydable – jamais un disque qui a touché l'acier au carbone. La méthode de découpe est également importante : la découpe plasma et la découpe laser sont préférées à la découpe oxyacétylène pour l'acier inoxydable car elles évitent la contamination par le carbone au niveau du bord coupé. Si la découpe oxyacétylène est inévitable, le bord doit être meulé avant le soudage.
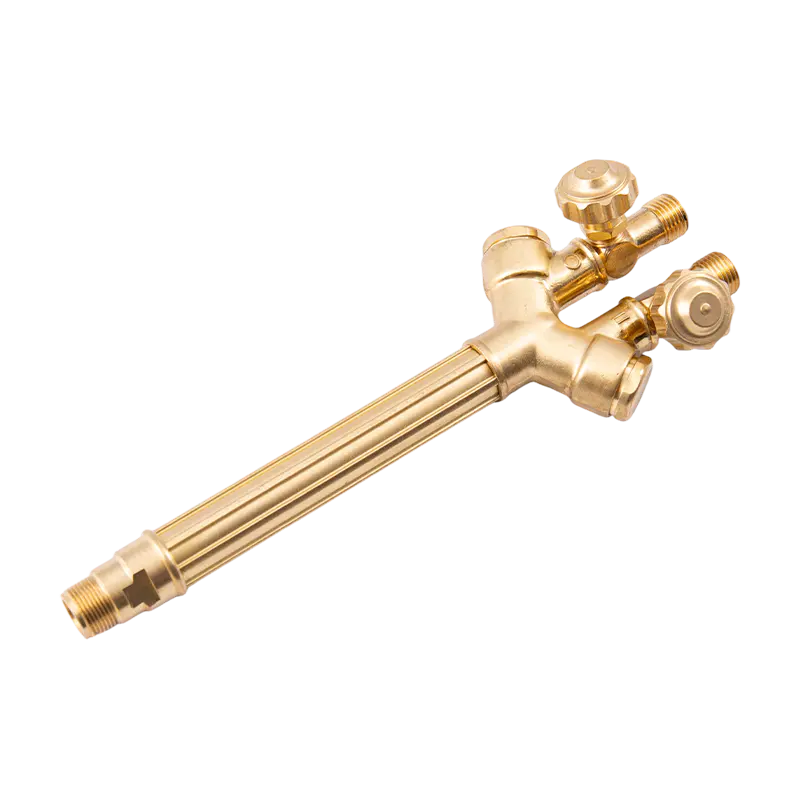
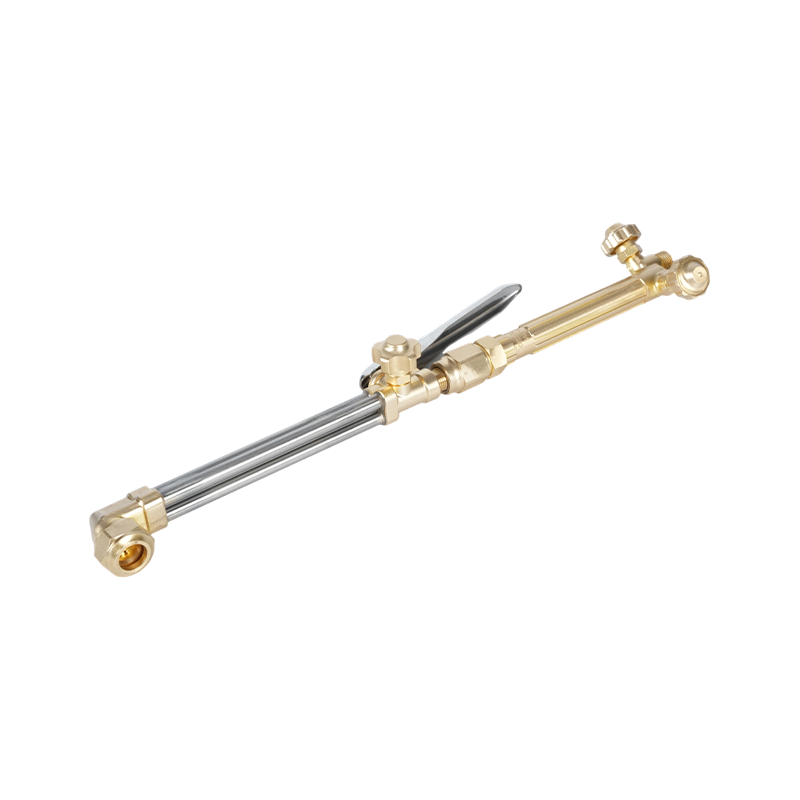
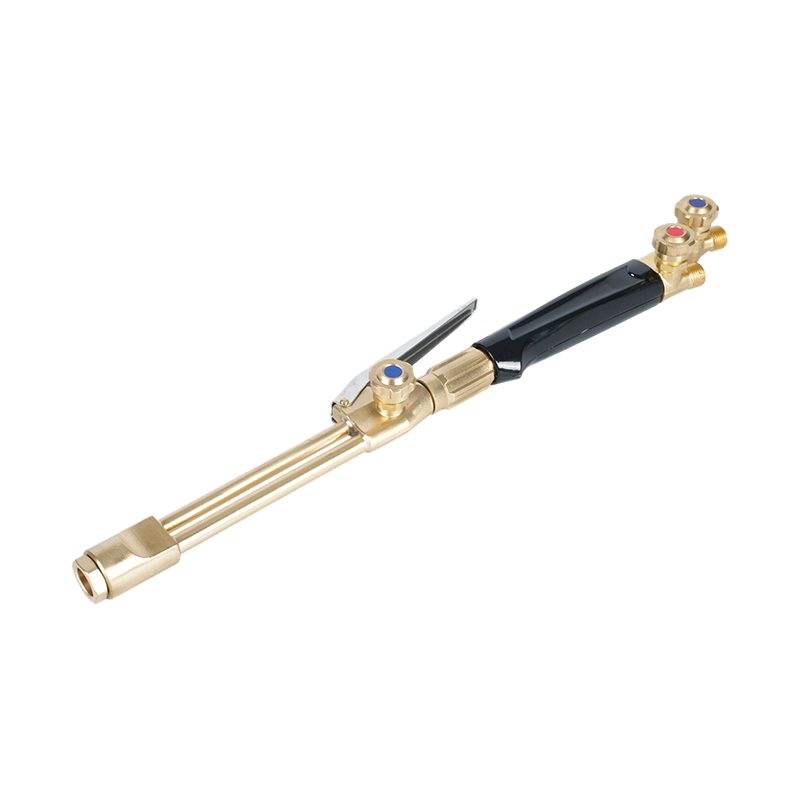
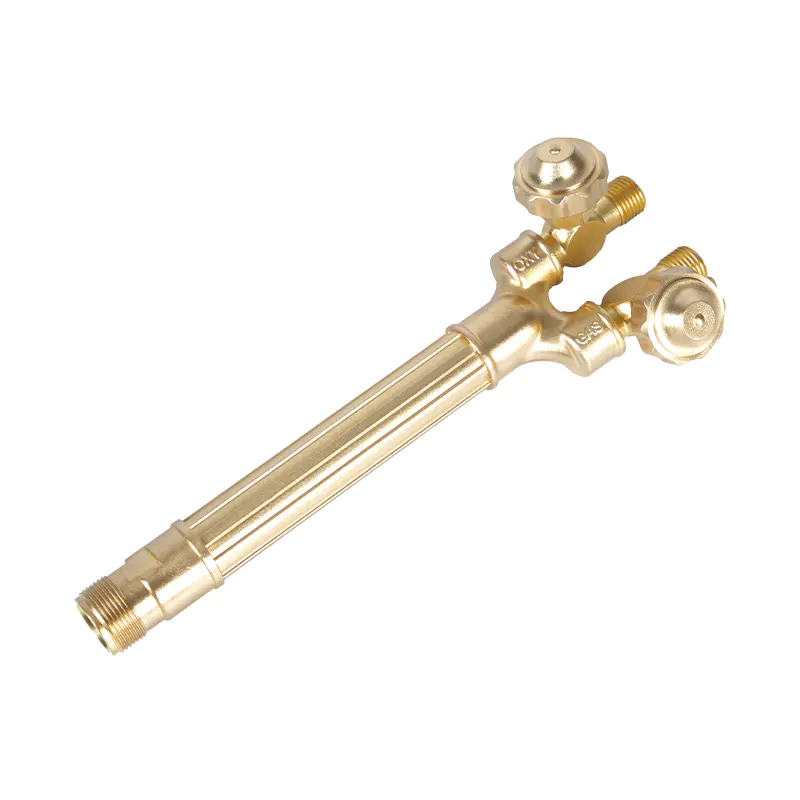
L’assemblage des joints doit être serré. Les espaces entre les racines dépassant 1,5 mm augmentent le risque de brûlure et de pénétration irrégulière des racines, en particulier sur les matériaux minces. Les soudures de pointage à des intervalles de 50 mm ou moins maintiennent le joint en position et réduisent la distorsion pendant le soudage principal. Un accessoire de coupe et système de poignée de torche conçus pour un contrôle précis du gaz est l'outil approprié pour tout travail d'oxycoupage ou de préchauffage précédant le soudage des aciers inoxydables, garantissant une distribution constante de la flamme sans contaminer la zone coupée.
Contrôle de la chaleur : le principal défi technique
La gestion de la chaleur lors du soudage de l'acier inoxydable se résume à deux objectifs : réaliser une fusion complète sans surchauffer le métal de base et répartir la chaleur uniformément pour éviter toute distorsion. Les deux nécessitent une technique délibérée plutôt que de compter sur la machine pour compenser.
La température entre passes est la variable de contrôle clé pour les soudures multipasses. La température maximale entre passes pour les aciers inoxydables austénitiques (les nuances 304 et 316 les plus couramment rencontrées) est généralement maintenue à 150°C (300°F). Tout dépassement risque de provoquer une précipitation et une sensibilisation des carbures. Au TIG, un réglage par impulsion réduit l'apport de chaleur moyen sans sacrifier la pénétration : le courant de pointe réalise la fusion tandis que le courant de fond permet au métal de refroidir légèrement entre les impulsions. En MIG, les réglages de la vitesse de dévidage et de la tension produisent un effet similaire ; un diamètre de fil plus étroit réduit également le courant requis pour une profondeur de pénétration donnée.
Pour les soudures plus longues, le soudage par saut (en se déplaçant périodiquement vers une section différente du joint plutôt que de souder en continu dans une direction) répartit la chaleur plus uniformément et réduit le gradient thermique qui provoque la déformation. Le soudage en arrière, c'est-à-dire le soudage de courts incréments dans la direction opposée à la progression globale de la soudure, est une autre technique efficace pour gérer l'accumulation de chaleur dans des sections confinées. Les barres de refroidissement, les plaques de support en cuivre et les dissipateurs thermiques placés à côté de la zone de soudure absorbent également l'excès d'énergie et maintiennent les températures entre passes dans la plage.
Une pression de gaz précise au niveau du régulateur est aussi importante que la technique de soudage elle-même. Un débit de gaz de protection insuffisant laisse le bain de soudure sans protection, provoquant une oxydation et une porosité. Un débit excessif crée des turbulences qui attirent l’air atmosphérique dans le bouclier. Un calibré régulateur de pression de gaz adapté aux exigences du procédé de soudage et du débit est le contrôle de base pour maintenir une couverture de gaz constante tout au long de la soudure.
Éléments essentiels de l'équipement : torches, conseils et sécurité
La torche et ses consommables sont le point de rencontre entre technique et équipement. Pour les travaux d'oxycombustion adjacents à la fabrication d'acier inoxydable (préchauffage des nuances ferritiques ou martensitiques, soulagement des contraintes après soudage ou opérations de découpe de la pièce avant le soudage), la qualité et la maintenance de la torche affectent directement le résultat. Un bien entretenu torche chauffante conçue pour un contrôle précis de la flamme dans les applications de travail des métaux fournit l'apport de chaleur contrôlé et constant dont l'acier inoxydable a besoin, sans les surtensions ou les retours de flamme qui contaminent la zone de travail ou endommagent le métal de base.
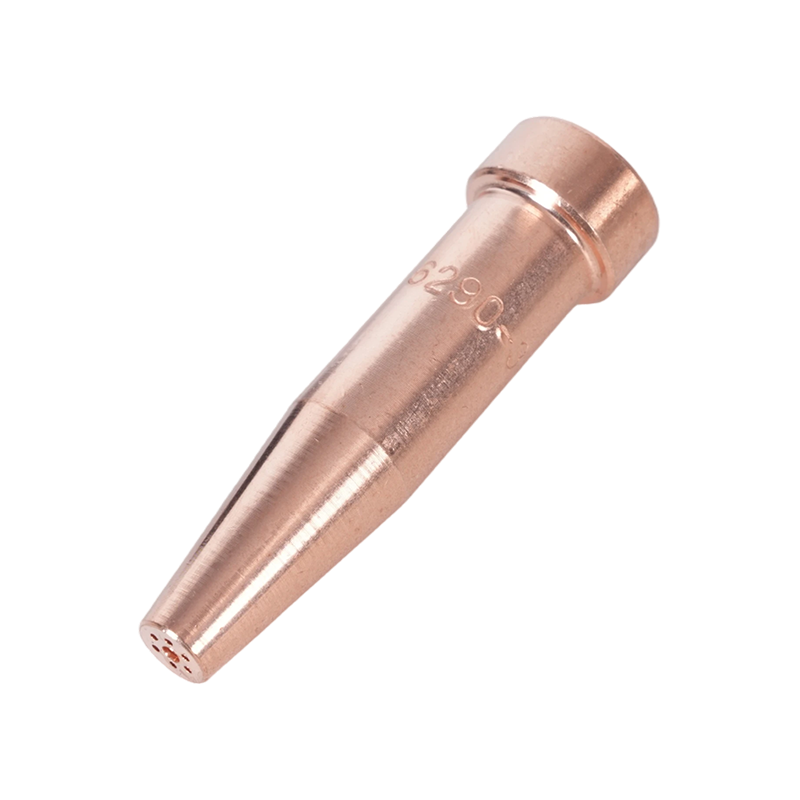
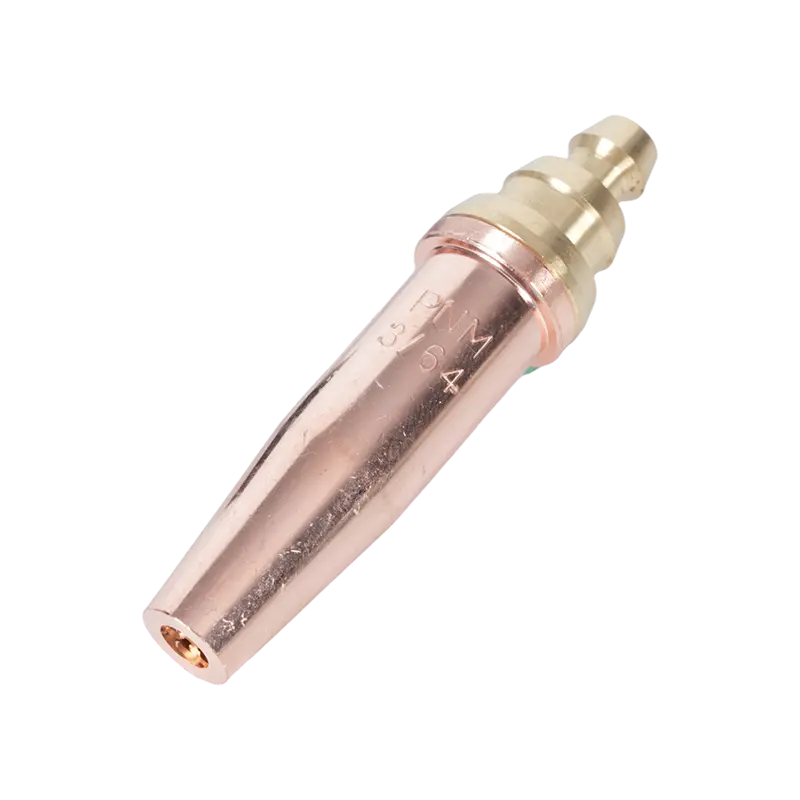
Les pointes de la torche déterminent les caractéristiques de la flamme. La taille correcte de la pointe en fonction de l'épaisseur du matériau et du type de gaz affecte à la fois l'efficacité du chauffage et la qualité du bord coupé en cas de coupe. Embouts et buses de chalumeau sélectionnés pour la combinaison spécifique de gaz et de matériau garantir un bord propre et sans oxydation qui nécessite un minimum de retouches avant le soudage. L’utilisation d’une pointe sous-dimensionnée pour du papier épais entraîne une coupe incomplète ; une pointe surdimensionnée introduit une chaleur excessive qui déforme le matériau environnant.
Le retour de flamme — la condition dans laquelle la flamme se propage dans le corps ou le tuyau de la torche — constitue un risque sérieux pour la sécurité dans toute installation oxy-combustible, et les environnements de fabrication en acier inoxydable ne font pas exception. Dispositifs anti-retour de flamme installés au niveau des connexions de la torche et du régulateur interrompre le déplacement de la flamme inversée avant qu'elle n'atteigne le tuyau ou l'alimentation en gaz. Ces dispositifs constituent un composant de sécurité obligatoire dans les environnements de soudage professionnels et non une mise à niveau facultative. Les directives réglementaires émanant d'organismes tels que l'American Welding Society renforcent leur utilisation comme pratique standard sur tout système de chalumeau oxy-combustible. Pour un aperçu complet de la sélection des procédés de soudage et de la compatibilité des métaux d'apport pour les applications en acier inoxydable, Guide de soudage complet de NS ARC couvrant les gaz de protection, la sélection des fils et les meilleures pratiques pour l'acier inoxydable. est un point de référence utile pour les prescripteurs et les fabricants.