Ce que fait réellement une torche de soudage oxy-acétylène
La flamme d'une torche brûlant de l'acétylène dans de l'oxygène pur atteint environ 6 000 °F , suffisamment chaud pour faire fondre l'acier, la fonte et la plupart des alliages non ferreux en quelques secondes. La chaleur provient d'un processus de combustion en deux étapes : le cône intérieur brûle le plus chaudement là où l'oxygène et le carburant se mélangent à la pointe, tandis que l'enveloppe extérieure termine la combustion dans l'air ambiant. C'est dans ce cône intérieur que se déroule le soudage proprement dit : la tige de remplissage fond dans un bain de fusion partagé lorsque l'opérateur déplace la torche le long du joint.
Contrairement aux processus à l’arc, aucun circuit électrique n’est impliqué. C'est précisément pourquoi l'équipement reste utile sur les chantiers sans accès électrique, dans les camions de réparation mobiles et dans les ateliers de brasage ou de formage des métaux où le contrôle de la flamme compte plus que la vitesse de dépôt. Le compromis réside dans la taille de la zone affectée par la chaleur : l'oxyacétylène chauffe plus et plus lentement qu'un arc MIG ou TIG, il convient donc mieux aux sections plus fines et aux travaux de réparation que le soudage en production à grand volume.
Anatomie de la torche : poignée, embouts et accessoires
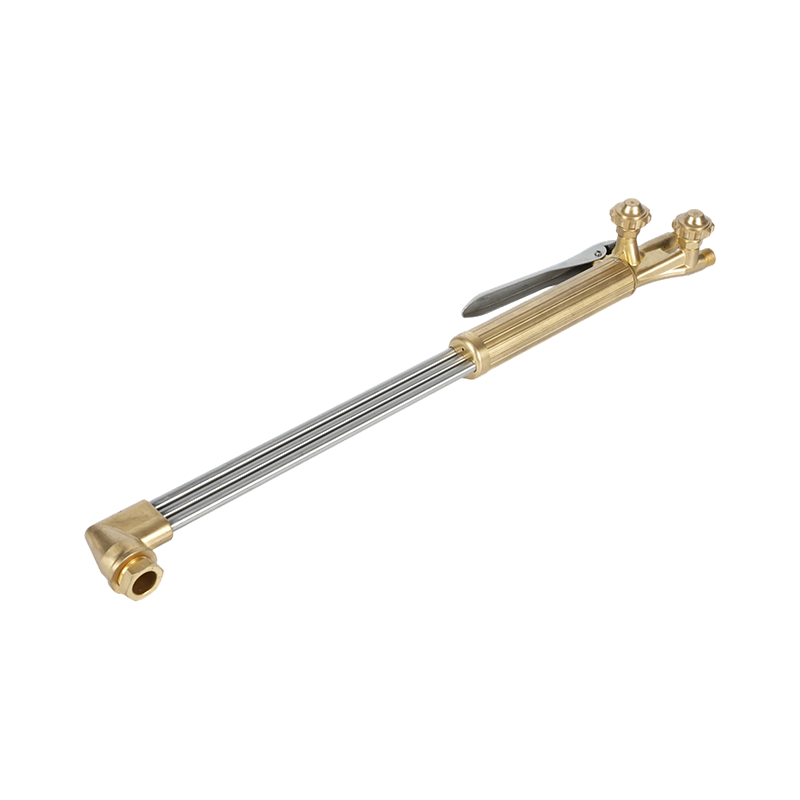
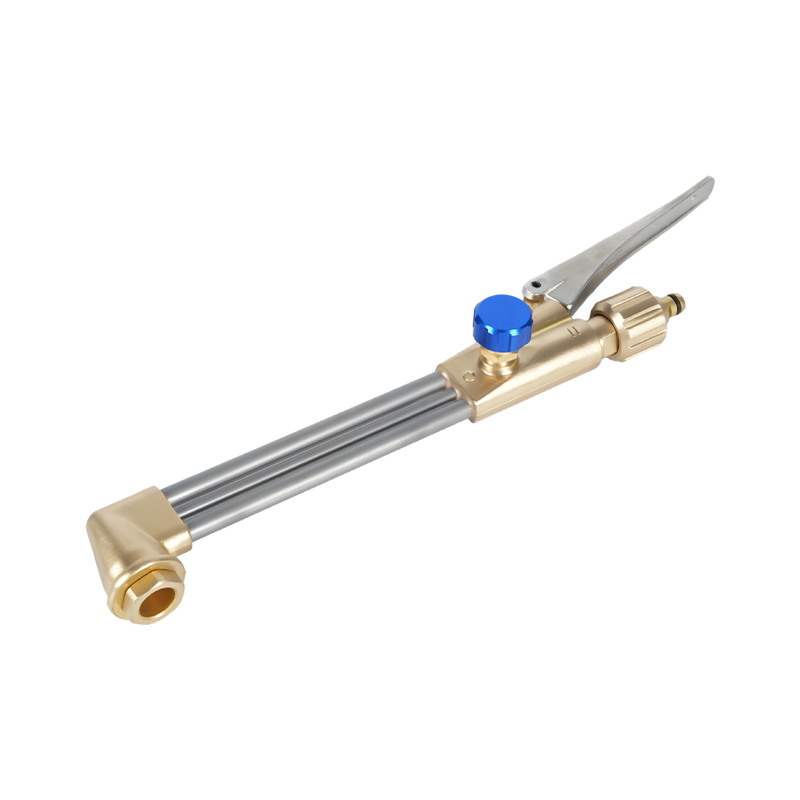
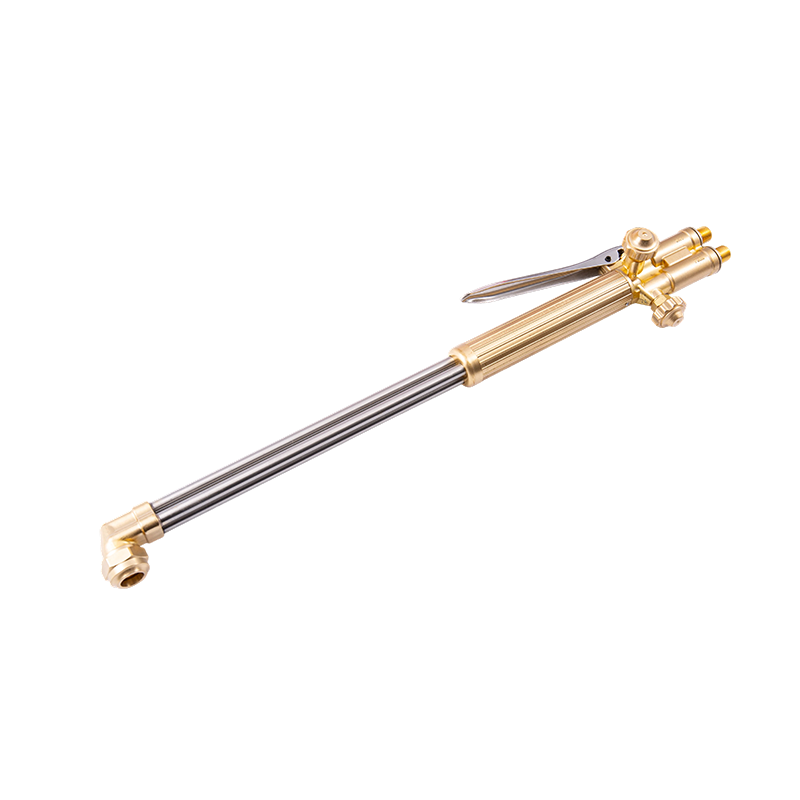
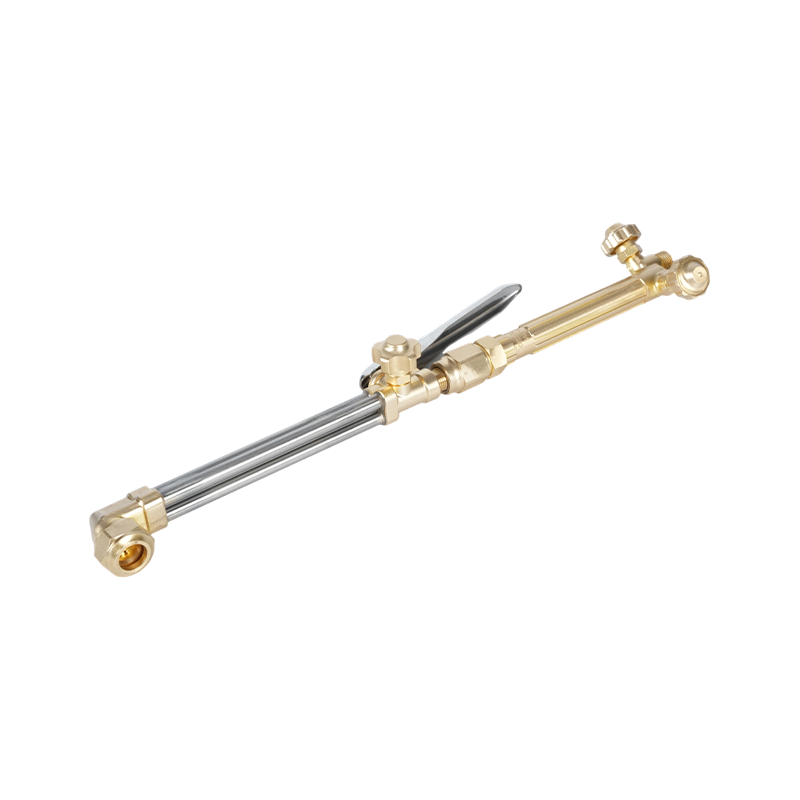
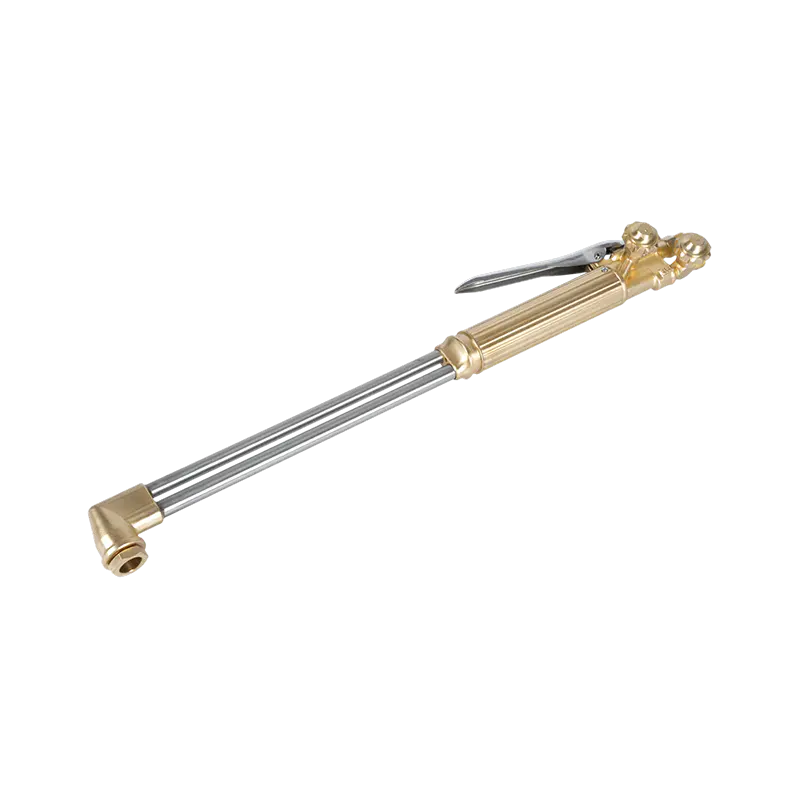
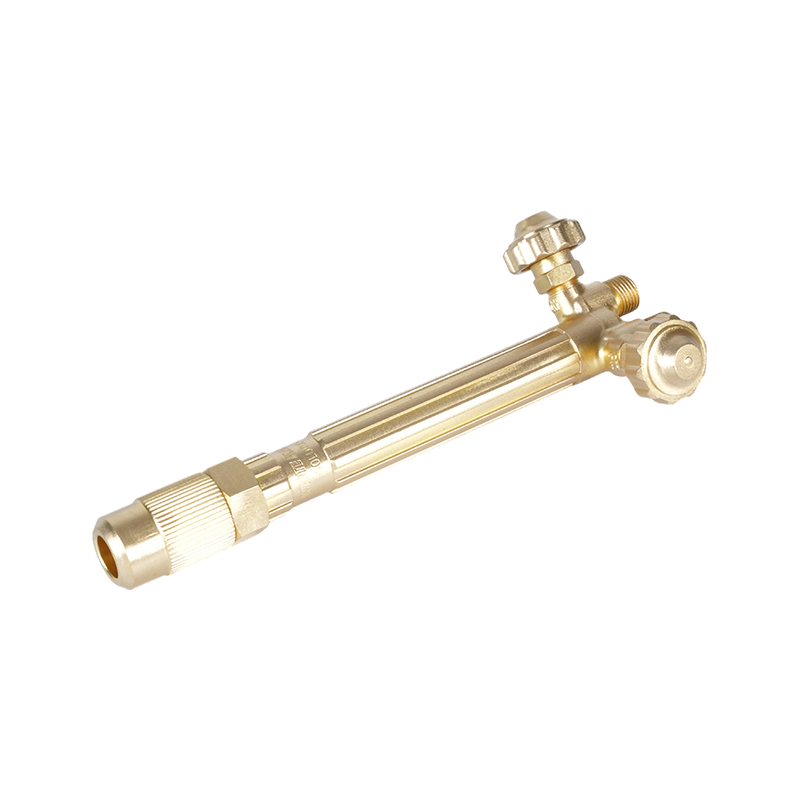
Chaque configuration commence par le manche de la torche, le corps qui mélange l'oxygène et l'acétylène avant qu'ils n'atteignent la pointe. Les poignées sont disponibles en classes légères, moyennes et robustes, et la classe doit correspondre à la plage d'épaisseur que vous coupez ou soudez réellement : une poignée sous-dimensionnée étouffe le flux de gaz sur un matériau épais, tandis qu'une poignée surdimensionnée gaspille du carburant pour un travail fin. La construction en laiton est standard car elle résiste mieux à l'effet corrosif de l'acétylène que la plupart des alternatives et dissipe la chaleur de la main de l'opérateur lors d'une utilisation prolongée.
Pour les magasins exécutant plusieurs tailles de joints via la même configuration, Poignées de chalumeau en laiton conçues pour une utilisation continue de l'acétylène résistent mieux aux cycles d'allumage répétés que les alternatives plus légères, car les sièges de soupape s'usent moins au fil du temps.
Les accessoires s'échangent sur la poignée pour changer de fonction : une pointe de soudage pour les travaux de fusion, un accessoire de coupe avec une gâchette à oxygène ou une pointe en bouton de rose pour chauffer une large zone. Chaque accessoire se visse sur le même corps de poignée, de sorte qu'une poignée peut couvrir les travaux de soudage, de découpe et de chauffage avec un changement de pièces plutôt qu'un changement d'équipement.
Choisir la bonne pointe de torche pour le travail
La taille de la pointe détermine le débit de gaz, et le débit de gaz détermine la quantité de chaleur atteignant la pièce. Il n'existe pas de système de numérotation unique à l'échelle de l'industrie pour tous les fabricants, de sorte que les tailles de pointes correspondent généralement à l'épaisseur du métal plutôt qu'à un numéro universel : le tableau d'un fournisseur convertit l'épaisseur en taille d'orifice correcte pour cette famille de pointes spécifique. L'utilisation d'une pointe trop petite pour le matériau prive la soudure de chaleur et produit une mauvaise fusion ; en exécuter un trop gros surchauffe le bouillon fin et brûle.
- Feuille fine (moins de 1/16") : pointe la plus petite disponible, pression de travail inférieure
- Plaque moyenne (1/16" à 1/4") : pointe milieu de gamme, pression modérée sur les deux gaz
- Plaque épaisse (plus de 1/4") : pointe la plus grande adaptée à la poignée, débit d'oxygène plus élevé
Le matériau de la pointe et la conception de l'orifice affectent également la stabilité de la flamme. pointes de torche de soudage robustes conçues pour un contrôle stable de la flamme résistent aux éclats et aux retours de flamme auxquels les pointes sous-dimensionnées ou usées sont sujettes, en particulier sur les travaux de soudage plus longs où la cohérence de la flamme est la plus importante.
Pour le brasage, le préchauffage de fixations rouillées ou le pliage de pièces, une torche chauffante dédiée surpasse une pointe de soudage standard car elle est conçue pour une flamme plus large et à faible vitesse plutôt qu'un jet de coupe ou de fusion concentré. Un torche chauffante compacte adaptée aux tâches de brasage et de préchauffage donne une répartition plus uniforme de la chaleur sur une zone plus large que la réutilisation d'une panne de soudage pour le même travail.
Installer et allumer la torche en toute sécurité
Avant que quoi que ce soit ne soit connecté à la torche, ouvrez brièvement le robinet de chaque bouteille pour chasser la poussière de la sortie. Fixez les régulateurs avec une clé, jamais avec une pince, et vérifiez que les raccords de tuyaux sont bien en place - les raccords d'oxygène et les raccords d'acétylène utilisent des sens de filetage différents spécifiquement pour empêcher les connexions croisées.
La pression du régulateur doit être réglée selon le tableau du fabricant de la pointe, et non devinée. La pression de service pour l'oxy-acétylène est inférieure à celle attendue par la plupart des opérateurs, et l'acétylène ne doit en aucun cas dépasser 15 psig, ce qui le pousse à des risques plus élevés de décomposition à l'intérieur du cylindre lui-même. Un régulateur stable à deux étages maintient ce réglage malgré les chutes de pression à mesure que la bouteille se vide, ce qui est plus important pour les travaux de longue durée que la plupart des opérateurs ne le pensent. régulateurs à deux étages conçus pour un contrôle stable de la pression oxyacétylène réduire le fluage de la pression qui fait dériver le caractère de la flamme au milieu de la soudure.
Pour allumer la torche : ouvrez légèrement la valve à acétylène, allumez avec un percuteur (jamais de briquet ni d'allumettes tenus près de la pointe), puis ouvrez lentement la valve à oxygène tout en réglant le débit d'acétylène jusqu'à ce que la flamme cesse de laisser traîner de la fumée noire. Une flamme neutre correctement réglée présente un cône intérieur pointu et bien défini sans plume à son bord – c'est la flamme avec laquelle vous soudez pour la plupart des travaux sur l'acier.
Backfire vs Flashback : connaître la différence
Ces deux termes sont utilisés de manière interchangeable sur les chantiers, mais ils décrivent des échecs différents avec des conséquences différentes. Un retour de flamme Il s'agit d'un bruit momentané au niveau de la pointe : la flamme s'éteint ou se rallume instantanément, généralement causée par la pointe touchant la pièce, un orifice partiellement obstrué ou une pression incorrecte. C'est surprenant mais généralement pas dangereux si la flamme se rétablit normalement.
A flash-back est bien plus grave : la flamme recule dans le corps de la torche, le tuyau ou le régulateur, produisant souvent un sifflement aigu ou un sifflement. Cela se produit lorsque la vitesse interne du gaz chute en dessous de la vitesse de combustion de la flamme, permettant à la combustion de se propager en amont. Si rien n’est fait, un retour de flamme peut enflammer le tuyau ou atteindre le cylindre lui-même. Les pare-flammes constituent la principale défense : les clapets anti-retour arrêtent à eux seuls le flux de gaz inversé, mais n'arrêtent pas un front de flamme, de sorte que les deux appareils remplissent des fonctions distinctes dans une configuration conforme.
flash-back arrestors that block reverse flame travel into the hose doit être placé à l'extrémité du régulateur des conduites d'oxygène et de gaz combustible, et pas seulement au niveau de la poignée de la torche, pour une protection complète sur toute la longueur du tuyau.
Les limites de pression d'acétylène et les exigences en matière d'équipement de protection pour les systèmes oxy-combustible sont définies dans réglementation fédérale sur le soudage et le coupage au gaz oxygène , que les magasins doivent considérer comme une référence pour la configuration et la formation, et non comme une référence facultative.
Entretien qui prolonge la durée de vie de la torche
La plupart des problèmes de torche sont dus à une pointe sale ou endommagée. Les éclaboussures et l'accumulation de carbone rétrécissent l'orifice et déforment la forme de la flamme bien avant qu'une pointe ne tombe complètement en panne, donc le nettoyer avec un nettoyant pour pointe de taille appropriée - et non avec un foret, qui agrandit et arrondit l'orifice - devrait être effectué régulièrement, pas seulement lorsque la flamme semble manifestement fausse.
Au-delà de la pointe elle-même, trois habitudes permettent à une torche de fonctionner de manière fiable pendant des années :
- Purger les tuyaux des gaz résiduels avant et après chaque utilisation pour éviter l'accumulation de contamination
- Inspectez les tuyaux pour déceler des fissures ou des points mous, en particulier près des raccords où les concentrés flexibles s'usent.
- Rangez la torche et les régulateurs dans un espace sec avec les vannes fermées et la pression relâchée, pas seulement fermées.
Une torche ainsi entretenue conserve son étalonnage beaucoup plus longtemps, ce qui est important car une flamme dérivée est souvent confondue avec un problème de pression alors qu'il s'agit en réalité d'un siège usé ou d'une pointe partiellement obstruée.
Oxyacétylène vs autres méthodes de soudage
L'oxyacétylène gagne sa place là où la portabilité et le contrôle de la flamme comptent plus que la vitesse. Il ne nécessite aucune alimentation électrique, gère les travaux de réparation de faible épaisseur avec plus de tolérance que les processus à l'arc et sert également d'outil de chauffage et de brasage sans changer d'équipement. Pour les réparations agricoles, la fabrication mobile et le travail général en atelier, cette polyvalence est difficile à égaler.
Là où cela ne suffit pas, c'est la vitesse de production et le type de métal. L'aluminium et l'acier inoxydable ne réagissent pas bien à une flamme d'oxycombustible comme ils le font au TIG ou au plasma, car tous deux s'oxydent avant que la flamme ne puisse fusionner correctement le joint. Sur des plaques d'environ deux pouces, la découpe au plasma et au laser produit des bords plus nets à une vitesse plus élevée, et le soudage MIG dépasse l'oxyacétylène pour tous les travaux où le volume compte plus que la précision de la flamme.
La règle pratique sur laquelle se basent la plupart des ateliers : conserver une configuration oxyacétylène pour les tâches de réparation, de brasage et de chauffage de l'acier, et utiliser un équipement à arc ou à plasma lorsque le travail nécessite de l'aluminium, de l'acier inoxydable, des tôles épaisses ou une production à grand volume.