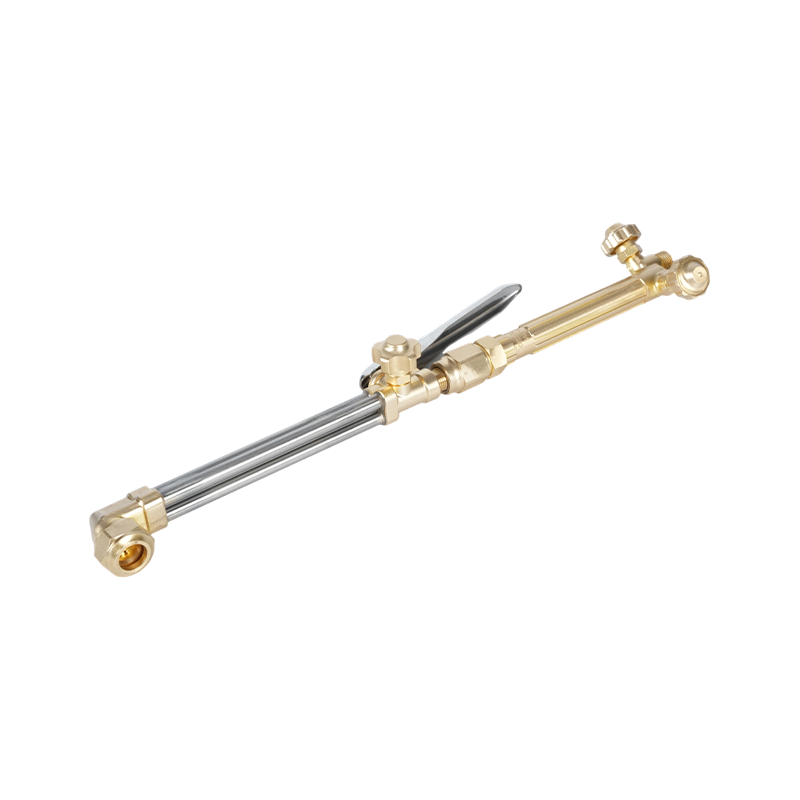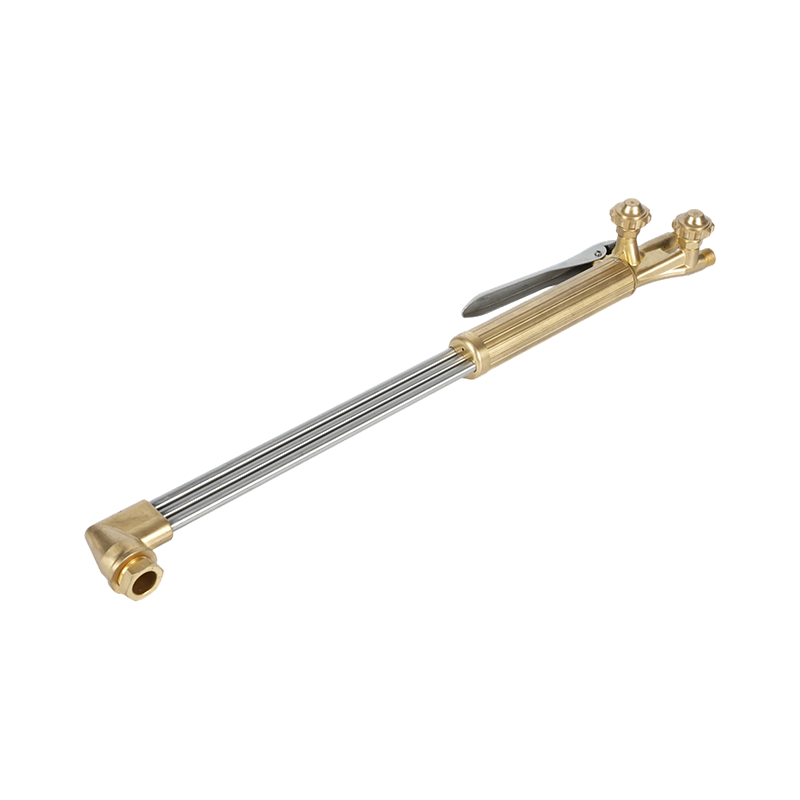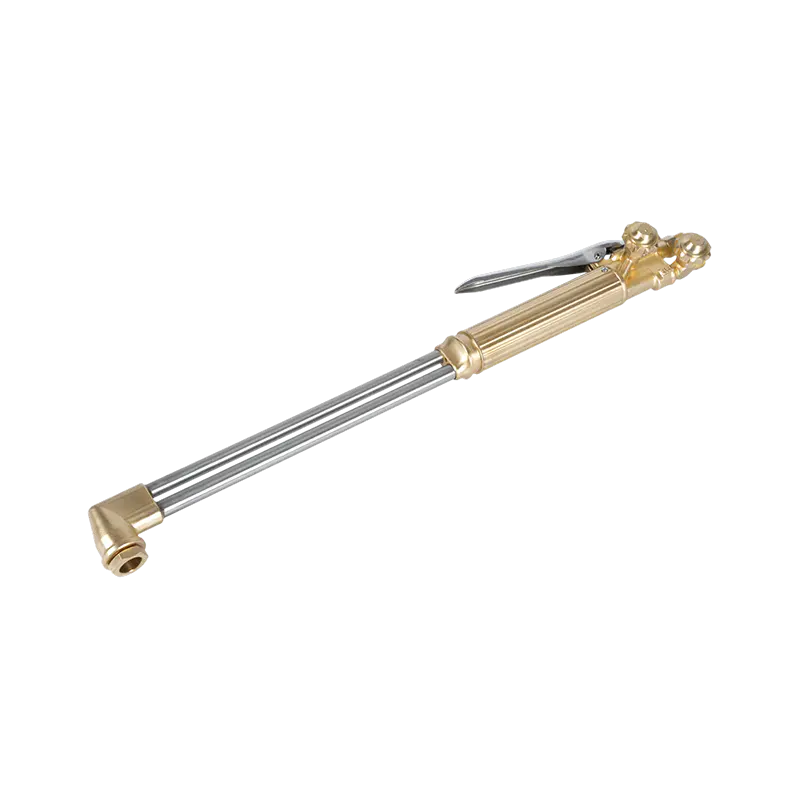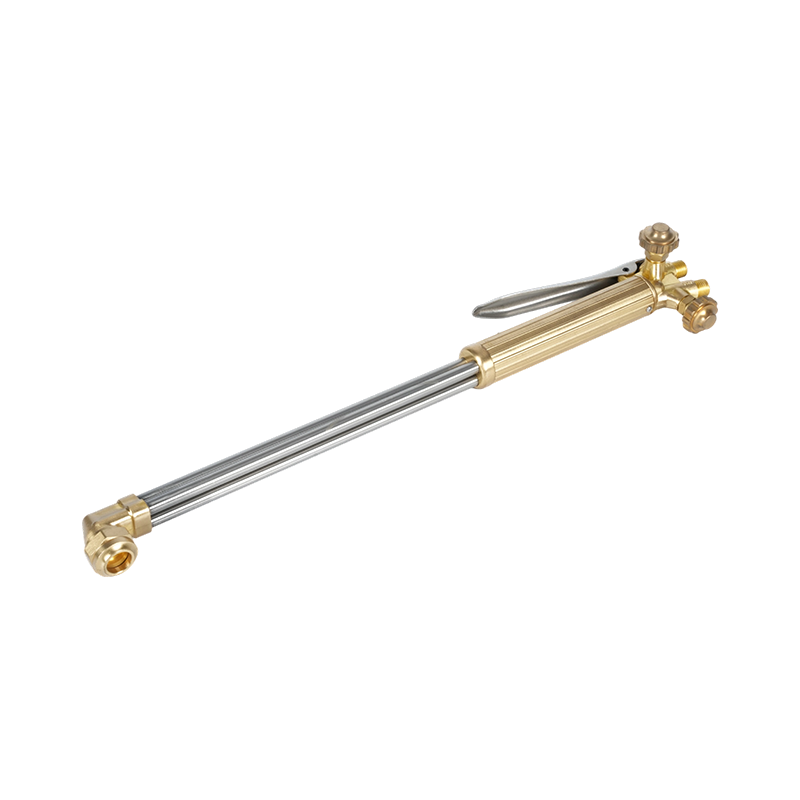
Les deux rôles que joue chaque gaz de coupe
Chaque flamme de coupe à gaz fonctionne grâce à un partenariat entre deux flux de gaz distincts effectuant deux tâches différentes, et non à un seul gaz polyvalent. Un gaz combustible se mélange à un petit courant d’oxygène pour créer la flamme de préchauffage qui élève le métal à sa température d’inflammation. Une fois cette température atteinte, un flux séparé et beaucoup plus important d'oxygène pur jaillit à travers le centre de la pointe, réagissant avec le métal chaud pour s'oxyder et expulser les scories fondues de la coupe.
La confusion de ces deux rôles est à l'origine de la plupart des erreurs de configuration. Ajouter plus de gaz combustible ne coupe pas plus rapidement – cela modifie simplement le préchauffage. Le jet d'oxygène effectue la coupe proprement dite, et sa pureté et son débit déterminent réellement la propreté et la rapidité de la coupe. Comprendre cette répartition est le point de départ pour choisir les gaz de manière judicieuse plutôt que par habitude.
Options de gaz combustible : acétylène, propane, gaz naturel, MAPP et propylène
Cinq gaz combustibles couvrent l’écrasante majorité des travaux d’oxycoupage, et chacun échange la température de la flamme contre le coût et la manipulation d’une manière différente.
Acétylène brûle plus chaud que n'importe laquelle des alternatives, atteignant environ 5 800 à 6 000 °F dans une flamme oxyacétylène. Cette chaleur est concentrée dans un cône étroit et intense, ce qui lui permet de préchauffer le métal à la température de coupe plus rapidement que tout autre gaz combustible – raison pour laquelle elle reste la valeur par défaut pour le soudage, le brasage et la découpe de tôles épaisses où la vitesse de perçage est importante. Le compromis est le coût par pied cube et des exigences plus strictes en matière de stockage des bouteilles. Un comparaison plus approfondie de l'acétylène et du propane pour la coupe se décompose exactement là où ce compromis de coût est payant et là où il ne l'est pas.
Propane et gaz naturel brûlez sensiblement plus frais, plus proche de 5 200 °F, et répartissez cette chaleur sur une flamme plus large plutôt que sur le cône serré de l'acétylène. Cette flamme plus large est en fait un avantage pour chauffer de gretes surfaces ou préchauffer des plaques épaisses sous la surface. Ce qui attire la plupart des magasins vers le propane, ce n’est pas la performance, mais l’économie. Le propane coûte moins cher à remplir et ses règles de stockage sont moins restrictives que celles de l'acétylène, c'est pourquoi les casses et les magasins qui allument le flambeau pendant des heures d'affilée l'utilisent souvent par défaut.
Gaz MAPP (un mélange de méthylacétylène et de propadiène) se situe entre les deux, produisant une flamme plus chaude que le propane à environ 2 976°C avec un dégagement de chaleur plus proche de celui de l'acétylène dans le cône primaire. Il peut également fonctionner à une pression plus élevée que l'acétylène sans le même risque de dissociation en composants explosifs, ce qui en fait une option réalisable pour la découpe sous-marine en eau profonde – une niche mais un véritable avantage que les autres gaz combustibles ne partagent pas.
Propylène , un produit de gaz de pétrole liquéfié, atterrit à proximité du MAPP en termes de température de flamme, mais partage les exigences élevées en matière de rapport oxygène/carburant du propane, ce qui signifie qu'il a besoin proportionnellement plus de débit d'oxygène pour brûler efficacement. C'est un choix moins courant, mais il apparaît dans les magasins optimisant un équilibre spécifique de chaleur et de coût que l'acétylène et le propane n'atteignent pas vraiment.
Aucun de ces gaz combustibles ne constitue le meilleur choix universel. Le bon choix dépend de l’épaisseur de la plaque, de la fréquence de fonctionnement de la torche et du fait que l’atelier soude également – et pas seulement coupe – avec la même alimentation en gaz.

Pourquoi la pureté de l'oxygène change tout
Le gaz combustible retient le plus l'attention, mais le flux d'oxygène de coupe est ce qui détermine réellement la qualité et la vitesse de coupe. Une pureté de l'oxygène inférieure à 99,5 % a un effet démesuré : une baisse de pureté de seulement 1 % ralentit généralement la vitesse de coupe d'environ 25 % et augmente la consommation de gaz d'une marge similaire, car les impuretés diluent la réaction d'oxydation qui effectue la coupe proprement dite.
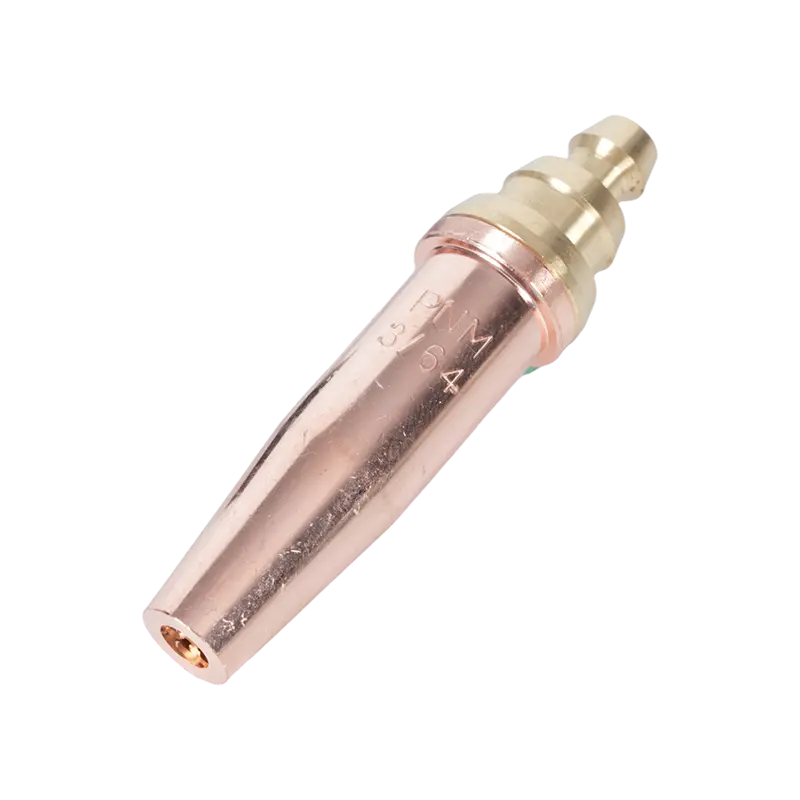
La conception de la buse et de la pointe est également importante ici, car une pointe mal conçue permet à l'air ambiant de se mélanger au flux d'oxygène avant qu'il n'atteigne le métal, réduisant ainsi la pureté au point le plus important. C'est l'une des raisons pour lesquelles les pointes de torche ne constituent pas un composant unique : la géométrie du passage à l'intérieur d'une pointe bien conçue protège le flux d'oxygène de ce type de dilution.
Conseils, régulateurs et équipements de sécurité adaptés à votre gaz
Chaque élément d'équipement en aval d'un chalumeau coupant est construit autour du gaz spécifique qui le traverse, et l'échange de gaz combustibles sans échanger l'équipement correspondant est le point de départ de la plupart des problèmes de configuration.
Les pointes de torche en sont l’exemple le plus clair. Les pointes en acétylène utilisent une conception à prémélange, mélangeant le carburant et l'oxygène à l'intérieur de la pointe avant que la flamme ne sorte par des orifices rapprochés. Les pointes de propane et de gaz naturel utilisent plutôt une conception post-mélange, mélangeant les gaz juste à l'extérieur de la face de la pointe via un siège plus large, car ces gaz ont besoin de plus de volume d'oxygène par rapport au carburant et d'une distance de mélange supplémentaire pour se stabiliser. Acétylène cutting torch tips engineered for premix flame delivery et Embouts de chalumeau au propane conçus pour un mélange à flamme de style post-mélange reflètent cette différence structurelle plutôt que d'être des variantes interchangeables de la même pièce.
Les régulateurs appliquent la même logique spécifique au gaz. Chacun est calibré pour une plage de pression et une norme de raccord d'un gaz particulier, et faire passer le mauvais gaz via un régulateur mal adapté risque de fournir une pression pour laquelle l'équipement en aval n'a jamais été évalué. Régulateurs de pression de gaz adaptés à des types de gaz combustibles spécifiques tenir compte de ces différences par rapport à l'aménagement.
Les pare-flashback suivent la même règle. Étant donné que les gaz combustibles diffèrent en termes de plage d'inflammabilité et de vitesse à laquelle un front de flamme peut reculer à travers un tuyau, parafoudres anti-retour de flamme conçus pour le gaz réellement utilisé doivent être assis aux extrémités du régulateur et de la torche de la ligne. Un examen plus approfondi du données sur la température de la flamme et les caractéristiques de combustion pour chaque gaz combustible montre à quel point ces gaz se comportent différemment une fois enflammés, c'est exactement pourquoi les équipements construits autour d'eux ne sont pas interchangeables. Le norme fédérale de sécurité pour le soudage et le coupage à l'oxy-combustible définit les exigences de base pour le stockage des bouteilles et les spécifications des tuyaux qui s'appliquent quel que soit le gaz utilisé par un atelier.
Choisir la bonne combinaison de gaz pour votre magasin
Il n'existe pas de réponse unique quant au type de gaz de coupe qu'un atelier doit utiliser : la décision se résume à une poignée de facteurs pratiques qui l'emportent à eux seuls sur la température de la flamme.
- Épaisseur de la plaque et vitesse de perçage : Les tôles épaisses et la découpe de production favorisent la chaleur concentrée de l'acétylène et des temps de perçage plus rapides.
- Cycle de service : Les ateliers qui allument le flambeau pendant de longues périodes trouvent souvent que le propane ou le gaz naturel sont moins chers à entretenir pendant un quart de travail complet.
- Infrastructures existantes : Un magasin alimenté en gaz se tourne déjà vers le gaz naturel simplement pour éviter la logistique des bouteilles.
- Utilisation à double usage : Les ateliers qui soudent et coupent ont généralement de l'acétylène à portée de main, car le propane et le gaz naturel ne peuvent pas remplacer le soudage à l'oxy-combustible.
De nombreux ateliers finissent par utiliser plus d’une configuration de gaz combustible et en changent en fonction du travail à accomplir. Ce qui compte plus que de choisir un seul gagnant, c'est de s'assurer que chaque embout, régulateur et pare-flamme de la torche correspond au gaz réellement connecté - un équipement mal adapté est le point de départ des problèmes de qualité de flamme et des risques de sécurité.