Demandez à n'importe quel fabricant quelle est la température d'un chalumeau oxycoupeur et vous entendrez des réponses différentes selon qu'il parle de la flamme, de l'acier ou de la coupe elle-même. La réponse directe est qu'une flamme oxygène-acétylène atteint environ 3 160 °C (5 720 °F) au niveau du cône interne, tandis qu'une flamme oxygène-propane culmine à environ 2 828 °C (5 120 °F). La réponse pratique est plus utile : la température qui produit réellement une coupe nette est plus basse, car l’oxycoupage est entraîné par une réaction oxygène-acier, et non par la flamme faisant fondre le matériau.
Température de flamme par gaz combustible
Les valeurs de température ci-dessous supposent une flamme neutre, des gaz secs et une torche en bon état. Ce sont des points de référence et non des valeurs garanties pour chaque buse et chaque poignée.
| Gaz combustible | Température maximale de la flamme en oxygène | Utilisation typique |
|---|---|---|
| Acétylène | environ 3 160 °C (5 720 °F) | Découpe, soudage, brasage ; chaleur concentrée |
| Propane | environ 2 828 °C (5 120 °F) | Découpe, chauffage, dépeçage ; préchauffage plus important |
| Propylène | environ 2 850 °C (5 160 °F) | Découpe, brasage ; bon équilibre |
| Gaz MAPP | environ 2 900 °C (5 250 °F) | Brasage, découpage, brasage |
| Gaz naturel | environ 2 770 °C (5 020 °F) | Coupe de plantes en grand volume |
L'acétylène occupe toujours la première place pour la fourniture de chaleur concentrée. Le propane produit une flamme plus large, qui peut préchauffer une zone plus large mais abaisse la température maximale. C'est pourquoi de nombreux ateliers conservent les deux : de l'acétylène pour la coupe fine et le soudage, du propane pour le préchauffage intensif et la coupe de production générale.
Lecture du cône intérieur
Le cône interne d’une flamme oxyacétylène neutre est la région la plus chaude. Lorsque vous réglez le chalumeau d'une flamme de carburation à une flamme neutre, le cône intérieur devient nettement défini et la température grimpe près du maximum. Un cône mou et irrégulier signifie que le mélange n'est pas correct et que la température de coupe effective chute même si la pression du gaz n'a pas changé.
Acétylène versus propane en pratique
Le tableau explique pourquoi l'acétylène est utilisé lorsqu'une source de chaleur concentrée est nécessaire. Le propane coûte moins cher et donne une flamme plus douce et plus grande. Pour couper des tôles d'acier, l'un ou l'autre gaz peut fonctionner, mais la conception de la pointe doit correspondre au gaz. Une buse dimensionnée pour l’acétylène ne produira pas la bonne structure de flamme avec le propane, et vice versa.
Pourquoi la température de coupe n'est pas la température de la flamme
L’oxycoupage ne fait pas fondre l’acier. Il utilise la flamme de préchauffage pour amener l'acier à faible teneur en carbone à sa température d'inflammation, puis dirige un flux d'oxygène à haute pression dans la zone chauffée. Le fer s'oxyde rapidement, libérant de la chaleur qui maintient l'action de coupe sous la surface.
Préchauffage et flux d'oxygène de coupe
Pour l'acier à faible teneur en carbone, le préchauffage n'a besoin que d'amener une petite zone à environ 870 °C à 930 °C (1 600 °F à 1 700 °F). Une fois que l’oxygène de coupe circule, la réaction d’oxydation fournit la majeure partie de la chaleur qui maintient la coupe en mouvement. C’est pourquoi un chalumeau peut trancher une plaque épaisse même si la flamme seule ne peut pas faire fondre cette même plaque rapidement.
Pourquoi une flamme plus chaude n'est pas toujours une coupe plus rapide
Une flamme trop chaude peut faire fondre le bord supérieur avant que le flux d'oxygène puisse établir une saignée propre. Le résultat est un bord supérieur arrondi, des scories lourdes et une vitesse de déplacement plus lente. L'approche correcte consiste à régler une flamme neutre, à utiliser la taille de pointe adaptée à l'épaisseur de la plaque et à se déplacer à une vitesse qui maintient l'oxygène de coupe en avant de la ligne de fusion.
La pureté de l'oxygène fixe le plafond
Pour l’oxycoupage, la pureté de l’oxygène fait partie de l’équation de la température. L'oxygène de coupe industrielle est normalement de 99,5 % ou mieux. Si la pureté diminue, la réaction d’oxydation ralentit, le trait de scie devient irrégulier et la coupe nécessite davantage de préchauffage. Une torche peut afficher une température de flamme correcte mais néanmoins mal couper lorsque l'alimentation en oxygène est contaminée.
Cela explique également pourquoi l’oxycoupage fonctionne bien sur l’acier à faible teneur en carbone mais pas sur l’acier inoxydable ou l’aluminium. Ces métaux forment des oxydes qui ne subissent pas la même réaction, donc une température de flamme plus élevée ne les rend pas plus faciles à couper.
Sélection pratique de torches et de pointes
Les valeurs de température sont plus importantes lorsqu'elles sont connectées à l'équipement. Le gaz combustible fixe le plafond thermique, mais la pointe de la torche contrôle l'endroit où cette chaleur est délivrée et la stabilité de la flamme dans les conditions de coupe.
Taille de la pointe et forme de la flamme
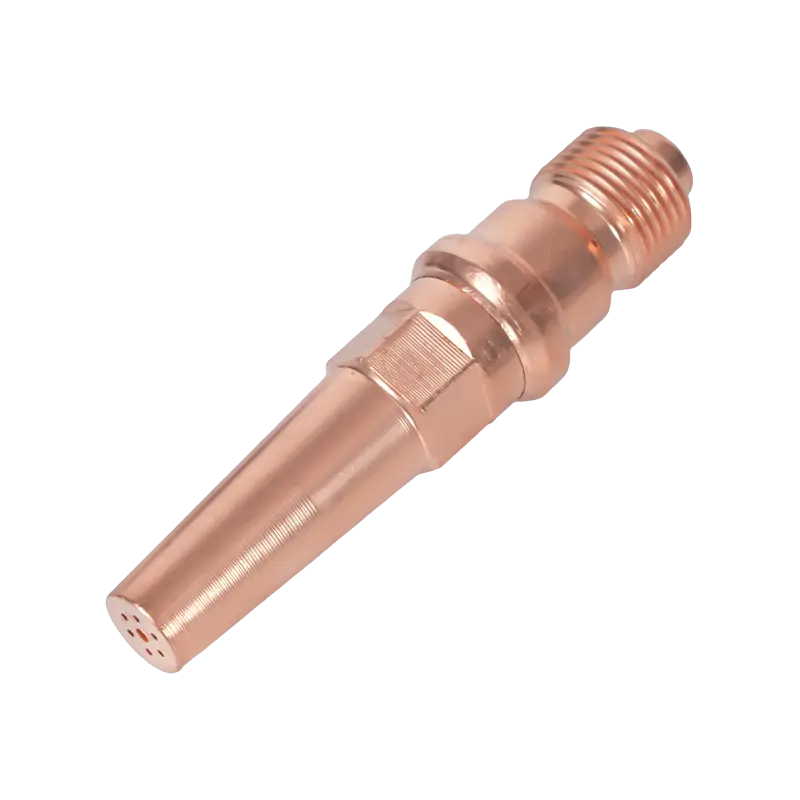
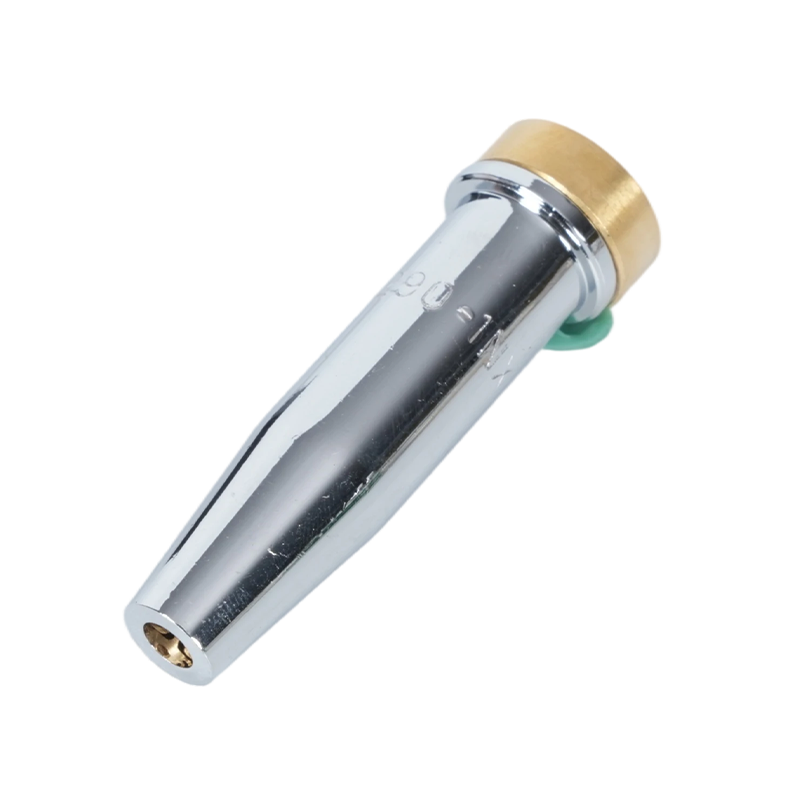
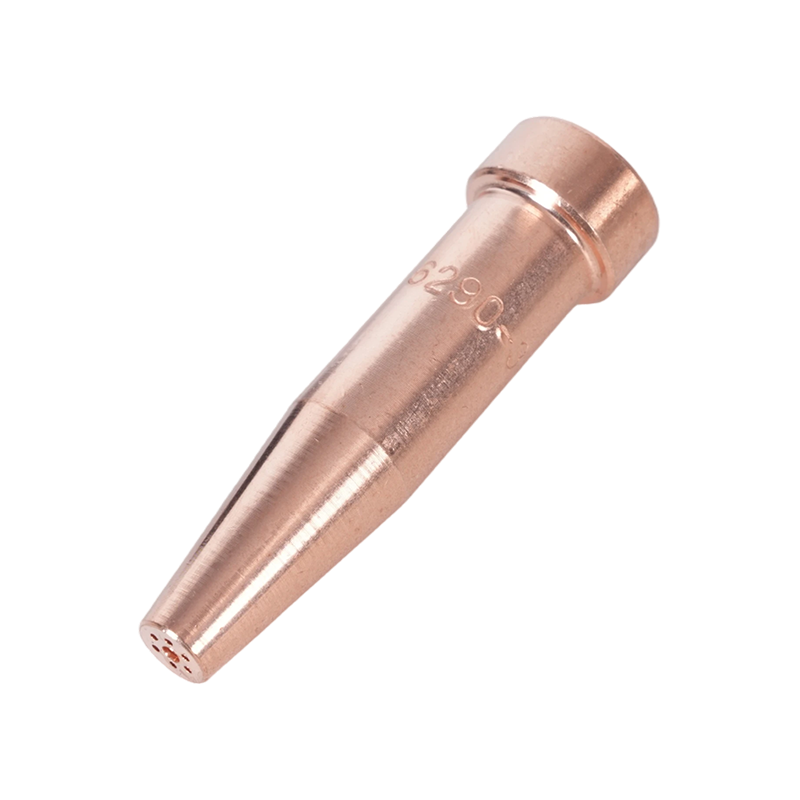
La sélection des pointes est le premier moment où les opérateurs ressentent des différences dans le contrôle de la température. Si la pointe est trop petite, la flamme de préchauffage ne dispose pas de l'apport de chaleur nécessaire pour maintenir la température d'inflammation avant la coupe. S'il est trop grand, la flamme surchauffe le bord supérieur et élargit le trait de scie. Pour les torches de style américain, un point de départ fiable est un embout adapté à la fois au manche de la torche et au gaz combustible, tel que Embouts coupants en acétylène série 6290 pour torches de style américain . Ces pointes maintiennent la stabilité du cône interne qui maintient la température de coupe concentrée là où elle doit être.
 Buse de pointe de coupe en acétylène série 6290, pour fourniture de torche de coupe de Style américain WELDMAN est la meilleure buse de pointe de coupe en acétylène de la série 6290 de Chine pour le fournisseur et la société de torches de coupe de style américain, vente en gros de la série 6290... Voir le produit →
Corps de la torche et indice de service
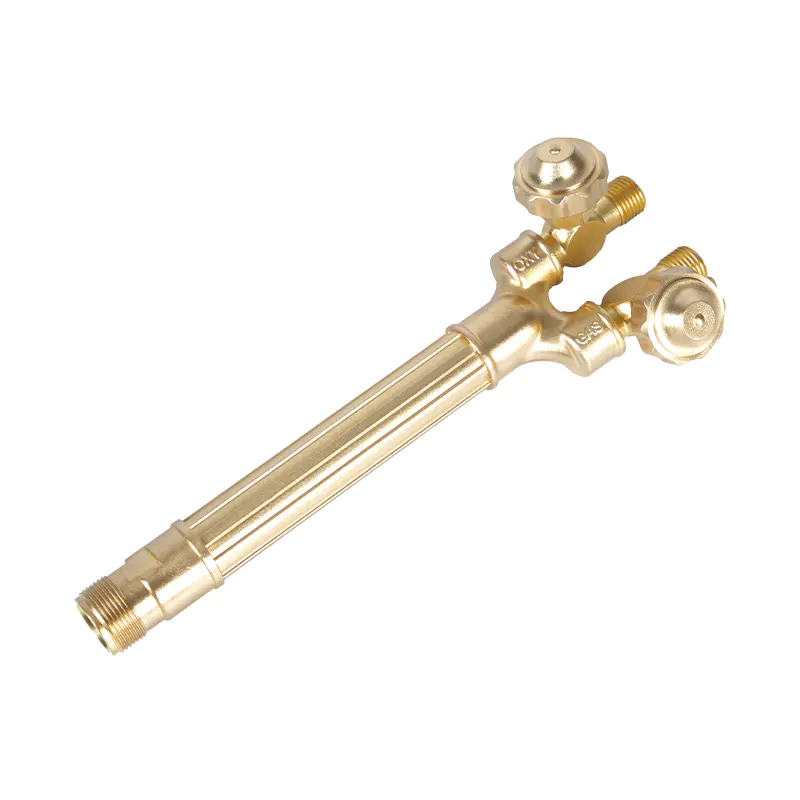
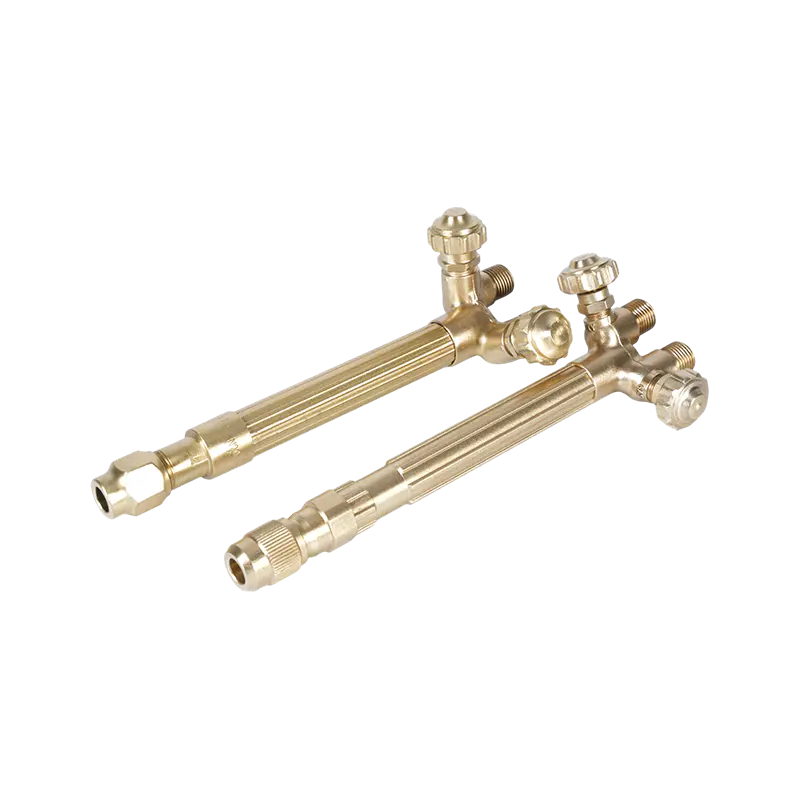
Le corps de la torche modifie également la sensation de température dans les mains de l'opérateur. Une torche légère peut être confortable pour les travaux courts, mais pour une coupe prolongée sur plaque, une conception robuste maintient le même angle de pointe avec moins de fatigue de l'opérateur et reste plus froide près des vannes. Un chalumeau coupeur oxyacétylène portatif robuste avec des tubes correctement alignés, il est plus facile à contrôler, ce qui produit une température de coupe plus constante sur toute la longueur de la plaque.
 Fournisseurs de torches coupantes à l'oxygène et à l'acétylène portatives robustes B400, vente en gros WELDMAN est le premier fournisseur et société de torches de coupe à oxygène et acétylène portatives robustes B400 en Chine, vente en gros de chalumeaux à oxygène portatifs robustes B400... Voir le produit →
Alimentation en gaz et configuration du régulateur
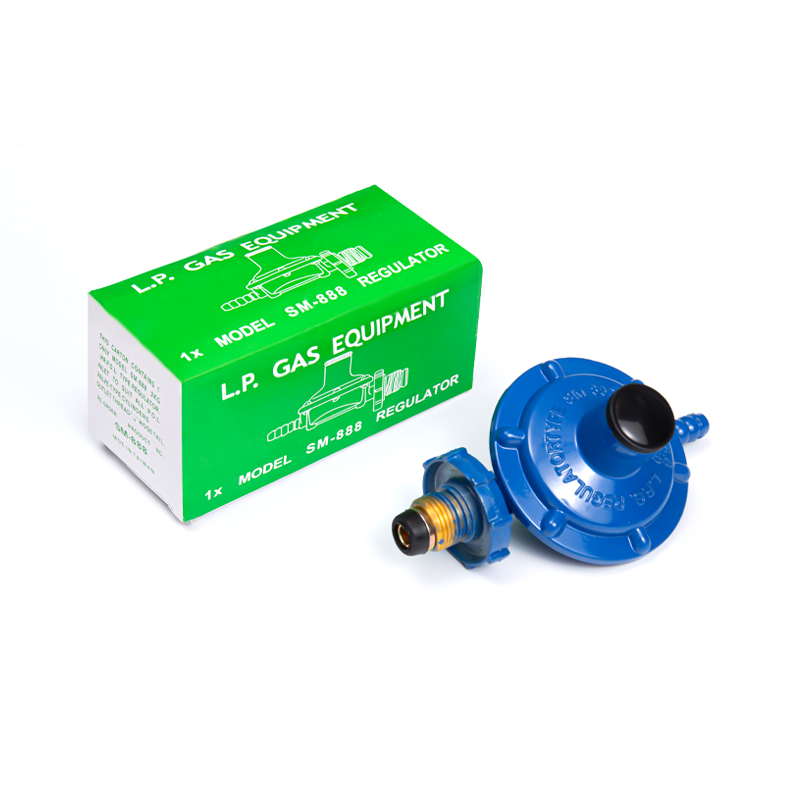
Le régulateur fait partie de la chaîne de température. Un régulateur qui dérive ou rampe modifiera la vitesse du gaz et la forme de la flamme même si la pointe reste la même. Commencez par les pressions indiquées pour la taille de la pointe, réglez une flamme neutre, puis ajustez jusqu'à ce que le cône intérieur soit croustillant. Pour la séquence complète des contrôles, commencez par notre Guide de sélection, de configuration et d'entretien des pointes de chalumeau coupant , qui couvre les tailles de buses, les surfaces d'appui et les erreurs de configuration courantes.
Sécurité et manipulation des gaz
La même température élevée qui rend l’oxycoupage pratique peut déclencher un incendie grave en quelques secondes. Quelques grammes d'huile dans un raccord d'oxygène, un tuyau fissuré ou un pare-flamme manquant peuvent transformer une coupure normale en une urgence d'atelier.
Pression, protection contre le retour de flamme et tuyaux
Une température de flamme élevée n'est sûre que lorsque le gaz combustible ne peut pas refluer dans le tuyau d'oxygène. Les clapets anti-retour à eux seuls n’arrêtent pas un retour de flamme. Un pare-flamme oxyacétylène approprié tel que le Parafoudre oxyacétylène série B288 arrête la réaction avant qu'elle ne progresse plus loin sur la ligne. Les opérateurs doivent également inspecter régulièrement les tuyaux, les raccords de cylindre et les connexions du régulateur. L’ensemble complet des règles est couvert dans notre résumé de précautions de sécurité pour la torche à oxygène , mais la version courte est la suivante : pas d'huile, pas de durites endommagées, pas de réparations improvisées.
 Fournisseurs de pare-flammes oxy-acétylène série B288, entreprise de vente en gros - NING WELDMAN est le premier fournisseur et société de pare-flammes oxy-acétylène série B288 en Chine, vente en gros de pare-flammes oxy-acétylène série B288... Voir le produit →
Faire fonctionner la température du chalumeau
Lorsque vous choisissez une configuration de découpe, utilisez le tableau des températures comme point de départ et non comme réponse finale. Le gaz combustible détermine le plafond thermique, la conception de la buse contrôle l'endroit où cette chaleur est délivrée et l'équipement de sécurité décide si le système est utilisable. Si vous souhaitez adapter la configuration d'une torche, d'une poignée et d'un gaz à l'épaisseur de votre plaque et à son cycle de service, contactez notre équipe d'ingénierie avec vos conditions d'exploitation.